Whatsapp
Offriamo una gamma completa di apparecchiature di precisione per la lavorazione dei metalli, tra cui macchine per raddrizzatura, trafilatura a freddo, appuntitura, smussatura, taglio, rullatrici e filiere, su misura per tubi, barre e materiali metallici in diversi settori.
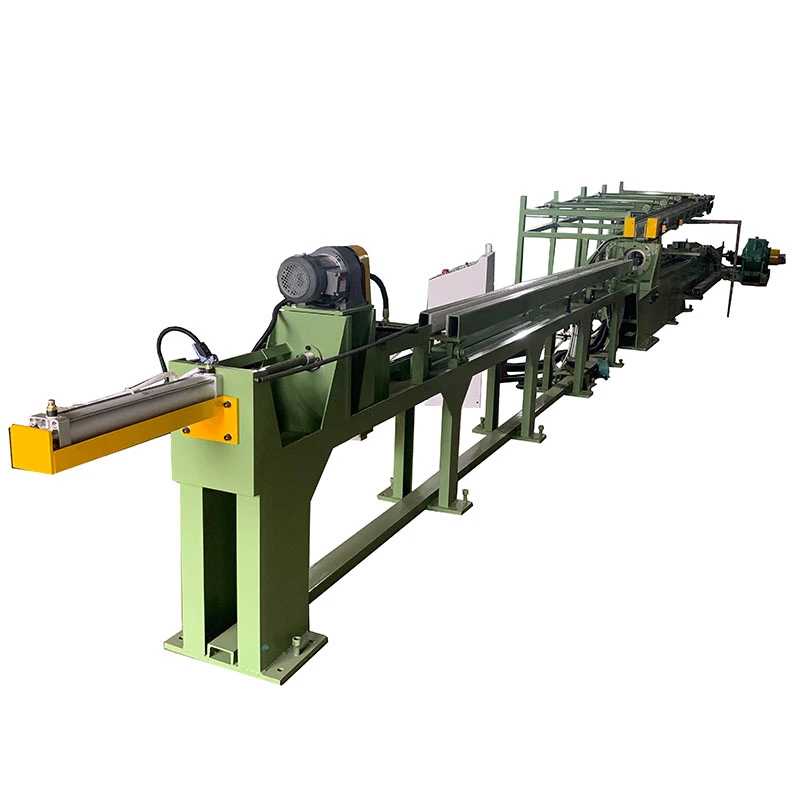
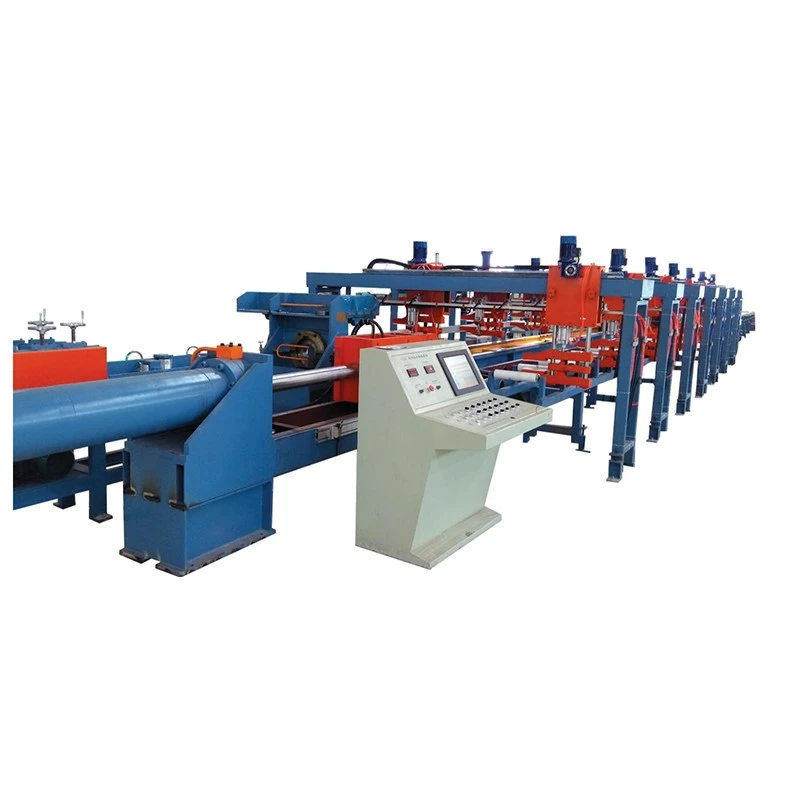
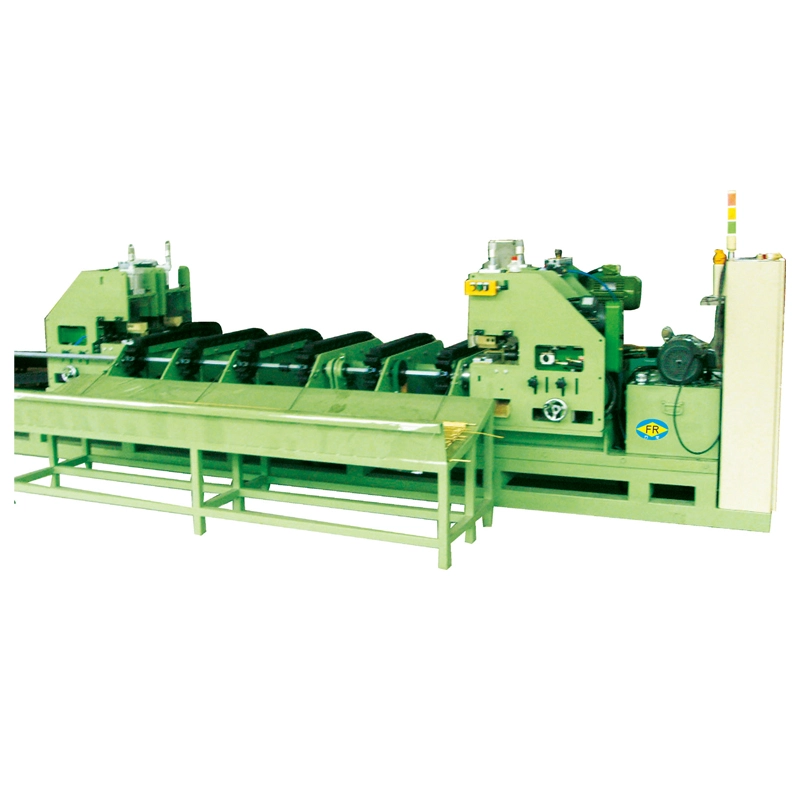
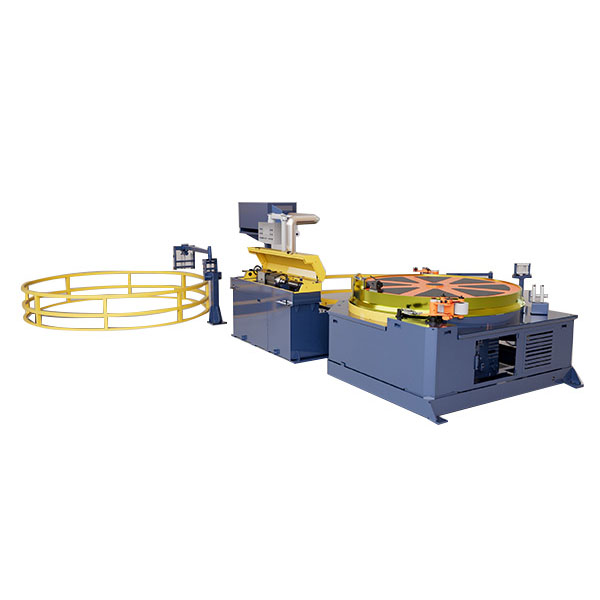
ILTrafilatrice a freddo automatica di tipo cingolato con avvolgitoreè progettato per la trafilatura e l'avvolgimento continuo ditubi metallici di piccolo diametro. Con forze di disegno di10–50 kNe accelera fino a100 metri/min, la trazione cingolata garantisce una trazione stabile e un funzionamento continuo. Gestisce diametri di tubi diφ5–40 mme alimenta il materiale trafilato direttamente nell'avvolgitore, riducendolotaglio, movimentazione e stoccaggio. Adatto per tubi in rame, alluminio, acciaio inossidabile e acciaio al carbonio utilizzati inHVAC, automobilistico, elettrico e ingegneria generale.
ILTrafilatrice a freddo automatica di tipo cingolato con avvolgitoreè progettata per i produttori che hanno la necessità di trafilare tubi metallici di piccolo diametro in continuo e di ricevere il prodotto finito in bobine anziché in verghe. Combina asistema di trafilatura di tipo cingolato, portastampi di precisione, controllo PLC e stazione di avvolgimento automaticain un'unica linea di produzione, eliminando ripetuti arresti, scarichi, tagli e trasferimenti manuali tra le operazioni di trafilatura e avvolgimento.
Questa configurazione è particolarmente utile quando il prodotto viene fornito in lunghe lunghezze continue per la piegatura, il taglio, la produzione di scambiatori di calore o l'ulteriore trafilatura di tubi a valle. La serie FR copre diametri di tubo dada φ5 a φ40 mm, con l'estrazione di forze dada 10 a 50 kNe velocità massime di disegno di80-100 metri/minuto, a seconda del modello e delle condizioni del processo.


I tradizionali banchi a catena o idraulici tirano il tubo in corse singole. La trafilatrice a freddo automatica di tipo cingolato con avvolgitore deve fermarsi dopo ogni corsa in modo che l'operatore possa ripristinare, scaricare o trasferire il pezzo. Questo metodo operativo è accettabile per tubi diritti corti, ma diventa inefficiente quando il cliente ne ha bisognocentinaia o migliaia di metri di tubi continui di piccolo diametro.
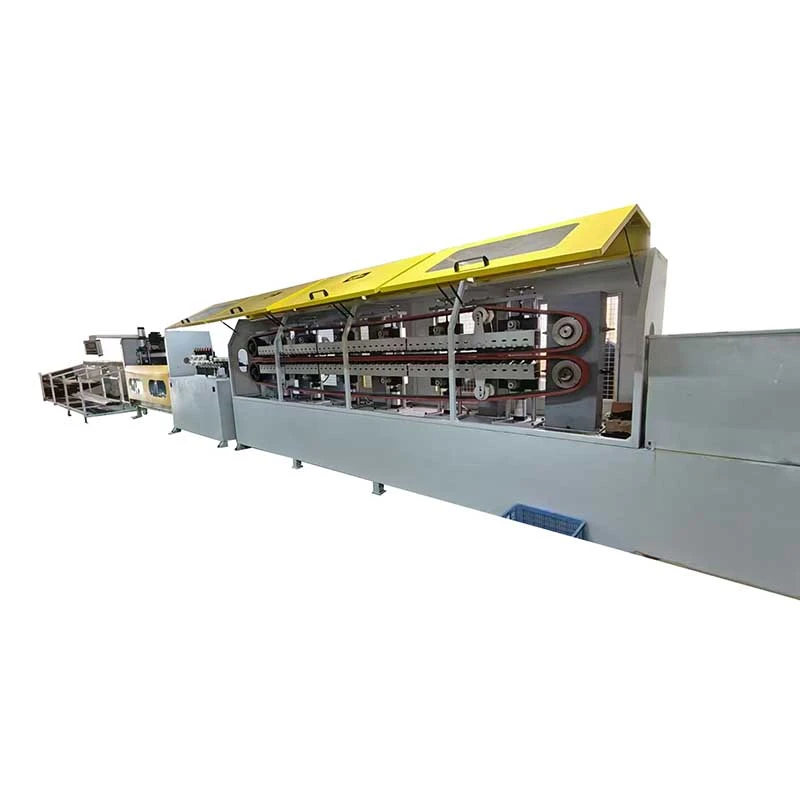
Il sistema cingolato modifica il metodo di trazione da movimento a corsa intermittente atrazione continua per attrito. I cingoli superiori e inferiori afferrano il tubo su una lunga area di contatto e lo alimentano continuamente attraverso la matrice di trafilatura. Il tubo finito entra quindi direttamente nell'avvolgitore.
Il risultato non è semplicemente una maggiore velocità di trafilatura. I principali vantaggi produttivi sono un minor numero di fasi di movimentazione, un minor stoccaggio intermedio, un ridotto intervento dell'operatore e un formato del prodotto finito che può essere trasferito direttamente al processo successivo.
Quando il disegno continuo è importante:È particolarmente utile per tubi di rame, alluminio e acciaio di lunga durata, dove il volume di produzione e la consegna della bobina sono più importanti della produzione di singole barre diritte.
Quando conta meno:Se il vostro prodotto viene sempre fornito in tratti rettilinei corti e richiede frequenti cambi tra dimensioni di tubi molto diverse, una trafila convenzionale potrebbe essere più appropriata. La scelta della macchina dovrebbe quindi basarsi sul materiale, sulla riduzione per passata, sul diametro finito, sulla lunghezza richiesta e sul formato di consegna piuttosto che sulla sola velocità.
1. Alimentazione tramite sonda:Il tubo in ingresso viene alimentato da uno svolgitore o da un sistema di alimentazione rettilineo ed entra nella macchina attraverso la guida di ingresso.
2. Dado da disegno:Il tubo passa attraverso una filiera di trafilatura di precisione, riducendone il diametro esterno e controllando il profilo dimensionale finito. La progettazione e la lubrificazione dello stampo hanno un effetto diretto sulla forza di trafilatura, sulle condizioni della superficie e sulla durata dell'utensile.
3. Tiraggio continuo del cingolo:Due cingoli paralleli afferrano il tubo prima o attorno all'operazione di trafilatura. Molteplici coppie di cilindri pneumatici applicano una pressione controllata per mantenere l'attrito tra i binari e il tubo. A differenza di una trafila a catena, il cingolo non ha bisogno di sbloccarsi e resettarsi dopo ogni corsa.
4. Trafilatura a velocità variabile:La velocità di disegno è regolabile in continuo entro l'intervallo nominale. La velocità di produzione effettiva dovrebbe essere selezionata in base alla resistenza del materiale, alle dimensioni del tubo, al rapporto di riduzione, alla lubrificazione e alla finitura superficiale richiesta, anziché semplicemente operare alla massima velocità.
5. Avvolgimento sincronizzato:Il tubo trafilato entra nella stazione di avvolgimento subito dopo essere uscito dalla sezione di trafilatura. La velocità di avvolgimento segue la velocità di trafilatura per controllare la tensione della linea e produrre una bobina stabile.
6. Cambio bobina:Quando viene raggiunta la lunghezza della bobina o la quantità di produzione preimpostata, il sistema di controllo arresta la linea per la sostituzione della bobina e la bobina o il tamburo successivo possono essere posizionati per la produzione.
7. Controllo PLC e HMI:Il sistema di controllo gestisce la velocità di trafilatura, il conteggio della lunghezza, l'operazione di avvolgimento e la sequenza del cambio bobina, consentendo all'operatore di monitorare l'intero processo da un'unica stazione di controllo.
La trasmissione cingolata fornisce una trazione continua invece di cicli ripetuti di pull-stop. FR-16 e FR-25 offrono velocità di disegno fino a80 metri/min, mentre FR-38 arriva fino a100 metri/min.
Per un produttore di tubi in rame di grandi volumi che fornisce bobine lunghe a produttori di sistemi HVAC, questo principio di funzionamento può eliminare i tempi di inattività associati a ripetute corse della trafila. Tuttavia, la velocità massima non è automaticamente la migliore velocità di produzione. Per qualità di acciaio inossidabile difficili o rapporti di riduzione elevati, una velocità inferiore con una lubrificazione adeguata può garantire una migliore durata dell'utensile e qualità della superficie.
La lunghezza del contatto del crawler varia dada 1800 a 3500 mm. Un'area di contatto più lunga consente di distribuire la forza di trazione su una lunghezza maggiore del tubo, riducendo il rischio di scivolamento del cingolo quando è richiesta una forza di trazione maggiore.
Questo parametro diventa particolarmente importante quando si lavorano materiali più duri, diametri di tubo maggiori o riduzioni maggiori. Per i tubi in rame dolce con riduzione modesta non è necessariamente necessario il cingolo più lungo.
La serie FR utilizza più coppie di cilindri pneumatici per controllare la pressione di bloccaggio dei cingoli. FR-16 utilizza 8 paia, FR-25 utilizza 10 paia e FR-38 utilizza 12 paia.
Lo scopo è mantenere una presa per attrito sufficiente lungo la zona di disegno senza fare affidamento su una pressione eccessiva in un singolo punto. La corretta regolazione della pressione è importante perché una pressione insufficiente può causare scivolamenti, mentre una pressione eccessiva può segnare o deformare la superficie del tubo.
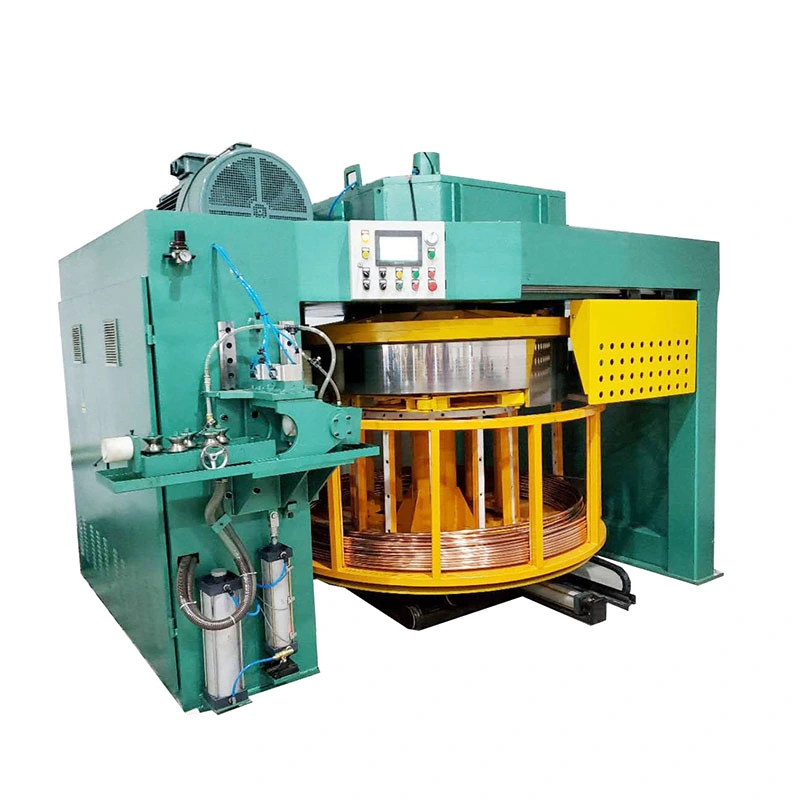
Il tubo finito viene avvolto direttamente su bobina o tamburo dopo la trafilatura. Ciò è utile per i tubi HVAC, di refrigerazione e automobilistici dove i processi a valle spesso richiedono materiale lungo e continuo.
Un produttore di tubi di rame che utilizza un FR-38 per tubi di condizionamento dell'aria può quindi trasferire la bobina finita direttamente alla successiva produzione di taglio, piegatura o scambiatore di calore invece di tagliare prima il materiale in tratti diritti, raggrupparlo e quindi alimentarlo in un altro processo.
I tre modelli standard coprono diversi requisiti di diametro e forza di trafilatura. Selezionare un modello più grande semplicemente perché offre una velocità massima più elevata può aumentare i costi delle attrezzature e dell'energia senza migliorare la produzione se le dimensioni e la riduzione del tubo richieste sono piccole.
| Modello | FR-16 | FR-25 | FR-38 |
| Gamma di diametri del tubo | φ5-φ16 mm | φ10-φ25mm | φ10-φ40 mm |
| Forza di disegno | 10 kN | 30 kN | 50 kN |
| Potenza del motore principale | 15 chilowatt | 22kW | 37 kW |
| Velocità di disegno | 0-80 metri/minuto | 0-80 metri/minuto | 0-100 metri/min |
| Coppie di cilindri pneumatici | 8 paia | 10 paia | 12 paia |
| Larghezza del cingolo | 80 mm | 100 mm | 120 mm |
| Lunghezza del contatto del cingolo | 1800 mm | 2500 mm | 3500 mm |
| Stazione di avvolgimento | Integrato | Integrato | Integrato |
Selezione del modello:FR-16 è adatto a tubi di dimensioni più piccole fino a φ16 mm; FR-25 fornisce una forza di trafilatura maggiore per applicazioni φ10-φ25 mm; FR-38 è destinato a tubi di dimensioni maggiori fino a φ40 mm e ad applicazioni che richiedono una forza di trafilatura fino a 50 kN. La selezione finale deve essere confermata in base al diametro iniziale, al diametro finito, alla qualità del materiale, alla riduzione per passaggio, al metodo di lubrificazione e alla produzione richiesta.
Materiali tipici:Tubi in rame e alluminio per batterie di condizionamento, sistemi di refrigerazione, condensatori ed evaporatori.
Scenario del cliente:Un produttore di tubi di rame utilizza una trafila cingolata FR-38 con avvolgimento integrato per produrre lunghi tubi per il condizionamento dell'aria. Il processo di trafilatura continua consente al tubo trafilato di entrare direttamente nell'avvolgitore, riducendo la necessità di taglio intermedio e trasferimento manuale prima della successiva operazione di produzione.
Per questa applicazione, la velocità di trafilatura e la stabilità della bobina sono generalmente più importanti della sola forza di trafilatura massima. La lubrificazione, le condizioni dello stampo e la tolleranza dimensionale finale devono essere valutate insieme ai requisiti di output.
Materiali tipici:Tubi in acciaio al carbonio, acciaio inossidabile, rame e alluminio per tubazioni dei freni, impianti di alimentazione e impianti di climatizzazione dei veicoli.
Scenario del cliente:Un fornitore di tubi per autoveicoli utilizza un FR-25 per la produzione continua di tubi a spirale di piccolo diametro. Il sistema di trazione cingolato evita le ripetute accelerazioni e decelerazioni associate alla trafilatura intermittente, aiutando il produttore a mantenere un processo continuo più stabile prima del taglio e della formatura a valle.
Per i tubi automobilistici, le condizioni della superficie e l'uniformità dimensionale possono essere più importanti del raggiungimento della massima velocità di linea possibile perché i difetti possono diventare costosi dopo la piegatura, la svasatura o l'assemblaggio.
Materiali tipici:Acciaio inossidabile e altre leghe di precisione utilizzate per tubi di piccolo diametro e componenti di strumentazione.
Scenario del cliente:Un produttore di dispositivi medici utilizza un FR-16 per disegnare tubi in acciaio inossidabile di piccolo diametro per il successivo taglio e assemblaggio. Il processo continuo è adatto quando sono necessarie lunghezze di tubo lunghe e costanti prima che il materiale venga tagliato in singoli componenti.
Per le applicazioni mediche e di strumentazione, la velocità massima è solitamente meno importante del controllo dimensionale, delle condizioni della superficie, della stabilità degli utensili e dell'ispezione di qualità tracciabile.
Piccoli tubi in rame, alluminio e acciaio possono essere trafilati e avvolti a spirale per componenti elettrici, strumentazione, componenti per il trasferimento di calore e altri prodotti ingegneristici. La configurazione di avvolgimento integrato è particolarmente utile laddove il processo successivo può accettare materiale in bobina continua.
Il pacchetto macchina standard includesistema di trafilatura cingolato, motore principale, cambio, portastampo, sistema di bloccaggio pneumatico, stazione di avvolgimento integrata, armadio di controllo PLC con HMI e componenti macchina standard.
Le matrici di trafilatura per dimensioni specifiche dei tubi vengono normalmente selezionate in base al materiale e al programma di passaggi del cliente e possono essere quotate separatamente. A seconda della linea di produzione possono essere configurati svolgitori, apparecchiature di alimentazione aggiuntive, tamburi di avvolgimento speciali, automazione personalizzata e altre apparecchiature a monte o a valle.
| MOQ | 1 set completo di macchina |
| Prezzi basati sulla quantità | 1 set / 2-4 set / 5+ set; il prezzo unitario finale viene indicato in base al modello, alla configurazione e alla quantità ordinata |
| Termine commerciale | FOB Porto di Shenzhen, Cina; altri Incoterm disponibili previo accordo |
| Termine di pagamento | Acconto del 30% dopo la conferma dell'ordine; Saldo del 70% prima della spedizione dopo il test di accettazione in fabbrica |
| Tempi di consegna standard dell'ordine | FR-16 / FR-25: circa 30-60 giorni; FR-38 e configurazioni personalizzate: circa 60-90 giorni |
| Ordine accelerato | La produzione prioritaria può essere organizzata in base alla capacità e alla configurazione della fabbrica. La data di consegna accelerata deve essere confermata nel preventivo commerciale prima dell'effettuazione dell'ordine. |
| Garanzia | 12 mesi dalla messa in servizio |
Importante:Il lead time inizia dopo la conferma delle specifiche tecniche, dei requisiti di disegno e dei termini commerciali. Stampi personalizzati, automazioni speciali, componenti elettrici importati e requisiti di test specifici del cliente possono influenzare il programma di consegna finale.
La trafilatrice a freddo automatica di tipo cingolato con avvolgitore è progettata in base all'effettivo processo di trafilatura del tubo del cliente anziché essere selezionata solo in base al diametro nominale del tubo. Prima della produzione, il team tecnico può valutare ilqualità del materiale, dimensione iniziale, dimensione finita, rapporto di riduzione, forza di trafilatura richiesta, velocità di produzione e requisiti di avvolgimento.
1. Ingegneria di processo:Confermare il materiale del tubo, le dimensioni, la disposizione dello stampo, la configurazione dei cingoli e i requisiti di avvolgimento.
2. Ispezione del materiale:Ispezionare l'acciaio della chiavetta, gli alberi, gli ingranaggi, i componenti dei cingoli e altre parti portanti prima della lavorazione.
3. Lavorazioni meccaniche di precisione:Telai cingolati e principali componenti meccanici secondo i disegni tecnici e le tolleranze richieste.
4. Assemblaggio meccanico:Assemblare la trasmissione del cingolo, la scatola del cambio, il sistema di bloccaggio pneumatico, il supporto dello stampo e il sistema di avvolgimento.
5. Integrazione elettrica:Installa PLC, HMI, sensori, motori e componenti di controllo e completa il cablaggio della macchina.
6. Messa in servizio del PLC:Verificare il controllo della velocità di trafilatura, il conteggio della lunghezza, la sincronizzazione dell'avvolgimento e la sequenza di cambio bobina.
7. Collaudo in fabbrica:La macchina viene sottoposta a test di funzionamento al minimo e di carico. Laddove siano disponibili campioni di tubi del cliente, è possibile verificare le prestazioni di trafilatura e avvolgimento utilizzando il materiale reale.
8. Ispezione finale:Controllare le dimensioni della macchina, le funzioni elettriche, il funzionamento pneumatico, la lubrificazione, i dispositivi di sicurezza e lo stato della bobina finita.
9. Imballaggio per l'esportazione:La macchina viene imballata in base ai requisiti di trasporto all'estero, con protezione contro umidità, corrosione e danni da manipolazione.
Ingegneria trafilerie dal 1998.FangRong si concentra sulla trafilatura a freddo e sulle relative apparecchiature per la formatura dei metalli da oltre due decenni. Il background ingegneristico dell'azienda comprende una partnership taiwanese nel settore delle attrezzature per la trafilatura e il successivo sviluppo della produzione indipendente.
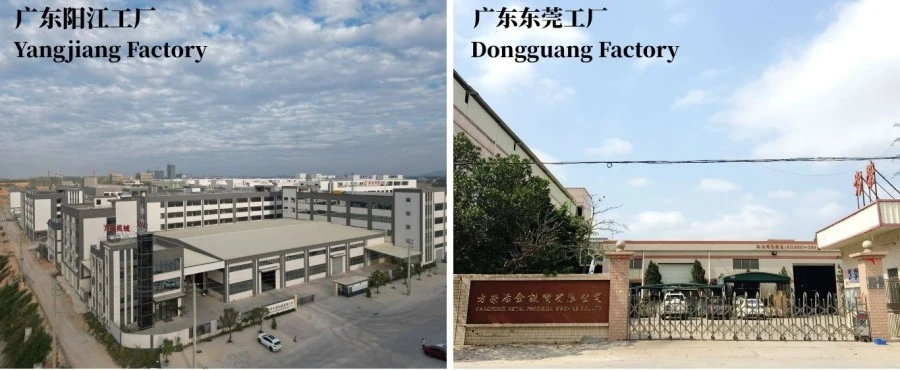
Due stabilimenti produttivi.Gli impianti di produzione di Dongguan e Yangjiang supportano la fabbricazione meccanica, l'assemblaggio, i test e la consegna di attrezzature per diversi volumi di ordini.
Esperienza di installazione internazionale.Le apparecchiature FangRong sono state fornite a clienti in più di 70 paesi, fornendo esperienza pratica con diversi materiali di tubi, requisiti di produzione e condizioni di fabbrica.
Test di accettazione in fabbrica.Le funzioni operative principali vengono controllate prima della spedizione. Per i progetti in cui i campioni dei clienti vengono forniti in anticipo, il processo di trafilatura e avvolgimento può essere testato rispetto al materiale di produzione effettivo.
Supporto tecnico basato sulle applicazioni.Il team tecnico può fornire assistenza nella selezione degli stampi, nel calcolo della forza di trafilatura, nella pianificazione del programma di passaggio, nella configurazione dei cingoli, nel layout della macchina e nei requisiti di avvolgimento. Ciò è particolarmente importante quando si sostituisce una trafilatura intermittente con una linea di trafilatura continua.
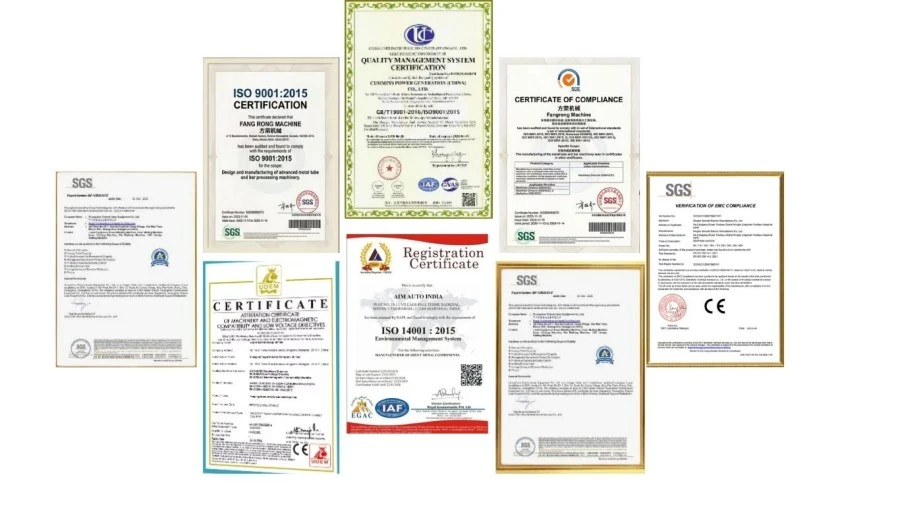
ISO9001:2015— Sistema di gestione della qualità che comprende progettazione, produzione, installazione e assistenza. Certificato n. UQ231211R1.
Marcatura CE— Le macchine FR standard sono fornite con la documentazione di conformità CE applicabile alla configurazione della macchina e ai relativi requisiti UE. La valutazione della sicurezza delle macchine si basa sui requisiti applicabili diDirettiva 2006/42/CEe relative norme armonizzate.
Ispezione SGS— È possibile organizzare ispezioni da parte di terzi per le specifiche concordate della macchina, le prestazioni e i requisiti di sicurezza.
Portafoglio brevetti— FangRong ha sviluppato tecnologie brevettate relative ad attrezzature per trafilatura, portastampi, meccanismi di tensionamento e altri componenti per la formatura dei metalli.
Nota:La conformità CE è specifica della configurazione. Se la macchina verrà importata nell'UE, la documentazione tecnica finale, la dichiarazione di conformità, i dispositivi di sicurezza e la configurazione elettrica dovranno essere confermati per l'esatta macchina fornita. La documentazione UKCA e altri requisiti specifici del mercato possono essere discussi prima della produzione.
La macchina automatica per trafilatura a freddo di tipo cingolato su bobina è preparata per la spedizione internazionale con imballaggio orientato all'esportazione e protezione per componenti meccanici, elettrici e pneumatici. Il metodo di imballaggio finale dipende dalle dimensioni della macchina, dal percorso di spedizione e dal fatto che l'apparecchiatura venga spedita come macchina completa o in sezioni separate.
Per i progetti all'estero, la lista di imballaggio, le dimensioni della macchina, il peso lordo e la disposizione di carico vengono confermati prima della spedizione in modo che l'acquirente possa preparare in anticipo le attrezzature per lo sdoganamento, il trasporto interno e lo scarico della fabbrica.
Iniziare con il diametro effettivo del tubo e la forza di disegno anziché con la velocità massima. FR-16 copre φ5-φ16 mm e fornisce 10 kN; FR-25 copre φ10-φ25 mm e fornisce 30 kN; FR-38 copre φ10-φ40 mm e fornisce 50 kN. Dovrebbero essere considerati anche la resistenza del materiale, il diametro iniziale, il diametro finito e la riduzione per passaggio.
Sì, la serie FR può essere configurata per rame, alluminio, acciaio inossidabile, acciaio al carbonio e leghe speciali selezionate. Tuttavia, non si deve presumere che la stessa macchina utilizzi stampi, lubrificazione o parametri di trafilatura identici per ogni materiale. I materiali più duri generalmente richiedono una maggiore forza di trazione e un controllo più attento della riduzione e della lubrificazione.
N. 100 m/min è la velocità nominale massima dell'FR-38 in condizioni di processo adeguate. La velocità di produzione effettiva dipende dal materiale, dalle dimensioni del tubo, dalla riduzione, dal design dello stampo, dalla lubrificazione, dai requisiti della superficie e dalle condizioni di avvolgimento. L'esecuzione alla massima velocità è utile solo quando l'intero processo può mantenere una qualità stabile a quella velocità.
La differenza principale è il metodo di estrazione. Una trafila convenzionale tira a colpi, mentre il sistema cingolato fornisce una trazione continua basata sull'attrito. Ciò è vantaggioso per i tubi continui lunghi perché riduce i cicli di stop-start e consente al prodotto trafilato di entrare direttamente nell'avvolgitore.
Sono importanti la corretta pressione dei cingoli, le condizioni dei cingoli, l'allineamento e la lubrificazione del processo. Una pressione di serraggio eccessiva può danneggiare le superfici sensibili, mentre una pressione insufficiente può causare scivolamenti. Pertanto il sistema di bloccaggio deve essere regolato in base al materiale del tubo e ai requisiti della superficie anziché semplicemente applicare la massima pressione.
Si prega di fornire ilqualità del materiale, diametro iniziale del tubo, diametro finito, spessore della parete del tubo, se applicabile, velocità di trafilatura richiesta, produzione target, dimensioni della bobina e alimentazione disponibile. È utile anche un esempio di disegno o una pianificazione delle passate esistente. Questi parametri consentono di verificare la forza di trafilatura richiesta e il modello di macchina prima del preventivo.
La macchina standard comprende il sistema di trafilatura e il portamatrice. Le matrici per dimensioni specifiche dei tubi vengono selezionate in base al materiale e alle dimensioni del cliente e vengono normalmente quotate in base al processo di trafilatura richiesto.
SÌ. La configurazione della serie FR include una stazione di avvolgimento integrata. L'avvolgitore segue la velocità della linea di trafilatura e avvolge il tubo finito sulla bobina o sul tamburo specificato. I requisiti di lunghezza, tensione e commutazione della bobina devono essere confermati durante le specifiche tecniche.
Il MOQ standard è1 set completo di macchina. È possibile preparare preventivi basati sulla quantità1 set, 2-4 set e 5+ set. Il prezzo unitario finale dipende non solo dalla quantità ma anche dal modello selezionato, dall'attrezzatura, dalla configurazione dell'avvolgimento, dall'automazione e dai requisiti specifici del cliente.
La quotazione FOB standard si basa suPorto di Shenzhen, Cina. Se il tuo accordo logistico richiede un altro porto cinese, il termine di spedizione e il costo del trasporto interno possono essere ricalcolati nel preventivo.
Gli ordini standard FR-16 e FR-25 generalmente richiedono30-60 giorni. FR-38 e le macchine con configurazioni personalizzate generalmente richiedono60-90 giorni. Il tempo di consegna confermato inizia dopo che le specifiche tecniche e i dettagli dell'ordine sono stati finalizzati.
La produzione prioritaria può essere discussa per progetti urgenti. Un ordine accelerato è soggetto alla capacità attuale della fabbrica, alla disponibilità dei componenti e alla configurazione della macchina. La data di consegna accelerata deve essere confermata per iscritto nell'offerta commerciale prima dell'effettuazione dell'ordine.
L'accordo di pagamento standard èDeposito del 30% dopo la conferma dell'ordine e saldo del 70% prima della spedizione dopo il test di accettazione in fabbrica. Termini alternativi possono essere discussi per progetti qualificati.
La macchina viene controllata per quanto riguarda il funzionamento meccanico, le funzioni elettriche, il bloccaggio pneumatico, il controllo della velocità di disegno, la sincronizzazione dell'avvolgimento, le funzioni di sicurezza e l'assemblaggio complessivo. Quando vengono forniti campioni di tubi al cliente, è possibile organizzare test effettivi di trafilatura e avvolgimento prima della spedizione.
SÌ. FangRong può fornire guida all'installazione, supporto per la messa in servizio e formazione per gli operatori. La formazione può riguardare il funzionamento della macchina, il cambio degli stampi, la manutenzione ordinaria, la regolazione dei cingoli e la diagnosi di base dei guasti. L'esatta disposizione del servizio viene confermata in base al progetto e alla destinazione.
Il periodo di garanzia standard è12 mesi dalla messa in servizio. A seconda della configurazione della macchina possono essere forniti pezzi di ricambio comuni come componenti dei cingoli, ingranaggi, guarnizioni e sensori. È disponibile anche il supporto tecnico remoto per problemi di funzionamento e manutenzione.
Sì, laddove il cliente può fornire in anticipo il materiale rappresentativo del tubo e le informazioni sul disegno richieste. Il test con il materiale reale è particolarmente utile per le nuove applicazioni perché consente di valutare la forza di trazione, la velocità, la lubrificazione, le condizioni della superficie e le prestazioni di avvolgimento prima della consegna.
L'acquirente dovrà preparare le fondamenta, le posizioni di ancoraggio, l'alimentazione elettrica, l'aria compressa, il sistema di lubrificazione e le attrezzature per la movimentazione dei materiali necessari in base al layout finale della macchina. FangRong può fornire disegni di fondazione, informazioni sui bulloni di ancoraggio e requisiti di installazione prima della spedizione.
Indirizzo
NO.163, Shatong Road, Shabu 2a zona industriale, città di Dalang, città di Dongguan, Guangdong, Cina
tel