Whatsapp
Offriamo una gamma completa di apparecchiature di precisione per la lavorazione dei metalli, tra cui macchine per raddrizzatura, trafilatura a freddo, appuntitura, smussatura, taglio, rullatrici e filiere, su misura per tubi, barre e materiali metallici in diversi settori.
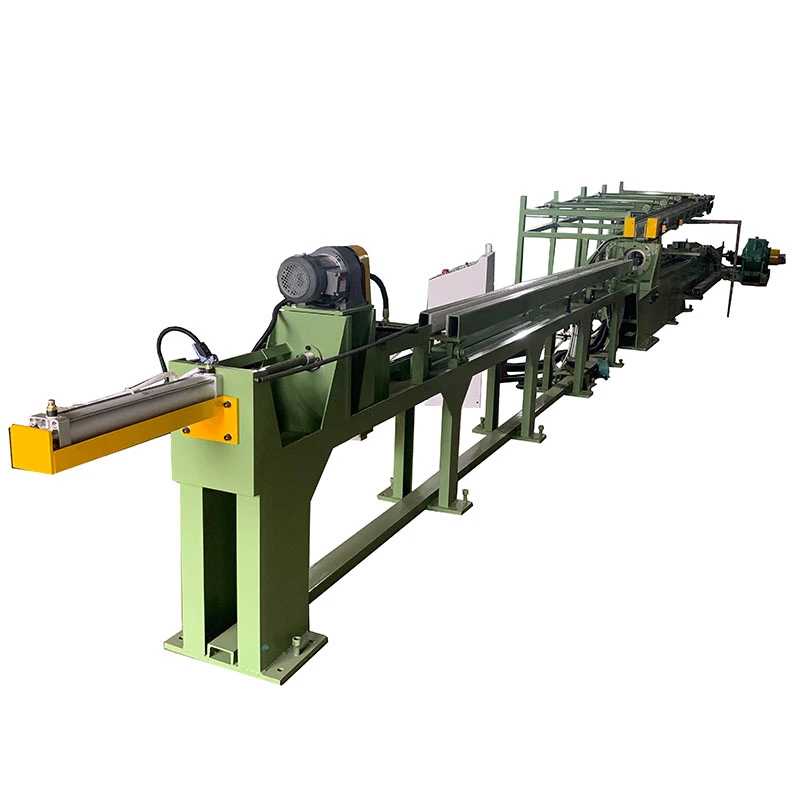
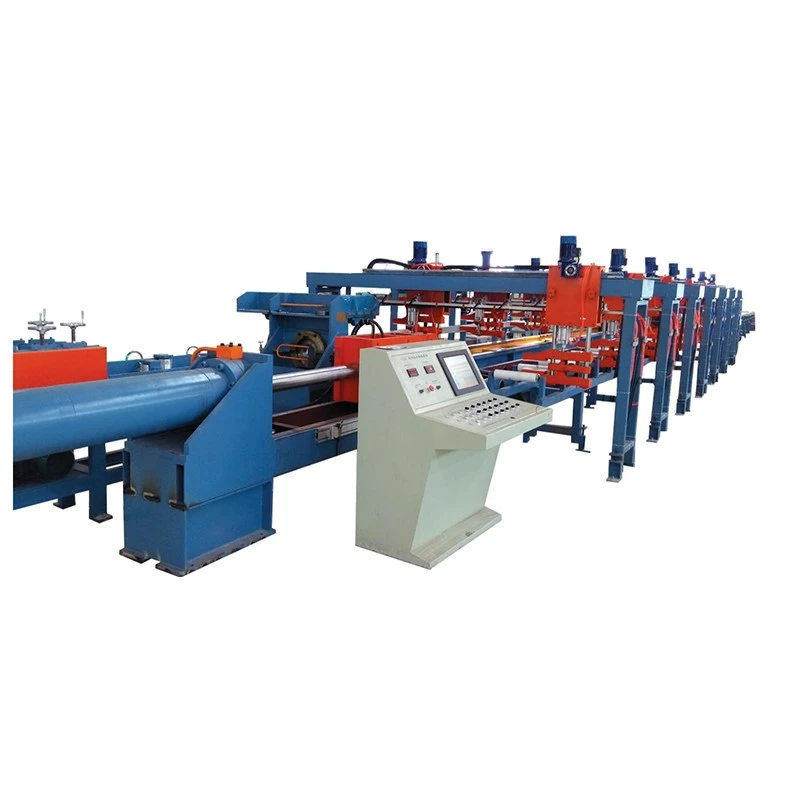
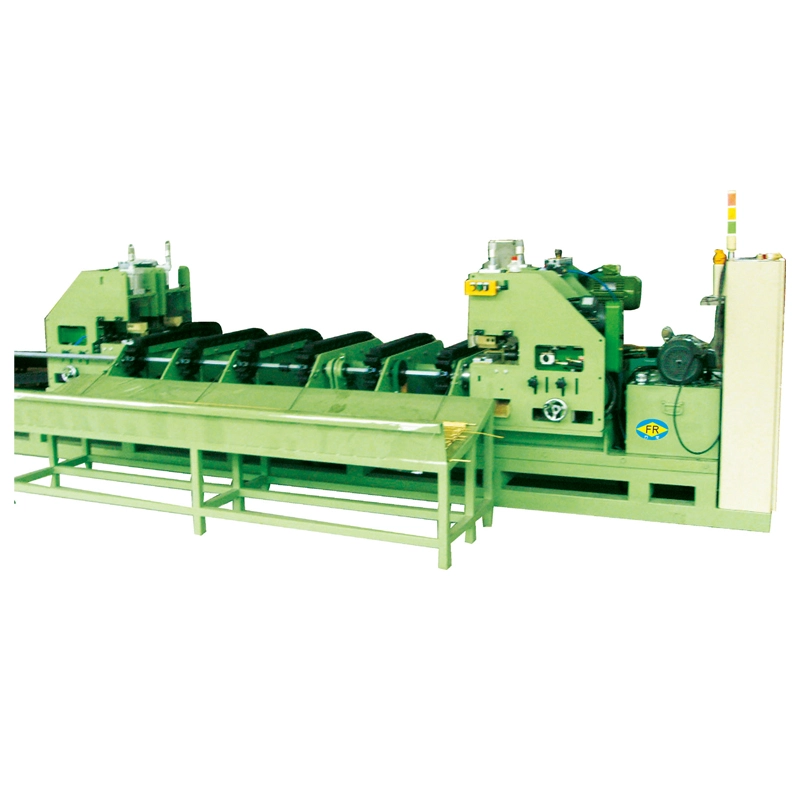
ILTrafilatrice idraulica per sbarre collettriciè progettato per la trafilatura a freddosbarre in rame e alluminio, migliorando l'accuratezza dimensionale, la finitura superficiale e la durezza. Le forze di disegno variano da10-100 tonnellate, con lunghezze di disegno di6-12 minutie velocità di2–12 m/min. Gestisce sbarre in rame daDa 40×2 mm a 400×30 mm. Il controllo della forza idraulica e la velocità variabile garantiscono un disegno stabile con difetti superficiali ridotti. Adatto perdistribuzione di energia, trasformatori, quadri e apparecchiature elettriche.
ILTrafilatrice idraulica per sbarre collettrici, chiamata anche trafilatrice per sbarre collettrici in rame o trafilatrice idraulica per sbarre collettrici, è progettata per la trafilatura a freddo di barre piatte in rame e alluminio dopo l'estrusione o la fusione. Il cilindro idraulico tira il pezzo attraverso una matrice di precisione per ridurre larghezza e spessore, migliorare la consistenza dimensionale, rifinire la superficie e aumentare la resistenza durante la lavorazione a freddo.
La serie FR di FangRong includeFR-10T, FR-20T, FR-30T, FR-50T e FR-100T, coprendo forze di trafilatura da 10 a 100 tonnellate. A seconda del modello, la macchina movimenta sbarre daDa 15 a 400 mm di larghezza, da 2 a 30 mm di spessore e da 6 a 12 m di lunghezza effettiva di trafilatura. Viene utilizzato principalmente per sbarre in rame e alluminio per quadri, apparecchiature di distribuzione, trasformatori, connettori elettrici e altre applicazioni di potenza.
La macchina per trafilatura idraulica delle sbarre utilizza un processo di trascinamento idraulico. Il design effettivo dello stampo, la riduzione per passata e la forza di trafilatura dovrebbero essere determinati dalla sezione iniziale, dalla sezione target, dalle condizioni del materiale e dalle proprietà richieste piuttosto che dalla sola dimensione della sbarra.
1. Caricamento del pezzo
Sulla cremagliera è posizionata la sbarra in rame o alluminio estruso o fuso. L'estremità anteriore è appuntita o ridotta in modo da poter entrare nella fustella di trafilatura.
2. Inserimento della matrice
L'estremità preparata passa attraverso una matrice progettata per la sezione trasversale finale richiesta. Per i profili di sbarre collettrici non standard, il portamatrice e l'attrezzatura possono essere configurati per adattarsi alla sezione.
3. Disegno idraulico
Il cilindro idraulico tira la sbarra attraverso lo stampo con una forza controllata. Le dimensioni dell'alesaggio del cilindro della serie FR vanno dada 125 a 280 mm, con diametri stelo dada 70 a 140 mm.
4. Controllo della velocità di disegno
La velocità di disegno è regolabile dada 2 a 12 m/min. Una velocità inferiore può essere preferibile per riduzioni di grandi dimensioni, sezioni difficili o condizioni di processo che richiedono un controllo più attento, mentre le linee di produzione stabili possono utilizzare un'impostazione più elevata laddove l'utensileria e il sistema di lubrificazione lo consentono.
5. Corsa di ritorno
Dopo la corsa di trafilatura, il carrello ritorna per il ciclo successivo fino a 20 m/min sui modelli più piccoli e fino a 15 m/min sulla FR-100T.
6. Stiratura quando necessario
È possibile aggiungere un'unità di raddrizzatura opzionale quando il processo a valle richiede un controllo più rigoroso dell'arco o della torsione.
Il PLC può controllare le sequenze di disegno e di ritorno, mentre l'HMI consente agli operatori di impostare e monitorare parametri operativi come la velocità di disegno e la lunghezza della corsa.
Tolleranza dimensionale allentata dopo l'estrusione
La sola estrusione potrebbe non fornire la tolleranza di larghezza e spessore richiesta per i componenti elettrici di precisione. La trafilatura attraverso una matrice calibrata fornisce una riduzione controllata della sezione trasversale e migliora la coerenza dimensionale lungo la barra.
Difetti superficiali derivanti dal processo precedente
Le superfici estruse possono contenere segni o irregolarità che diventano inaccettabili per le sbarre collettrici esposte o i componenti con contatti di precisione. Gli utensili di disegno e la lubrificazione opportunamente selezionati possono migliorare la superficie finita.
Bassa durezza o resistenza insufficiente
La trafilatura a freddo introduce l'incrudimento. Ciò può aumentare la durezza e la resistenza alla trazione e aiutare una sbarra collettrice a mantenere la sua forma durante i successivi piegamenti, assemblaggi o avvolgimenti. L'esatto cambiamento delle proprietà meccaniche dipende dalla riduzione e dalle condizioni del materiale.
Variazione della sezione trasversale
Uno stampo di precisione controlla la sezione finita in modo più coerente rispetto alla sola estrusione, il che è importante quando le sbarre devono adattarsi a distanze fisse, terminali, isolanti o assemblaggi elettrici.
Operazioni di disegno manuale ripetute
L'attuazione idraulica fornisce cicli di trazione e ritorno programmabili, riducendo l'intervento manuale rispetto alle apparecchiature controllate manualmente o azionate meccanicamente.
Controllo preciso della sezione trasversale
Il valore principale del processo di trafilatura è la correzione dimensionale piuttosto che il semplice aumento della forza di trazione. È particolarmente utile quando la sezione estrusa è vicina alla dimensione finale richiesta ma non soddisfa costantemente la tolleranza necessaria per l'assemblaggio o i componenti elettrici.
Velocità di trafilatura regolabile 2-12 metri/minuto
La velocità variabile consente all'operatore di adattare il processo al materiale, alla geometria della sezione, alla riduzione e alle condizioni dell'utensile. La velocità massima non è automaticamente la migliore impostazione di produzione; Anche la qualità della superficie, la temperatura dello stampo e la lubrificazione influiscono sulla velocità utilizzabile.
Forza di trafilatura 10-100 tonnellate
Il tonnellaggio richiesto dipende dalla resistenza del materiale, dalla riduzione, dalle condizioni di contatto e dalla geometria della sezione. Una barra collettrice più larga non richiede necessariamente la stessa forza di una barra più stretta con la stessa sezione trasversale, quindi la selezione del modello dovrebbe essere basata su un calcolo effettivo della forza di trazione.
Lunghezza effettiva di traino 6-12 m
Questa gamma copre molte applicazioni di produzione di sbarre collettrici diritte. Corse più lunghe possono essere prese in considerazione quando la lunghezza del prodotto finito o il layout di produzione le richiedono.
Controllo della forza idraulica
Il sistema idraulico fornisce una forza di trazione controllata durante tutta la corsa. Ciò è particolarmente utile per sezioni di rame di grandi dimensioni e processi in cui cambiamenti improvvisi nella forza di trazione possono influire sulla qualità della superficie o sulla durata degli utensili.
Controllo PLC e HMI
Il controllo programmabile può gestire la corsa di disegno, la corsa di ritorno e la sequenza del ciclo. È utile per la produzione ripetuta perché gli operatori possono lavorare con impostazioni di processo definite anziché controllare manualmente ogni corsa.
Raddrizzamento e integrazione della linea opzionali
Per gli impianti che trattano sbarre collettrici attraverso diverse operazioni a valle, la trafilatrice può essere configurata con apparecchiature di alimentazione, raddrizzatura o altre apparecchiature di movimentazione per ridurre la movimentazione intermedia.
La selezione del modello dovrebbe iniziare conlarghezza e spessore iniziali, larghezza e spessore target, qualità di rame o alluminio, riduzione per passaggio, lunghezza di trafilatura richiesta e produzione prevista. Il tonnellaggio nominale dovrebbe quindi essere confrontato con la forza di traino calcolata.
| Modello | FR-10T | FR-20T | FR-30T | FR-50T | FR-100T |
| Forza di disegno (tonnellate) | 10 | 20 | 30 | 50 | 100 |
| Larghezza sbarre (mm) | 40 | 15-60 | 20-120 | 30-180 | 30-400 |
| Spessore sbarre (mm) | 2-5 | 2-10 | 2-20 | 2-30 | 3-30 |
| Lunghezza effettiva di disegno (m) | 6-12 | 6-12 | 6-12 | 6-12 | 6-12 |
| Diametro foro cilindro (mm) | 125 | 150 | 180 | 200 | 280 |
| Diametro stelo pistone (mm) | 70 | 80 | 90 | 100 | 140 |
| Velocità di disegno (m/min) | 2-12 | 2-12 | 2-12 | 2-12 | 2-12 |
| Velocità di ritorno (m/min) | 5-20 | 5-20 | 5-20 | 5-20 | 5-15 |
| Potenza motore principale (kW) | 22 | 45 | 55 | 75 | 75×2 |
| Pressione del sistema (kgf/cm²) | 140 | 170 | 230 | 210 | 250 |
Tutti i modelli della serie FR sono progettati principalmente per sbarre in rame e alluminio. A seconda della linea di produzione possono essere presi in considerazione portafiliere personalizzati, corse di trafilatura più lunghe, gamme speciali di larghezza/spessore, sistemi di alimentazione e apparecchiature di raddrizzatura.
Non selezionare un banco idraulico solo in base alle dimensioni massime delle sbarre elencate nel catalogo. Per un consiglio tecnico, fornire il filequalità del materiale, sezione iniziale, sezione finita, lunghezza del disegno, numero di passaggi e output target. Questi parametri consentono di valutare la forza di trafilatura richiesta e il programma di riduzione adeguato prima di specificare la macchina.
Una trafila idraulica per sbarre collettrici con un tonnellaggio eccessivo può aumentare i costi dell'attrezzatura senza migliorare il processo se la forza di trafilatura richiesta è molto inferiore. Al contrario, il funzionamento continuo al limite di forza della macchina lascia meno margine per cambiamenti nelle condizioni del materiale, nella lubrificazione o negli utensili. L'intervallo di lavoro appropriato dovrebbe pertanto essere determinato dal processo reale piuttosto che dal solo tonnellaggio.
Le sbarre in rame per quadri, quadri di distribuzione e condotti sbarre richiedono larghezze e spessori costanti perché la sezione finita deve accogliere sistemi di isolamento, terminali e supporti meccanici. Una macchina di classe da FR-30T a FR-50T può essere presa in considerazione per applicazioni a sezione media dopo il calcolo della forza.
Tipico problema di produzione:una barra estrusa è dimensionalmente vicina al target ma richiede una lavorazione aggiuntiva prima dell'assemblaggio. Il disegno può avvicinare la sezione alle dimensioni specificate migliorando al tempo stesso la consistenza della superficie.
I conduttori piatti in rame utilizzati nei gruppi di trasformatori possono richiedere dimensioni controllate e proprietà meccaniche adeguate per la formatura o l'avvolgimento. La trafilatura a freddo può fornire incrudimento oltre alla riduzione dimensionale.
Tipico problema di produzione:un conduttore troppo morbido o dimensionalmente incoerente può deformarsi durante l'avvolgimento. È possibile selezionare il programma di disegno per ottenere la sezione finale richiesta e le condizioni del materiale prima dell'operazione di avvolgimento.
Le piccole sezioni di rame utilizzate per terminali, connettori e componenti di messa a terra beneficiano di dimensioni della sezione trasversale coerenti poiché le variazioni possono influenzare l'adattamento dell'assemblaggio e il contatto elettrico.
Tipico problema di produzione:la variazione dello spessore della barra crea un sovrametallo di lavorazione o un adattamento di assemblaggio inconsistenti. Una fustella calibrata fornisce una sezione finale ripetibile.
I grandi conduttori in rame e le sbarre degli elettrodi utilizzati nell'elettrolisi e in altri sistemi ad alta corrente richiedono una notevole capacità di sezione trasversale. ILFR-100Tfornisce fino a 100 tonnellate di forza di trazione nominale e supporta sbarre fino a 400 mm di larghezza e 30 mm di spessore all'interno della gamma di modelli indicata.
Le sbarre in rame vengono utilizzate negli armadi degli inverter solari, nei sistemi di accumulo dell'energia e nelle apparecchiature di conversione dell'energia. Il disegno è utile quando il conduttore deve soddisfare dimensioni controllate prima della punzonatura, piegatura, placcatura o assemblaggio finale.
I conduttori piatti in rame vengono utilizzati nei sistemi di batterie, connettori ad alta corrente e gruppi di distribuzione dell'alimentazione. Per queste applicazioni, la coerenza dimensionale è importante perché le sbarre spesso passano attraverso la piegatura, l'isolamento, la punzonatura o l'assemblaggio dei terminali dopo la trafilatura.
Progettazione di trafile idrauliche dal 1998
FangRong è impegnata nella produzione di attrezzature per trafilatura a freddo dal 1998. La sua esperienza ingegneristica copre trafile idrauliche, progettazione di stampi, calcolo della forza di trafilatura, programmi di riduzione e automazione dei processi per prodotti non ferrosi e altri metalli.
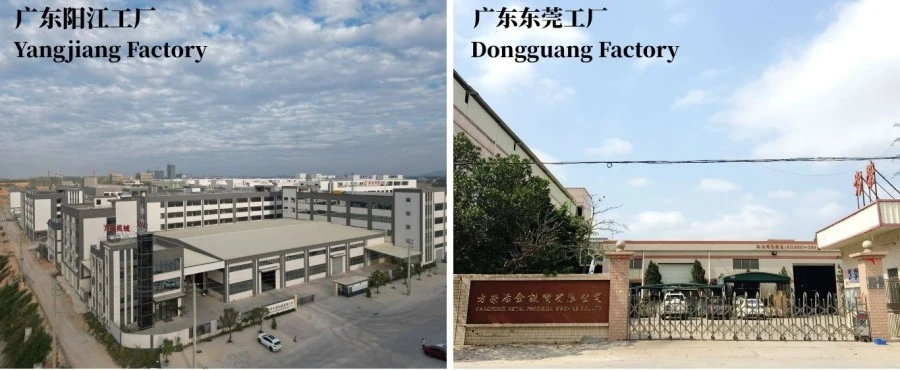
Due stabilimenti produttivi
FangRong gestisce impianti di produzione a Dongguan e Yangjiang. L'organizzazione della produzione su due siti fornisce ulteriore capacità produttiva per apparecchiature di trafilatura standard e personalizzate.
Installazioni internazionali
Le apparecchiature FangRong sono state fornite a clienti in più di 70 paesi e utilizzate per rame, alluminio, acciaio, acciaio inossidabile e altre applicazioni di lavorazione dei metalli.
Ingegneria specifica del processo
Per un progetto di sbarre, l'importante lavoro di ingegneria non si limita alla selezione del cilindro idraulico. FangRong può fornire assistenza con calcoli della forza di disegno, configurazione dello stampo, programmi di riduzione, parametri idraulici, disegni di layout e automazione opzionale in base alle dimensioni effettive delle sbarre collettrici del cliente.
Test di accettazione in fabbrica
Prima della spedizione, le macchine possono essere sottoposte a funzionamento a vuoto seguito da un test di carico nominale. Laddove sono disponibili campioni dei clienti, è possibile utilizzare materiale reale per verificare il funzionamento del disegno, la stabilità idraulica, il movimento della macchina e i requisiti del prodotto finito prima della consegna.
1. Ingegneria degli ordini— Le dimensioni delle sbarre, il materiale, la forza di trafilatura, la configurazione dello stampo, i parametri idraulici e i requisiti di automazione vengono esaminati prima della produzione.
2. Ispezione dei componenti— I componenti chiave, tra cui tubi dei cilindri, aste dei pistoni, guarnizioni e acciaio strutturale, vengono ispezionati prima dell'assemblaggio.
3. Lavorazioni meccaniche di precisione— Gli alesaggi dei cilindri, le aste dei pistoni e i componenti della guida sono lavorati e rifiniti secondo le tolleranze dimensionali richieste.
4. Montaggio idraulico— Le centraline idrauliche, le valvole, le tubazioni e i componenti di controllo sono assemblati e controllati per verificarne la stabilità della pressione e le perdite.
5. Allineamento meccanico— Il cilindro principale, il carrello di traino e il sistema di guida sono assemblati e allineati per mantenere un movimento stabile durante il traino.
6. Integrazione elettrica e PLC— Il sistema di controllo è programmato in base alla configurazione della macchina e al ciclo di disegno richiesto.
7. Test di carico— Il funzionamento della macchina viene controllato in condizioni di carico definite, con test sui materiali del cliente dove vengono forniti campioni.
8. Ispezione finale— La pressione idraulica, il movimento, le funzioni elettriche, i dispositivi di sicurezza, le dimensioni e lo stato generale della macchina vengono controllati prima della spedizione.
9. Imballaggi per l'esportazione— I componenti sono protetti da umidità, corrosione e danni dovuti al trasporto prima del caricamento.
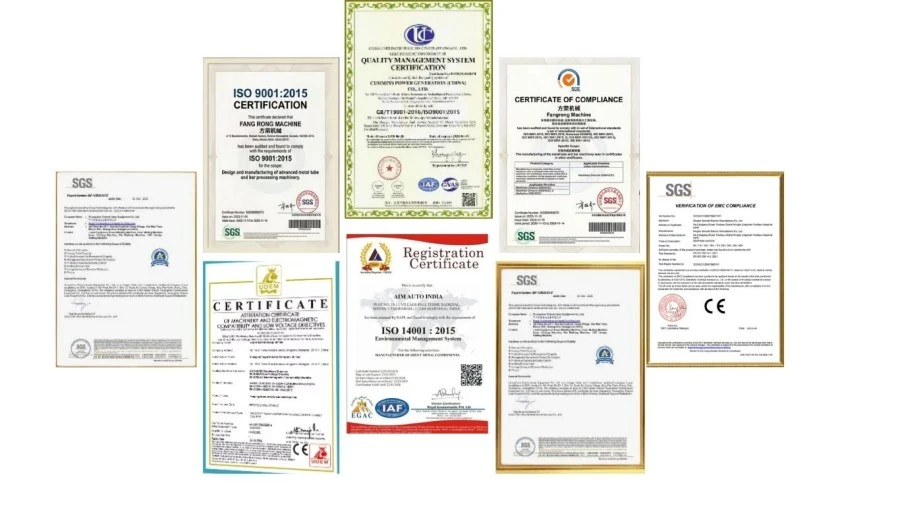
ISO9001:2015— Sistema di gestione della qualità che copre le attività pertinenti di progettazione, produzione, installazione e assistenza. Certificato n.UQ231211R1.
CE— Le configurazioni standard della macchina possono essere fornite con la documentazione di conformità CE per i requisiti di sicurezza applicabili alle macchine. L'esatta dichiarazione e configurazione di sicurezza devono essere confermate per la macchina ordinata e il mercato di destinazione.
Ispezione SGS— È possibile organizzare un'ispezione da parte di terzi per i clienti che richiedono una verifica indipendente prima della spedizione.
Brevetti— FangRong segnala 32 brevetti di invenzione e oltre 100 brevetti di modelli di utilità, compresi brevetti relativi a componenti di apparecchiature di disegno e sistemi di utensili.
La macchina è predisposta per il trasporto all'esportazione con protezione dalla corrosione, protezione dall'umidità e adeguato imballaggio in legno per i componenti principali. I grandi gruppi idraulici e meccanici possono essere spediti separatamente in base al carico del container e ai requisiti di installazione del sito.
Per il preventivo, è necessario confermare il metodo di spedizione finale, la configurazione dell'imballaggio, il porto di partenza e l'Incoterm in base alla destinazione, alle dimensioni della macchina e alla configurazione dell'ordine.
L'applicazione standard èsbarre in rame e alluminio. Possono essere prese in considerazione anche leghe di rame, leghe di alluminio e altri materiali non ferrosi quando le condizioni del materiale, la forza di trafilatura e l'attrezzatura sono adeguate. La qualità del materiale deve essere fornita prima della selezione del modello.
La gamma di modelli indicata copre larghezze dada 15 a 400 mme spessori dada 2 a 30 mm, con la portata esatta a seconda del modello. FR-100T copre una larghezza di 30-400 mm e uno spessore di 3-30 mm.
Non esiste un unico valore di riduzione applicabile a tutte le sbarre in rame o alluminio. La riduzione pratica dipende dal tipo e dalle condizioni del materiale, dalla sezione iniziale e finale, dalla geometria dello stampo, dalla lubrificazione e dalle proprietà meccaniche richieste. Per riduzioni totali maggiori, potrebbero essere necessari più passaggi di trafilatura e ricottura intermedia.
SÌ. La deformazione a freddo generalmente aumenta la durezza e la resistenza attraverso l'incrudimento. L'entità del cambiamento dipende dalla riduzione e dalle condizioni del materiale iniziale. Se è richiesta una specifica resistenza alla trazione, durezza o allungamento, il programma di imbutitura dovrebbe essere progettato in base alle proprietà meccaniche desiderate.
La trafilatura può migliorare significativamente le condizioni della superficie, ma il risultato finale dipende anche dalla superficie in entrata, dalla qualità della matrice, dalla sua geometria e dalla lubrificazione. Una macchina da disegno non può rimuovere difetti profondi che già esistono sotto la superficie originale.
Confrontare la forza di trazione richiesta invece di scegliere solo in base alla larghezza della sbarra finita. Fornire le dimensioni iniziali e finali, la qualità del materiale e il programma di riduzione. FangRong può calcolare la forza di disegno stimata e consigliare il modello appropriato.
No. Il2-12 metri/minutoLa gamma è una gamma operativa regolabile, non una velocità di produzione obbligatoria. L'impostazione adeguata dipende dalla geometria della sezione, dalla riduzione, dal materiale, dalla lubrificazione, dalle condizioni dello stampo e dalla qualità della superficie richiesta. Una velocità più elevata è utile solo quando il processo completo può mantenere condizioni di trafilatura stabili.
SÌ. È possibile integrare un'unità di raddrizzamento opzionale quando la barra collettrice finita richiede un controllo aggiuntivo di curvatura o torsione. Anche l'alimentazione e altre attrezzature per la movimentazione a valle possono essere prese in considerazione in base al layout di produzione.
La configurazione standard della macchina comprende il sistema di trafilatura idraulico, il cilindro principale, il carrello di trafilatura, il portastampo, la centralina idraulica e il sistema di controllo PLC/HMI. L'attrezzatura per una dimensione specifica della barra collettrice deve essere confermata separatamente perché le dimensioni della matrice dipendono dalle sezioni iniziali e finite del cliente.
Fornire ilqualità del materiale, larghezza e spessore iniziali, larghezza e spessore finiti, lunghezza di disegno richiesta, numero di passaggi, output target e alimentazione di fabbrica disponibile. Un disegno o uno schema in sezione è utile anche per i profili non standard.
La serie FR utilizza una lunghezza di disegno effettiva di6-12 metri. Lunghezze di disegno maggiori o specifiche per l'applicazione possono essere valutate durante la progettazione ingegneristica.
I modelli standard generalmente richiedono circa30-60 giorni, mentre potrebbero essere necessarie macchine più grandi o personalizzate60-90 giorni. Il tempo di consegna confermato deve essere indicato nel preventivo poiché l'attrezzatura, l'automazione, le dimensioni della macchina e il carico di lavoro della fabbrica possono influire sui tempi di produzione. La consegna accelerata dovrebbe essere confermata caso per caso piuttosto che supposta.
L'accordo commerciale standard èDeposito del 30% alla conferma dell'ordine e del 70% prima della spedizione dopo il test di accettazione in fabbrica. Termini alternativi possono essere discussi per progetti specifici.
Il periodo di garanzia standard è12 mesi dalla messa in servizio. La copertura e le esclusioni della garanzia devono essere confermate nel contratto di vendita finale.
SÌ. FangRong fornisce supervisione dell'installazione, supporto per la messa in servizio e formazione degli operatori. La formazione in loco normalmente copre il funzionamento della macchina, il cambio degli stampi, la manutenzione ordinaria e la diagnosi di base dei guasti. I disegni delle fondazioni e i layout dei tirafondi possono essere forniti prima dell'installazione.
SÌ. Ove possibile, i campioni dei clienti possono essere utilizzati per i test in fabbrica. Ciò è particolarmente utile quando la sezione delle sbarre è di grandi dimensioni, fuori standard, oppure quando il cliente ha specifiche esigenze dimensionali, superficiali o di proprietà meccaniche.
La documentazione CE può essere fornita per le configurazioni standard applicabili della macchina. Poiché la conformità della macchina dipende dalla configurazione effettiva della macchina e dal mercato di destinazione, la dichiarazione applicabile, i dispositivi di sicurezza e la documentazione devono essere confermati prima dell'ordine.
SÌ. Fornire il tipo di rame o alluminio, la sezione iniziale, la sezione target e il processo richiesto. FangRong può utilizzare questi parametri per valutare la forza di disegno, selezionare il modello della serie FR appropriato e consigliare una riduzione adeguata e una configurazione degli utensili.
Indirizzo
NO.163, Shatong Road, Shabu 2a zona industriale, città di Dalang, città di Dongguan, Guangdong, Cina
tel