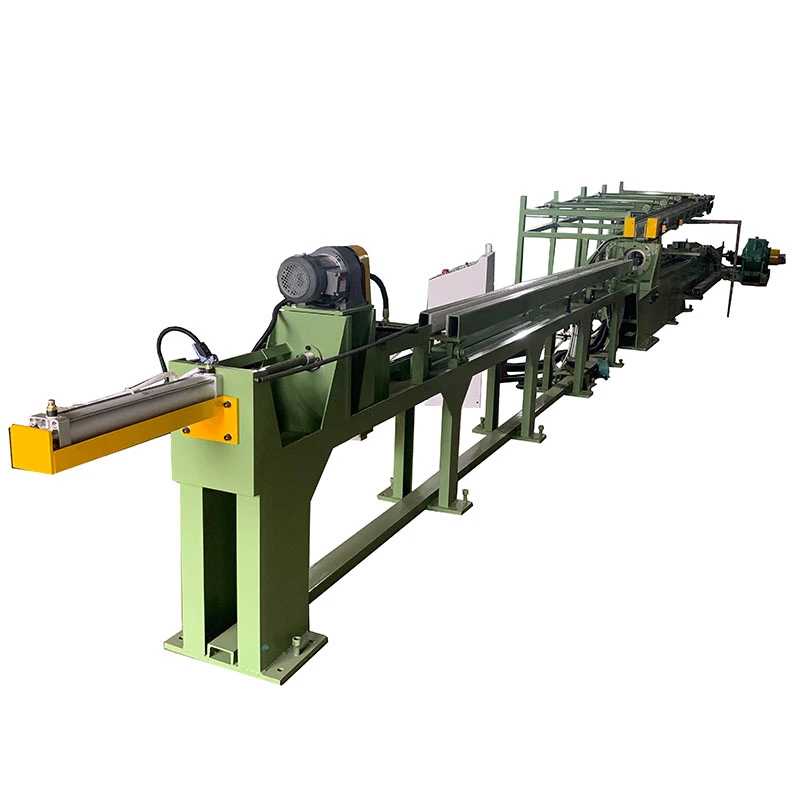
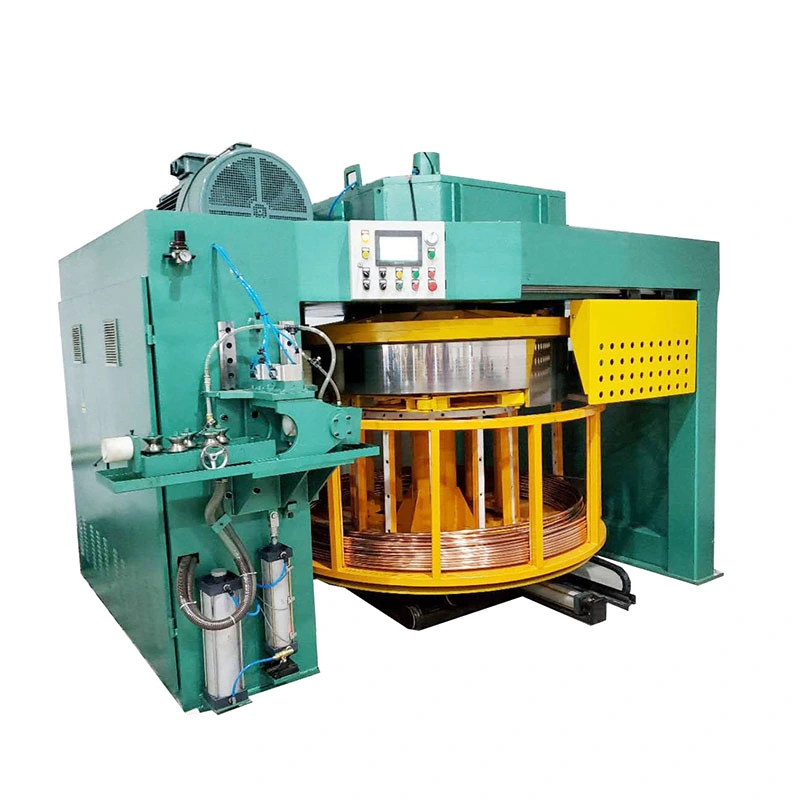
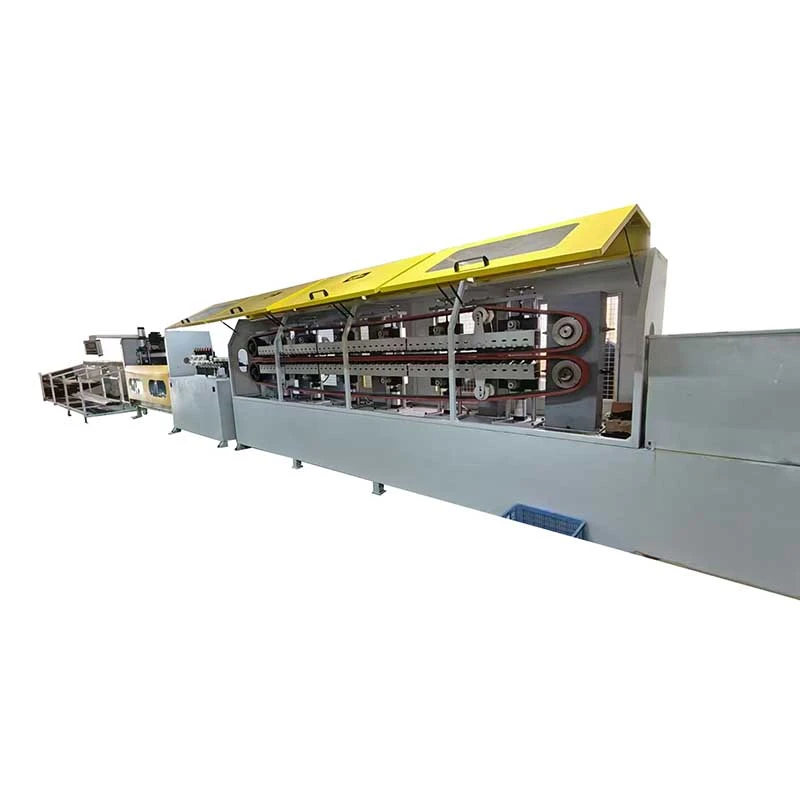
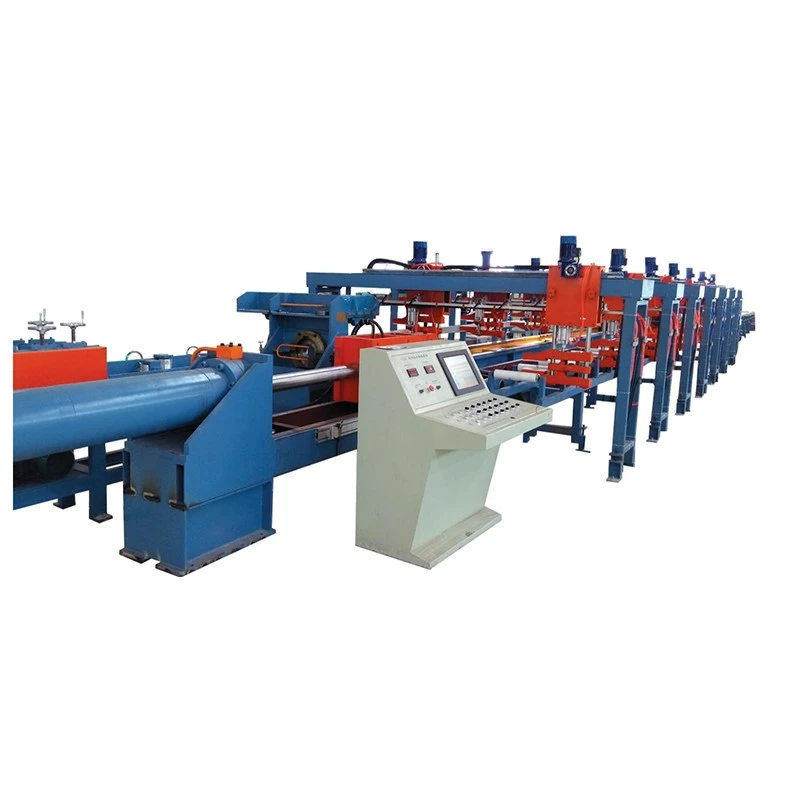
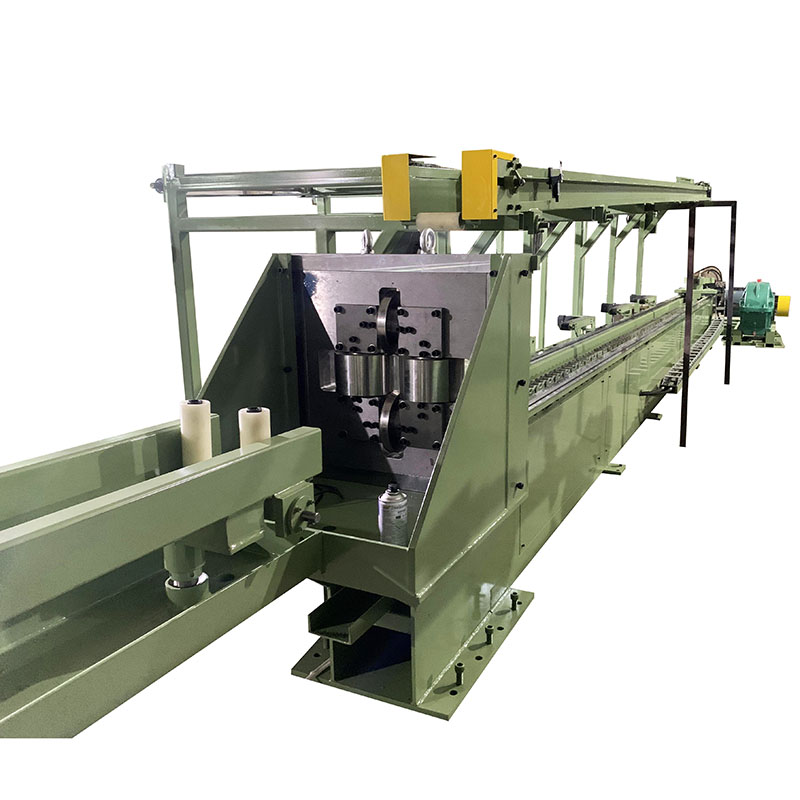
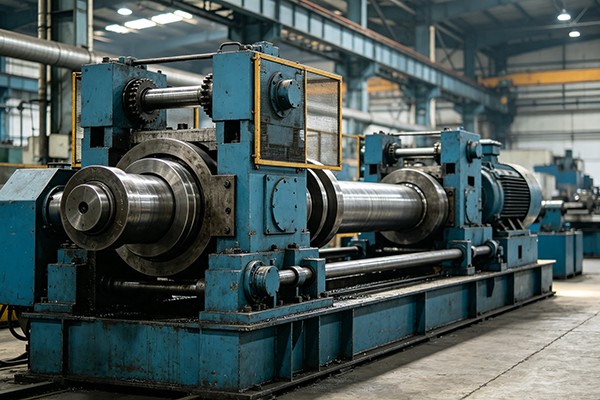
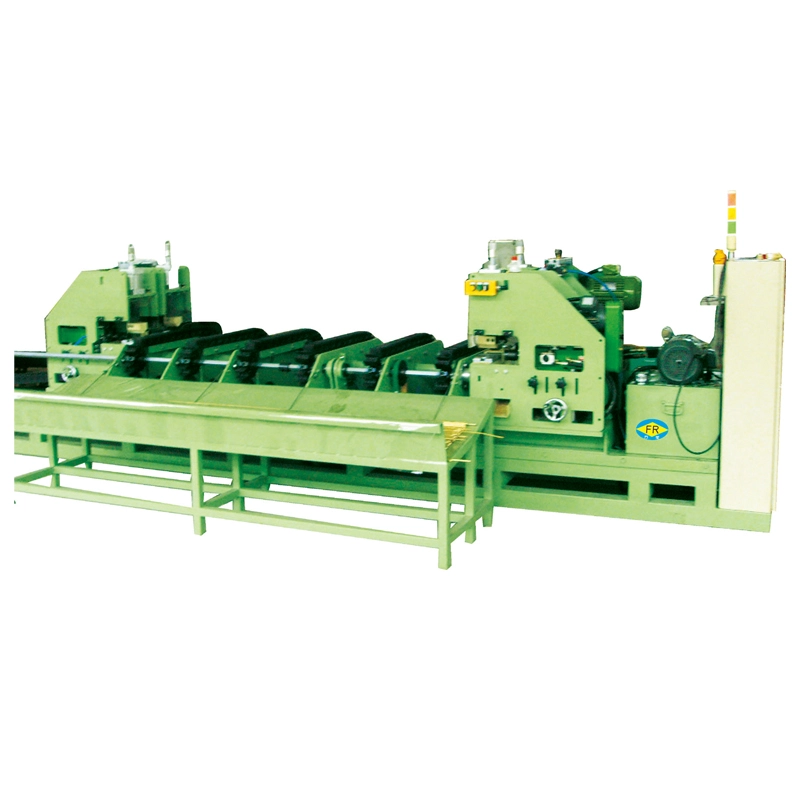
La laminazione e la trafilatura svolgono lavori diversi nello stesso processo di formatura. La testa rullatrice prima riduce e rimodella la sezione, mentre la trafila porta il materiale verso le sue dimensioni finali. Di FangRongMacchina per trafilaturacombina queste due operazioni per prodotti in acciaio che necessitano di deformazione controllata prima del passaggio finale di trafilatura, in particolare S55C, 20CrMo e acciai simili con resistenza alla trazione fino a 900 MPa.
Perché tirare prima di disegnare?
Una filiera di trafilatura convenzionale esegue la maggior parte della riduzione della sezione in una zona di deformazione. Nel sistema a quattro rulli, parte della riduzione del diametro viene effettuata dalla testa rullatrice prima che il materiale raggiunga la filiera. La riduzione progressiva è tipicamente5-15%, che cambia progressivamente la sezione invece di affidarsi interamente alla matrice di trafilatura finale.
Questa disposizione può aiutare a controllare la deformazione degli acciai più duri e offre all'operatore un'altra variabile di processo quando lavora con prodotti difficili da imbutire direttamente. Il processo combinato può anche migliorare la consistenza della sezione finita e contribuire ad un livello di rettilineità di≤1 mm/min condizioni di produzione adeguate.
La testa del rullo determina cosa deve finire lo stampo
La testa a quattro rulli non è semplicemente un riduttore aggiuntivo. La geometria dei rulli, il materiale e la finitura superficiale devono corrispondere al pezzo da lavorare. Se la superficie del rullo non è adatta al tipo di acciaio o alle condizioni di lubrificazione, i segni del rullo possono essere trasferiti al prodotto prima che raggiunga la filiera di trafilatura.
FangRong configura quindi i materiali dei rulli e la finitura superficiale in base al materiale lavorato. Ciò è particolarmente rilevante per le guide laterali, i cursori e i profili a movimento lineare, dove le condizioni della superficie sono parte dei requisiti funzionali e non solo una questione estetica.
FR-30, FR-45 e FR-65 coprono diversi carichi di disegno
| Modello |
Forza di disegno |
Configurazione tipica |
| FR-30 |
300kN/30T |
Per carichi di disegno inferiori all'interno della serie |
| FR-45 |
450kN/45T |
Capacità intermedia |
| FR-65 |
650–750 kN / 65–75 T |
Configurazione per carichi pesanti a doppia catena |
ILFR-65utilizza una trasmissione a doppia catena con catene a piastra diritta per carichi pesanti con passo da 200 mm, un riduttore ZFY560 con un rapporto di 112 e un motore CC Z4-280-41 da 166 kW. Il sistema di azionamento utilizza un controller Siemens 6RA80, mentre il PLC/HMI Inovance fornisce il controllo della macchina.
I tratti lunghi richiedono un tonnellaggio più che elevato
L'FR-65 ha una velocità di trafilatura nominale di circa 13 m/min, con un intervallo di velocità variabile da 0 a 37 m/min, una lunghezza di trafilatura effettiva di 12 m e una lunghezza del letto fino a 16 m. La sua impronta approssimativa è 31 × 4,1 m.
Per le guide lunghe e i profili strutturali, la corsa disponibile e la disposizione della macchina sono importanti tanto quanto la forza di trazione nominale. Il pezzo deve rimanere adeguatamente supportato e allineato durante tutta la sequenza di laminazione e trafilatura; in caso contrario, la capacità di trazione aggiuntiva non compenserà la scarsa guida del materiale.
Dove la trafilatura si inserisce nel percorso di produzione
Questa macchina è destinata ad applicazioni in cui la combinazione di laminazione controllata e trafilatura finale fornisce un vantaggio pratico rispetto alla sola trafilatura. I prodotti tipici includonoguide, cursori, componenti lineari di precisione e profili strutturalirealizzati con acciai a media e alta resistenza.
Il processo è particolarmente utile quando il prodotto richiede sia la precisione della sezione che la deformazione meccanica controllata. Per un prodotto semplice a bassa riduzione, l'aggiunta di una fase di laminazione può offrire scarsi vantaggi; per acciai più duri o profili che richiedono una formatura più controllata, la fase di deformazione aggiuntiva può rendere il processo di trafilatura più semplice da gestire.


 Whatsapp