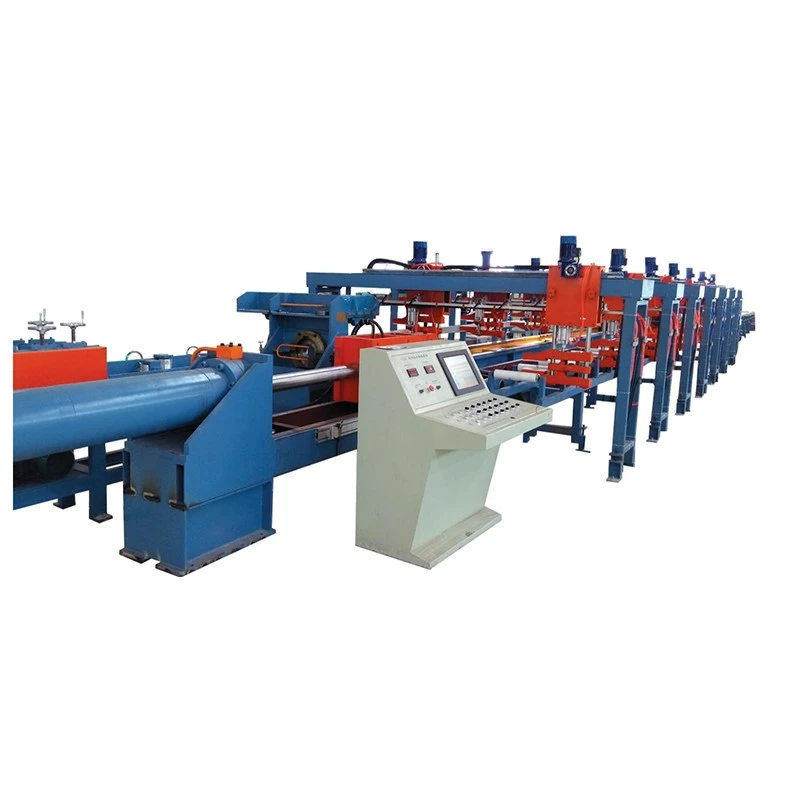
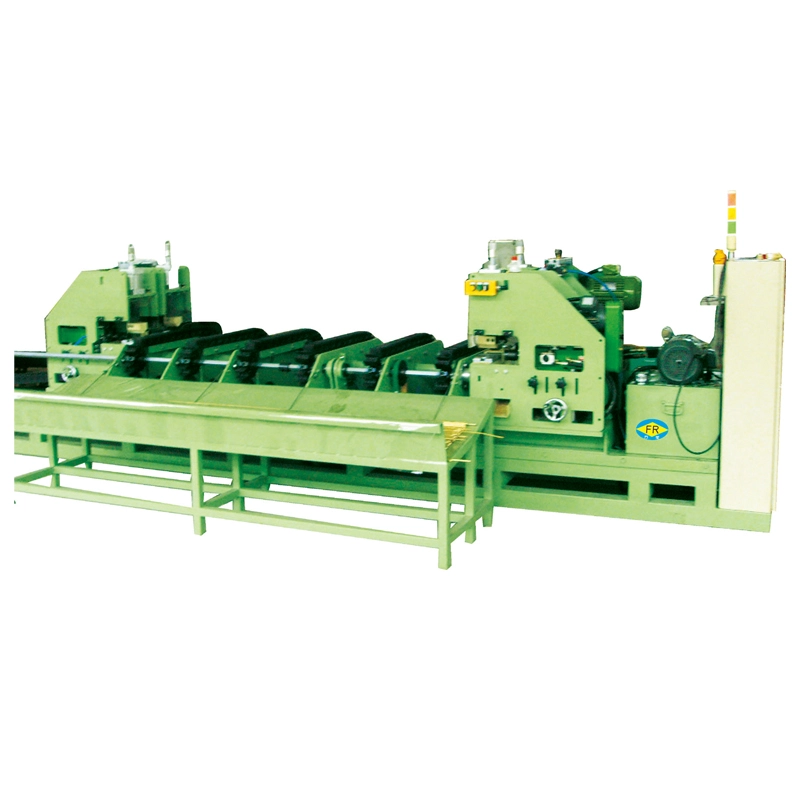
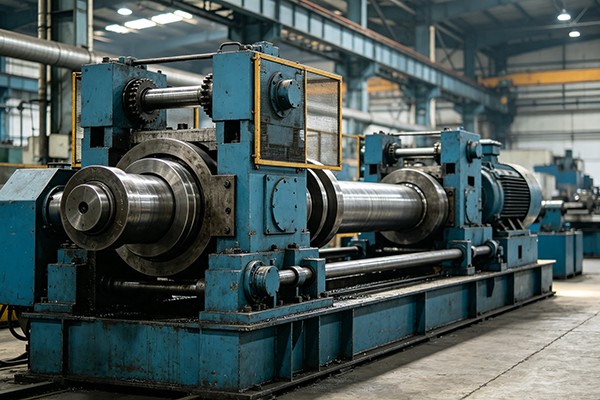
Offriamo una gamma completa di apparecchiature di precisione per la lavorazione dei metalli, tra cui macchine per raddrizzatura, trafilatura a freddo, appuntitura, smussatura, taglio, rullatrici e filiere, su misura per tubi, barre e materiali metallici in diversi settori.
Produttore di macchine per trafilatura di bobine per la produzione di fili di precisione
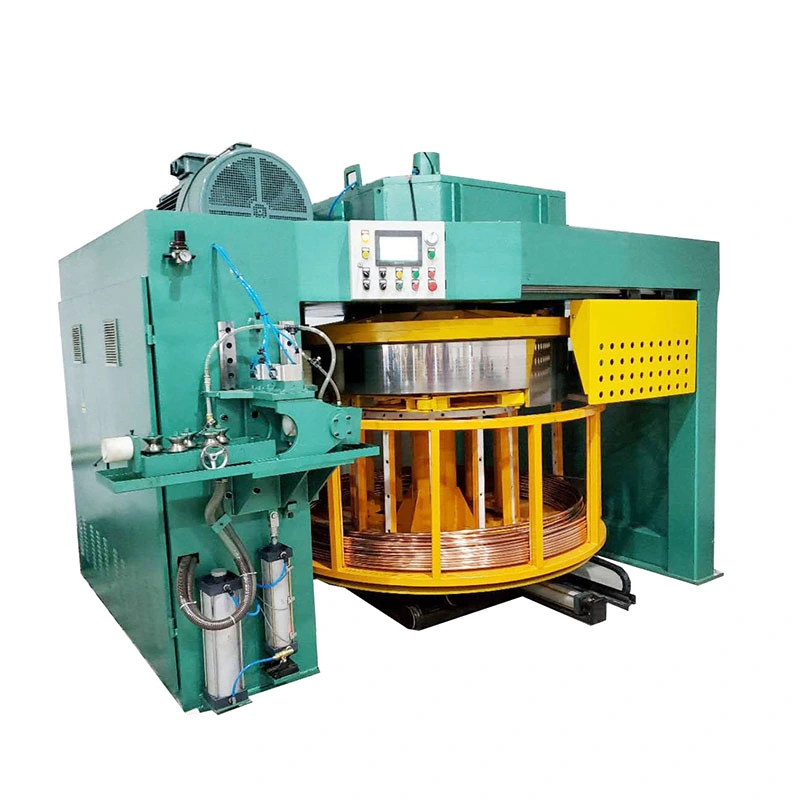
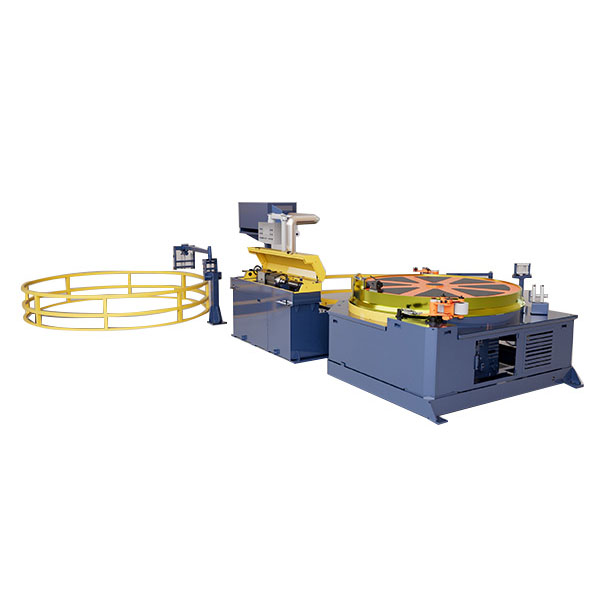
La trafilatura di lunghi tratti di tubo o filo richiede che il materiale rimanga continuo durante il processo di trafilatura e avvolgimento. A differenza di una trafila tradizionale per barre a lunghezza fissa, una macchina trafila coil deve controllare contemporaneamente tiro, guida, tensione e recupero. Di FangRongMacchina per trafilare bobineè disponibile nelle configurazioni verticale e invertita, con diametri del cabestano dada φ250 mm a φ2200 mme traendo velocità da80–400 m/min, a seconda del modello e del materiale.
Controllo della tensione ad alta velocità di trafilatura
A velocità di linea più elevate, una tensione instabile può provocare bobine allentate, telescopiche, passo di avvolgimento irregolare o alimentazione irregolare del materiale. Il semplice aumento della velocità del motore non risolve questi problemi. FangRong utilizza abraccio ballerino e controllo del passo programmabileper coordinare la tensione del materiale con la velocità di avvolgimento, consentendo al sistema di raccolta di seguire i cambiamenti nella linea di trafilatura.
Ciò è particolarmente importante per i prodotti in rame dolce e alluminio. Una tensione eccessiva di avvolgimento può deformare il materiale e rendere difficile lo svolgimento della bobina finita durante la successiva fase di produzione.
Il disegno e l'avvolgimento devono essere abbinati.Per la produzione continua di bobine, il sistema di avvolgimento deve seguire la velocità di trafilatura effettiva e le condizioni del materiale. Far funzionare il sistema di avvolgimento troppo velocemente o applicare una tensione eccessiva può compromettere la bobina finita.
Macchine per trafilare bobine invertite e verticali
FangRong fornisce configurazioni di disegno della bobina sia invertita che verticale. Modelli invertiti daDa FR-D250 a FR-D2200può gestire diametri di tubi fino a 25 mm. A seconda del modello, il motore di riavvolgimento è da 5,5–7,5 kW, con riduttori serie WPO, pressatura pneumatica del materiale e 5–10 gruppi di preraddrizzatura a rulli incrociati.
Queste macchine vengono utilizzate per la lavorazione continua del tubo dove il materiale necessita di essere guidato e controllato prima di entrare nella sezione di avvolgimento. Le unità di pre-raddrizzamento aiutano a preparare il materiale per un avvolgimento più uniforme.
Modelli verticali, incluso ilDa FR-250 a FR-1800gamma, utilizzare ingranaggi a vite senza fine WPO o riduttori temprati e può raggiungere velocità di disegno fino a200 m/min. La disposizione dipende dal materiale in entrata, dal diametro del tubo o del filo, dalle dimensioni richieste della bobina, dallo spazio di installazione disponibile e dai requisiti di movimentazione a valle.
Tipo invertitoFR-D250–FR-D2200 Diametro del tubo fino a 25 mm Motore di avvolgimento da 5,5–7,5 kW
Tipo verticaleFR-250–FR-1800 Velocità di disegno fino a 200 m/min WPO o riduttore temprato
Pre-raddrizzamento5–10 gruppi di unità a rulli incrociati Disponibile su modelli selezionati Per l'alimentazione controllata della bobina
Diametro del cabestano e selezione della macchina
Il cabestano è una parte importante di una macchina per la trafilatura di bobine perché il suo diametro influenza il modo in cui il materiale si piega mentre passa attraverso il sistema di trafilatura e avvolgimento. Le configurazioni FangRong vanno dada φ250 mm a φ2200 mm, con potenze motore da caDa 5,5/7,5 kW a 90/110 kW.
Diametro del cabestanoφ250–2200 mm
Velocità di disegno80–400 m/min
Potenza del motoreca. 5,5/7,5–90/110 kW
Un cabestano più grande non è sempre la scelta giusta. Per materiali sottili o più duri, il raggio di curvatura richiesto, le condizioni della superficie e la dimensione della bobina finita possono essere più importanti della velocità massima della linea. La selezione dovrebbe tenere conto diqualità del materiale, diametro iniziale, riduzione per passaggio, diametro della bobina finita e velocità di trafilatura richiesta.
Elemento di selezione
Cosa influenza
Perché è importante
Grado materiale
Carico di disegno e comportamento a flessione
Il rame morbido e l'alluminio richiedono un attento controllo della tensione
Diametro iniziale
Forza di disegno e capacità della macchina
Determina il raggio d'azione richiesto della macchina
Riduzione per passaggio
Carico di prelievo e ciclo produttivo
Influisce sui requisiti del motore e del sistema di disegno
Diametro bobina finita
Disposizione degli avvolgimenti e scelta del cabestano
Deve corrispondere alla gestione e allo stoccaggio a valle
Velocità di linea richiesta
Velocità di prelievo e prelievo
Una velocità più elevata richiede una tensione e un controllo dell'avvolgimento più stabili
Applicazioni per tubi e fili continui
La trafilatura della bobina è adatta per prodotti forniti e utilizzati in lunghezze continue anziché in singoli pezzi tagliati. Le applicazioni tipiche includonobobine di tubi di rame per il condizionamento dell'aria, filo di alluminio per la produzione di cavi e filo di acciaio per la produzione di molle.
La macchina è adatta anche laddove il materiale trafilato debba entrare direttamente in un processo di avvolgimento o stoccaggio. Quando la bobina finita necessita di un diametro, una direzione di avvolgimento o un formato di imballaggio diversi, aMacchina ribobinatricepuò essere installato dopo la trafilatrice.
Per i prodotti continui, durante la scelta della macchina è necessario considerare la movimentazione a valle.La trafilatrice non deve gestire da sola ogni esigenza di avvolgimento o confezionamento. È possibile utilizzare un'unità di riavvolgimento separata quando le specifiche della bobina finale differiscono dal formato di avvolgimento standard della macchina da disegno.
Preraddrizzatura e avvolgimento
La condizione del materiale prima dell'avvolgimento ha un effetto diretto sulla bobina finita. La pre-raddrizzatura, la pressatura del materiale, il passo di avvolgimento e la tensione devono essere regolati in base al prodotto. FangRong configura queste funzioni in base al tipo di macchina e all'applicazione in modo che il materiale rimanga stabile quando entra nella sezione di riavvolgimento.
Per le applicazioni su tubi, le unità di pre-raddrizzamento a rulli incrociati aiutano a controllare il materiale prima che raggiunga la sezione di avvolgimento. La pressatura pneumatica viene utilizzata su configurazioni selezionate per mantenere il materiale adeguatamente impegnato durante il funzionamento continuo.
Per la produzione continua, la macchina deve essere selezionata in base al carico di disegno effettivo, alla tensione del materiale e alla geometria della bobina richiesta. La velocità massima di disegno è solo una parte delle specifiche. È inoltre necessario considerare le proprietà del materiale, la riduzione, il diametro del cabestano e i requisiti del processo successivo.
ILMacchina per trafilare a bobina invertitacombinatrafilatura e avvolgimento in continuoper tubi o fili in rame, alluminio, acciaio inossidabile e acciaio al carbonio. Con velocità di disegno fino a400 metri/minutoe diametri dei tubi di3–25 mm, riduce il taglio, la movimentazione e lo stoccaggio intermedio. I tamburi a spirale vanno da250–2200 millimetri. La regolazione della velocità controllata dalla frequenza mantiene stabile la tensione di disegno e la qualità della superficie. Adatto perTubi HVAC, di refrigerazione, elettrici, automobilistici e medicaliproduzione.
In qualità di produttore e fornitore di Macchina per trafilare bobine in Cina, abbiamo la nostra fabbrica. Se desideri acquistare macchinari per la lavorazione dei metalli, contattaci.
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il nostro utilizzo dei cookie. politica sulla riservatezza


 Whatsapp