Whatsapp
Offriamo una gamma completa di apparecchiature di precisione per la lavorazione dei metalli, tra cui macchine per raddrizzatura, trafilatura a freddo, appuntitura, smussatura, taglio, rullatrici e filiere, su misura per tubi, barre e materiali metallici in diversi settori.
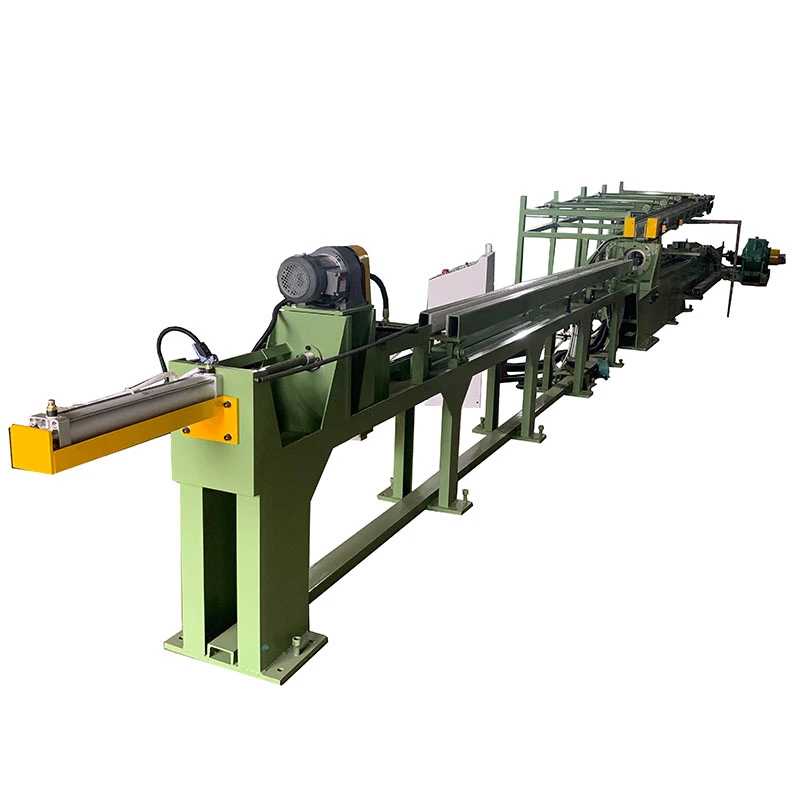
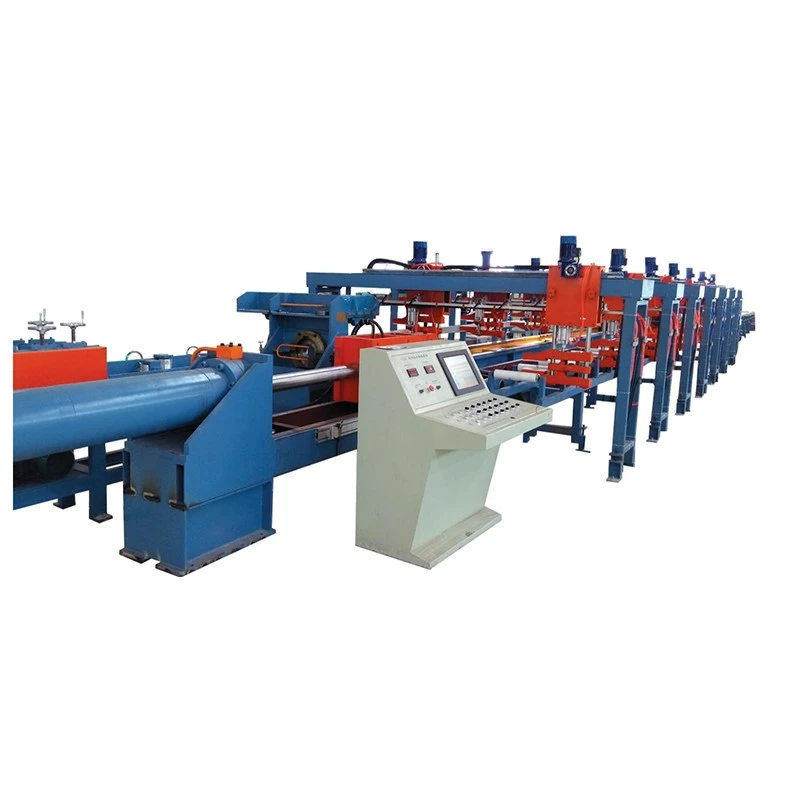
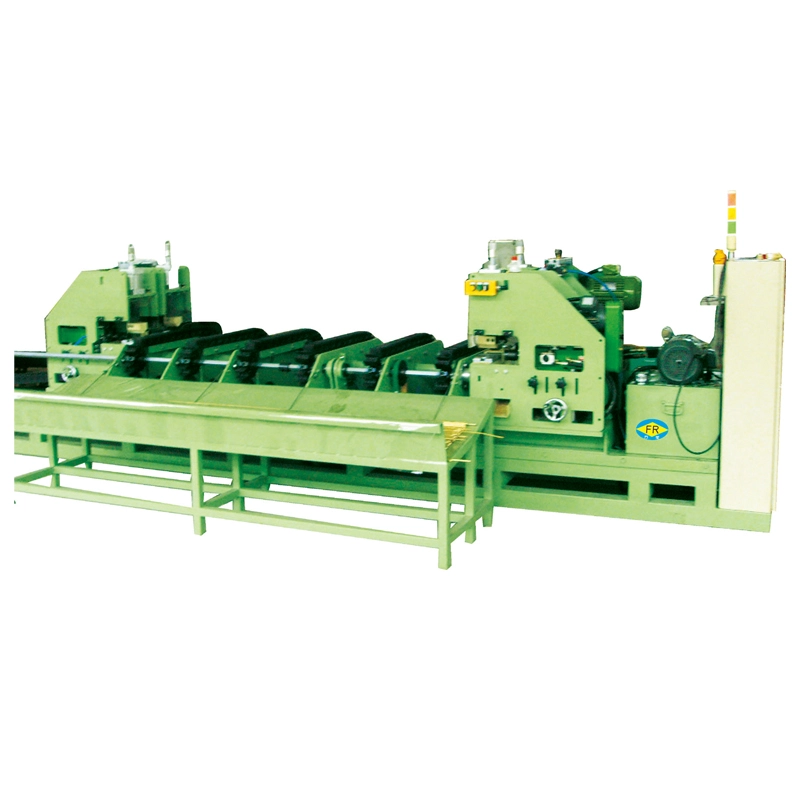
ILMacchina automatica per il disegno dello spingitore a puntielimina il puntamento della barra utilizzando atesta di spinta idraulicaper alimentare la barra a grandezza naturale attraverso lo stampo prima che il cilindro principale prenda il sopravvento. Questo si riduceperdita di materiale, attrezzature e movimentazione. I modelli da FR-5T a FR-200T fornisconoForza di trafilatura da 5 a 200 tonnellateEForza di spinta da 10 a 300 tonnellateperØ13–100mmbar. Adatto per acciaio al carbonio, acciaio legato, acciaio inossidabile, rame e alluminio.
ILMacchina automatica per il disegno dello spingitore a puntiè una trafilatrice idraulica a freddo progettata per la produzione di barre in cui la puntatura convenzionale crea perdita di materiale, movimentazione aggiuntiva o collo di bottiglia prima della trafilatura. Invece di ridurre l'estremità della barra con una macchina appuntitrice separata, la testa di spinta idraulica posteriore spinge la barra non appuntita attraverso lo stampo fino a quando l'estremità anteriore entra nel carrello di trafilatura. Il carrello quindi prende il sopravvento e trascina la barra attraverso lo stampo.
Questa disposizione push-draw è particolarmente utile perbarre corte, produzione di barre di precisione in grandi volumi e materiali difficili o costosi da puntare. Le macchine FangRong della serie FR sono disponibili da 5 T a 200 T, coprendo barre tonde piene da circa Ø13 a Ø100 mm. La trafilatura del tubo può anche essere configurata con mandrini e attrezzature adeguati.
ILLa trafilatrice a punto spintore rimuove questo collo di bottiglia. La barra senza punta viene spinta direttamente nello stampo e il carrello di disegno prende il sopravvento dopo che emerge la parte anteriore. Ciò è particolarmente utile quando la resa del materiale e il tempo di movimentazione contano più della semplice massimizzazione della velocità di disegno.
Situazione tipica di produzione:Un produttore di elementi di fissaggio che lavora con barre corte di acciaio legato può perdere una notevole quantità di lunghezza utilizzabile durante la puntatura. Con un sistema di spinta a punta, la barra può entrare nel processo di trafilatura senza prima lavorarla o deformarne l'estremità, consentendo così di mantenere disponibile una parte maggiore della barra acquistata per la deformazione a freddo a valle.
1. Caricamento:La barra non appuntita viene posizionata sulla rastrelliera di alimentazione e allineata con la matrice.
2. Spinta idraulica:La testa di spinta posteriore blocca la barra e la spinge in avanti attraverso lo stampo. Questa forza iniziale è importante perché la barra non è stata appuntita e quindi incontra una resistenza maggiore quando entra nella matrice.
3. Presa in carico del trasporto:Quando la parte anteriore ridotta esce dalla matrice, il carro di trafilatura principale afferra la barra.
4. Disegno continuo:La testa di spinta si rilascia o ritorna mentre il cilindro idraulico principale tira la barra attraverso la matrice per la lunghezza di trafilatura richiesta.
5. Ritorno e scarico:Dopo la trafilatura il carrello rientra e la barra finita viene scaricata per l'operazione successiva.
I controlli PLC e HMI coordinano la sequenza di spinta, bloccaggio, trascinamento e ritorno. L'esatta forza di spinta, forza di trafilatura, corsa e configurazione della matrice vengono selezionate in base al diametro iniziale, al diametro finito, alla qualità del materiale e al programma di riduzione.
La testa di spinta idraulica posteriore consente a una barra non puntata di entrare nello stampo, eliminando la necessità di un'operazione di puntatura separata. Ciò è particolarmente importante per gli impianti che lavorano barre corte o leghe costose, dove la perdita di materiale da ogni estremità della barra influisce direttamente sulla resa.
Esempio di produzione:Un produttore di rulli per cuscinetti che utilizza grezzi corti di acciaio legato può mantenere una maggiore lunghezza della barra utilizzabile invece di rimuovere una sezione appuntita prima della trafilatura. Il vantaggio economico dipende dalla lunghezza della barra e dalla quantità normalmente rimossa durante la puntatura, pertanto dovrebbe essere calcolato in base ai dati di produzione effettivi anziché essere assunto come percentuale fissa.
La puntatura convenzionale rimuove parte dell'estremità della barra o lascia una sezione ridotta che può essere successivamente tagliata. Il processo point-pusher evita questa fase di preparazione. Più corta è la barra e maggiore è il valore del suo materiale, più importante diventa questa caratteristica.
Per le barre lunghe, il risparmio percentuale derivante dall'eliminazione di un'estremità appuntita può essere relativamente piccolo. Per i grezzi corti di precisione, tuttavia, gli stessi 100-300 mm di materiale possono rappresentare una percentuale molto maggiore del pezzo finito.
La testa di spinta fornisce la forza necessaria per avviare la barra non appuntita attraverso la matrice, mentre il cilindro di trafilatura principale fornisce la forza per la restante corsa di trafilatura. La capacità della testa di spinta viene selezionata in base alla resistenza all'ingresso dello stampo, alla resistenza del materiale, al diametro e alla riduzione anziché semplicemente in base al tonnellaggio del disegno principale.
Perché questo è importante:Una macchina per trafilatura automatica con punto di spinta può avere un tonnellaggio nominale di trafilatura sufficiente ma essere comunque inadatta se la forza di spinta iniziale è insufficiente per una lega dura o una riduzione ampia. FangRong calcola quindi i requisiti di spinta e disegno in base al materiale e alle dimensioni effettivi del cliente.
Un portamatrici modulare riduce i tempi di cambio attrezzatura quando sulla stessa macchina vengono lavorati diametri di barra diversi. Ciò è particolarmente utile per le officine e gli impianti che producono diverse dimensioni in un unico turno. Se una linea produce continuamente un solo diametro, il cambio rapido degli utensili è meno critico della corretta selezione della durata dello stampo e della forza di trafilatura.
La forza idraulica e la velocità possono essere regolate in base al materiale e al programma di passaggio. Ciò consente agli operatori di evitare di utilizzare una forza eccessiva su materiali relativamente morbidi mantenendo una forza sufficiente per acciaio inossidabile, acciaio legato o altri materiali ad alta resistenza.
Nella produzione di alberi di precisione, le condizioni di trafilatura controllate aiutano a ridurre il carico improvviso e i danni alla superficie. La rettilineità finale e l'accuratezza dimensionale dipendono ancora dal design dello stampo, dalle condizioni della barra in entrata, dal programma di passata e dal successivo processo di raddrizzatura.
Il PLC controlla la sequenza tra movimento della testa di spinta, presa, ingresso matrice, bloccaggio carrello, trafilatura e ritorno. Gli operatori possono impostare e monitorare i parametri chiave del processo tramite l'HMI.
Ciò è particolarmente utile quando la stessa macchina lavora materiali o dimensioni diverse. Per una linea monoprodotto, il controllo automatizzato della sequenza riduce principalmente l'intervento dell'operatore e aiuta a mantenere ripetibile il processo stabilito.
La configurazione standard della serie FR è destinata alle barre tonde piene. La trafilatura del tubo è possibile con mandrini, tappi e disposizioni di matrici adeguati. Le applicazioni dei tubi devono essere confermate durante la progettazione poiché lo spessore delle pareti, il tipo di mandrino e i requisiti di lubrificazione influiscono sulla forza di trafilatura e sugli utensili richiesti.
Il modello corretto dovrebbe essere selezionato dadiametro iniziale, diametro finito, resistenza del materiale, riduzione dell'area e capacità di produzione richiesta. Il solo tonnellaggio nominale non è sufficiente per la scelta della macchina.
| Modello | FR-5T | FR-10T | FR-20T | FR-30T | FR-40T | FR-50T | FR-60T | FR-80T | FR-100T | FR-120T | FR-150T | FR-200T |
| Capacità di prelievo (tonnellate) | 5 | 10 | 20 | 30 | 40 | 50 | 60 | 80 | 100 | 120 | 150 | 200 |
| Testa di spinta idraulica (tonnellate) | 10 | 20 | 40 | 50 | 60 | 80 | 100 | 120 | 150 | 200 | 250 | 300 |
| Cilindro di spinta | φ63×200mm | φ80×200mm | φ100×200mm | φ125×200mm | φ150×300mm | φ160×700mm | φ180×300mm | φ200×300mm | φ220×300mm | φ250×300mm | φ280×300mm | φ300×300 mm |
| Potenza della pompa dell'olio (kW) | 5.5 | 11 | 22 | 30 | 37 | 45 | 55 | 75 | 96 | 110 | 132 | 160 |
| Gamma di diametri della barra (mm) | 13-20 | 15-30 | 15-50 | 20-50 | 25-55 | 30-60 | 30-65 | 35-70 | 35-75 | 40-80 | 45-90 | 50-100 |
| Potenza motore principale (kW) | 22 | 37 | 55 | 75 | 90 | 110 | 132 | 166 | 200 | 225 | 300 | 400 |
Lunghezza disegno standard:10 metri. È possibile progettare lunghezze di disegno personalizzate in base al layout di produzione del cliente.
Importante:La gamma di diametri mostrata sopra è la gamma di barre applicabile alla macchina, non garantisce che ogni materiale possa essere trafilato dal diametro iniziale più grande a ogni possibile diametro finito in un unico passaggio. Il programma di passata effettivo deve essere controllato rispetto alla resistenza del materiale, alla riduzione per passata, alla geometria dello stampo e alla lubrificazione.
Utilizzato per barre fornite a linee di stampaggio a freddo per bulloni, prigionieri, viti, perni e componenti simili. Il design dello spintore a punta è particolarmente utile quando i grezzi corti creano un'alta percentuale di scarti appuntiti.
Scenario del cliente:Un produttore di elementi di fissaggio che sostituisce una sequenza separata di puntatura e imbutitura può utilizzare l'FR-30T per combinare l'immissione dello stampo e l'imbutitura in un unico ciclo macchina, riducendo la movimentazione intermedia prima della stampaggio a freddo.
Adatto per barre di precisione utilizzate per alberi dello sterzo, aste di attuatori, componenti di valvole e altre parti tornite o lavorate. I parametri importanti sono la forza di imbutitura, la tolleranza del diametro, le condizioni della superficie e la capacità di mantenere un programma di passaggio stabile.
Scenario del cliente:Un fornitore automobilistico che disegna barre di acciaio legato per componenti dello sterzo può utilizzare una configurazione FR-100T in cui l'eliminazione delle estremità appuntite migliora l'utilizzo del materiale prima della lavorazione.
La trafilatura può fornire un diametro controllato e condizioni superficiali migliorate prima della successiva rettifica, pelatura o finitura. Per le applicazioni dei cuscinetti, tuttavia, la sola trafilatura non sostituisce i requisiti dimensionali e superficiali del processo di rettifica finale.
Scenario del cliente:Un produttore di cuscinetti può utilizzare l'FR-50T per grezzi per rulli in cui l'imbutitura stabile riduce la quantità di materiale che deve essere successivamente rimosso durante la finitura.
Gli acciai per utensili ad alta resistenza richiedono una maggiore forza di trafilatura e un attento controllo della riduzione per passaggio. La macchina dovrebbe quindi essere scelta in base alla resistenza effettiva del materiale e ai calcoli del programma di passaggio piuttosto che solo in base al diametro.
Scenario del cliente:Un'azienda di lavorazione dell'acciaio per utensili che disegna barre di acciaio rapido può utilizzare un modello FR a capacità maggiore quando la resistenza alla deformazione supera la gamma pratica delle trafile più piccole.
Acciaio inossidabile, titanio, leghe di nichel e altri materiali di alto valore possono trarre vantaggio dall'eliminazione dell'operazione di puntamento separata. Il vantaggio è particolarmente rilevante quando il materiale è costoso o l'estremità della barra è difficile da preparare in modo coerente.
Scenario del cliente:Per la produzione di barre di titanio, evitare la puntatura meccanica convenzionale può semplificare il processo di preparazione front-end e ridurre la movimentazione del materiale prima della trafilatura a freddo.
La macchina automatica per trafilatura punto spintore può essere configurata per applicazioni su barre di rame e alluminio dove è richiesta una trafilatura controllata per la riduzione dimensionale o il miglioramento della superficie. I materiali più morbidi potrebbero non richiedere la massima forza di spinta disponibile, quindi la scelta di un modello più piccolo può ridurre la potenza installata non necessaria.
Inviare le seguenti informazioni prima di richiedere un preventivo:
Materiale:grado, resistenza alla trazione o resistenza allo snervamento e condizione di trattamento termico.
Dimensione iniziale:diametro esterno e lunghezza della barra.
Dimensioni finite:diametro target e tolleranza dimensionale.
Riduzione:riduzione dell'area richiesta e numero di passaggi di disegno.
Produzione:pezzi richiesti per ora o tonnellate per turno.
Formato del prodotto:barra o tubo pieno.
Automazione:caricamento manuale o alimentazione, taglio, raddrizzamento e impilamento automatici.
Questi dettagli consentono di verificare prima del preventivo la forza di trafilatura, la forza di spinta, la configurazione dello stampo e il ciclo macchina richiesti. Una macchina non dovrebbe essere scelta solo perché il suo tonnellaggio nominale è superiore a quello del modello di un altro fornitore.
Un pacchetto standard di macchina per trafilatura automatica di punti di spinta normalmente include iltelaio della trafila, sistema di trafilatura idraulico, testata di spinta idraulica, carrello di trafilatura, portastampi, centralina idraulica, quadro elettrico di controllo, PLC e HMI. L'attrezzatura standard viene fornita secondo la configurazione concordata; gli stampi di produzione per dimensioni specifiche del cliente devono essere confermati separatamente nel preventivo.
Le attrezzature opzionali possono includere sistemi di alimentazione automatica, misurazione delle barre, taglio, raddrizzatura, scarico e impilamento. La portata finale dovrà essere indicata articolo per articolo nel preventivo commerciale in modo che il cliente sappia esattamente cosa arriverà in fabbrica.
FangRong produce apparecchiature per trafilatura a freddo dal 1998. La produzione viene effettuata presso gli stabilimenti di Dongguan e Yangjiang, coprendo lavorazioni meccaniche, assemblaggio idraulico, integrazione elettrica e test delle macchine.
Allineamento meccanico:prima dell'assemblaggio finale viene controllato il corretto allineamento delle guide, del carrello di traino e del portamatrice.
Sistema idraulico:durante la messa in servizio vengono controllati la stabilità della pressione, il movimento del cilindro e le perdite.
Impianto elettrico:Vengono testati la sequenza PLC, le funzioni HMI, i sensori e i circuiti di sicurezza.
Prestazioni di disegno:dove è disponibile il materiale del cliente, è possibile elaborare barre campione per verificare la sequenza di estrazione e i parametri di processo concordati.
Questo test è più utile di una semplice dimostrazione a vuoto perché la forza di trafilatura effettiva dipende dal materiale, dal diametro iniziale, dalla riduzione e dall'attrezzatura del cliente.
1. Revisione tecnica:le dimensioni della barra, il materiale, la riduzione e i requisiti di automazione vengono esaminati prima della produzione.
2. Ispezione dei componenti:i principali componenti strutturali, idraulici e di trasmissione vengono ispezionati rispetto ai requisiti di produzione.
3. Lavorazioni meccaniche di precisione:cilindro e componenti meccanici sono lavorati e rifiniti secondo le loro tolleranze funzionali.
4. Assemblaggio meccanico:telaio, sistema di guida, testa di spinta, carro di traino e portamatrice vengono assemblati e allineati.
5. Integrazione idraulica ed elettrica:cilindri, valvole, pompe, sensori, PLC e HMI sono collegati e messi in servizio.
6. Test funzionale:le sequenze di spinta, bloccaggio, estrazione e restituzione vengono testate prima della spedizione.
7. Ispezione finale:vengono controllate la pressione idraulica, la sicurezza elettrica, le dimensioni della macchina e la configurazione concordata.
ISO 9001:2015:sistema di gestione della qualità che copre i processi di progettazione, produzione e servizio pertinenti. Certificato n. UQ231211R1.
Marcatura CE:disponibile per configurazioni di macchine standard progettate per i requisiti europei applicabili ai macchinari. La documentazione di conformità e gli standard applicabili devono essere confermati per l'esatta configurazione della macchina fornita.
Sicurezza delle macchine:la progettazione della sicurezza della macchina può incorporare circuiti di arresto di emergenza, protezioni, interblocchi e altri dispositivi di protezione richiesti dalla valutazione del rischio della macchina applicabile.
Ispezione SGS:L'ispezione da parte di terzi può essere organizzata quando richiesto dal contratto di acquisto.
Importante:CE non è la stessa cosa della certificazione UL. Se la macchina verrà installata negli Stati Uniti o in Canada e il progetto richiede componenti elettrici o certificazione UL/CSA, ciò deve essere specificato prima della produzione in modo che il quadro elettrico e i componenti possano essere configurati di conseguenza.
MOQ:1 macchina completa.
| Quantità dell'ordine | Base dei prezzi | Tipico accordo commerciale |
| 1 macchina | Prezzo standard indicato | Per singole linee di produzione o progetti di prova |
| 2-4 macchine | Preventivo della quantità del progetto | Adatto per espansione multilinea; lo sconto sulla quantità può essere negoziato |
| 5+ macchine | Quotazione del volume | Il prezzo finale dipende dal mix di modelli, dall'automazione e dal programma di consegna |
Tempi di consegna standard dell'ordine:circa 30-60 giorni dalla conferma tecnica, dalla conferma del contratto e dal ricevimento della caparra concordata. Macchine o sistemi di grandi dimensioni con automazione integrata possono richiedere tempi di produzione più lunghi.
Ordine accelerato:è possibile valutare un programma accelerato in base alla capacità attuale dello stabilimento, al modello della macchina e alla disponibilità dei componenti. I tempi di consegna rapidi devono essere confermati per iscritto prima dell'effettuazione dell'ordine e non presentati come una garanzia fissa.
Pagamento:un accordo tipico prevede il deposito del 30% dopo la conferma dell'ordine e il saldo del 70% prima della spedizione dopo il test di accettazione in fabbrica concordato. Le condizioni definitive sono soggette al contratto di vendita.
Garanzia:12 mesi dalla messa in servizio alle condizioni di garanzia concordate.
La macchina per trafilatura automatica del punto di spinta è preparata per la spedizione di esportazione con un imballaggio protettivo adeguato, protezione dalla corrosione per le superfici lavorate esposte e disposizioni di imballaggio in base alle dimensioni della macchina e al metodo di spedizione. I banchi trafilati di grandi dimensioni possono richiedere una spedizione in sezioni a seconda dei limiti del container e dell'accesso al sito.
Prima della spedizione, il cliente deve confermaredimensioni dell'ingresso della fabbrica, requisiti delle fondazioni, capacità di sollevamento, alimentazione elettrica e attrezzature di scarico. Fornire questi dettagli prima della produzione aiuta a prevenire ritardi nell'installazione dopo l'arrivo.
Il vantaggio principale è che non è necessario puntare meccanicamente l'estremità della barra prima di trafilarla. La testa di spinta idraulica posteriore spinge la barra non appuntita attraverso lo stampo finché non emerge l'estremità anteriore, dopodiché il carrello di traino la afferra e la trascina attraverso. Ciò può ridurre la perdita di materiale ed eliminare un'operazione di appuntitura separata, che è particolarmente utile per la produzione di barre in grandi volumi, dove altrimenti verrebbero scartati 100–300 mm di materiale appuntito per barra.
SÌ. La macchina per trafilatura automatica puntinatrice è progettata specificatamente per trafilare barre senza prepuntatura convenzionale. Tuttavia, prima di confermare la configurazione è necessario verificare il materiale del pezzo, il diametro iniziale, la riduzione per passata, la geometria dello stampo e la forza di trafilatura richiesta. Leghe molto dure o riduzioni insolitamente grandi possono richiedere un design della matrice o un programma di passaggi diverso.
La scelta della macchina non dovrebbe basarsi solo sul diametro della barra. La forza di trafilatura richiesta dipende dalla resistenza del materiale, dai diametri iniziali e finiti, dalla riduzione della sezione trasversale, dall'attrito, dall'angolo della matrice e dalla velocità di trafilatura. Ad esempio, una barra di acciaio al carbonio da 50 mm e una barra di lega ad alta resistenza da 50 mm possono richiedere forze di trafilatura notevolmente diverse. FangRong può calcolare le forze di spinta e di trazione richieste dai dati materiali e dimensionali del cliente prima di consigliare un modello FR.
La serie FR copre barre tonde piene di circa 13–100 mm, a seconda del modello. Le applicazioni tipiche includono acciaio al carbonio, acciaio legato, acciaio inossidabile, acciaio per cuscinetti, acciaio per utensili, rame, alluminio e altri materiali adatti per trafilatura a freddo. Tubi o profili speciali possono richiedere attrezzature diverse e vanno valutati separatamente prima dell'ordine.
Il risparmio dipende dalla lunghezza di punta originale, dalla lunghezza della barra, dal diametro, dal materiale e dal metodo di produzione. Un processo convenzionale può rimuovere circa 100–300 mm da ciascuna barra per creare un'estremità appuntita. L'eliminazione di questo passaggio può quindi migliorare la resa del materiale, ma il risparmio effettivo dovrebbe essere calcolato in base alle dimensioni della barra del cliente e al margine di puntatura esistente anziché essere assunto come percentuale fissa.
Non necessariamente. La trafilatura a freddo può migliorare la precisione dimensionale e le condizioni della superficie, ma non deve essere considerata un sostituto della raddrizzatura dedicata quando si applicano rigidi requisiti di rettilineità. Se il prodotto finito richiede una rettilineità controllata, la linea di produzione può essere configurata con un processo di raddrizzatura separato dopo la trafilatura.
Prima del preventivo, il fornitore deve ricevere la qualità del materiale, il diametro iniziale, il diametro finito, la lunghezza di disegno richiesta, la lunghezza della barra, la produzione richiesta, la tolleranza dimensionale target, i passaggi di disegno se noti e l'alimentazione di fabbrica disponibile. Anche foto o campioni della barra appuntita esistente possono aiutare a determinare le condizioni di ingresso dello stampo e la configurazione richiesta della testa di spinta.
Una configurazione standard normalmente include la centralina idraulica, il motore principale, la testa di spinta posteriore, il cilindro e il carrello di trafilatura, il portastampo, il sistema di controllo PLC e HMI e l'attrezzatura standard concordata. L'esatto set di stampi, i componenti elettrici, il sistema di carico o scarico automatico e altre apparecchiature ausiliarie devono essere confermati nel preventivo tecnico perché dipendono dal materiale, dalle dimensioni e dai requisiti di automazione del cliente.
Indirizzo
NO.163, Shatong Road, Shabu 2a zona industriale, città di Dalang, città di Dongguan, Guangdong, Cina
tel