Whatsapp
Offriamo una gamma completa di apparecchiature di precisione per la lavorazione dei metalli, tra cui macchine per raddrizzatura, trafilatura a freddo, appuntitura, smussatura, taglio, rullatrici e filiere, su misura per tubi, barre e materiali metallici in diversi settori.
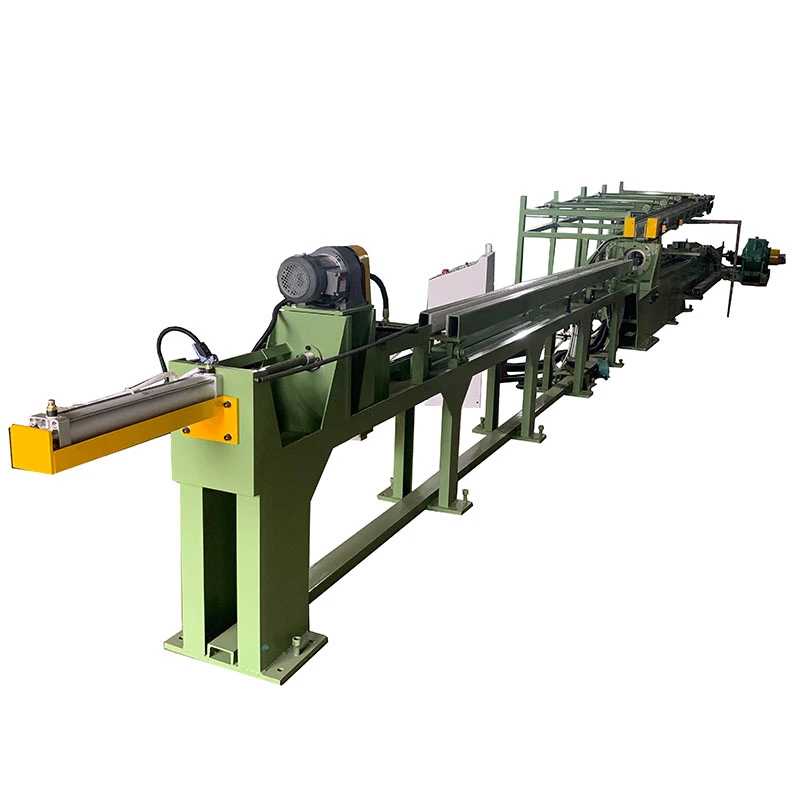
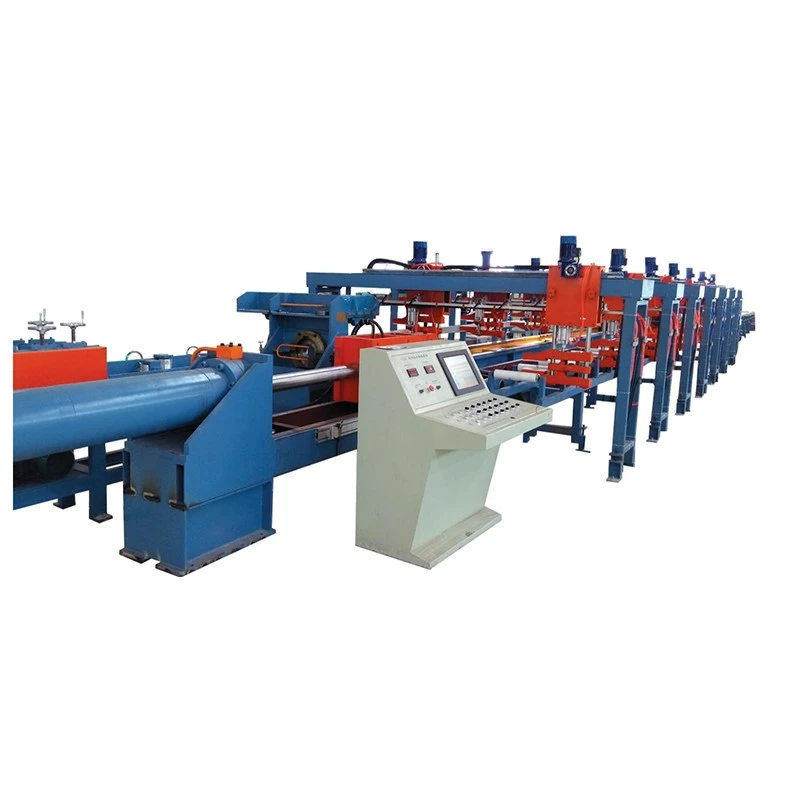
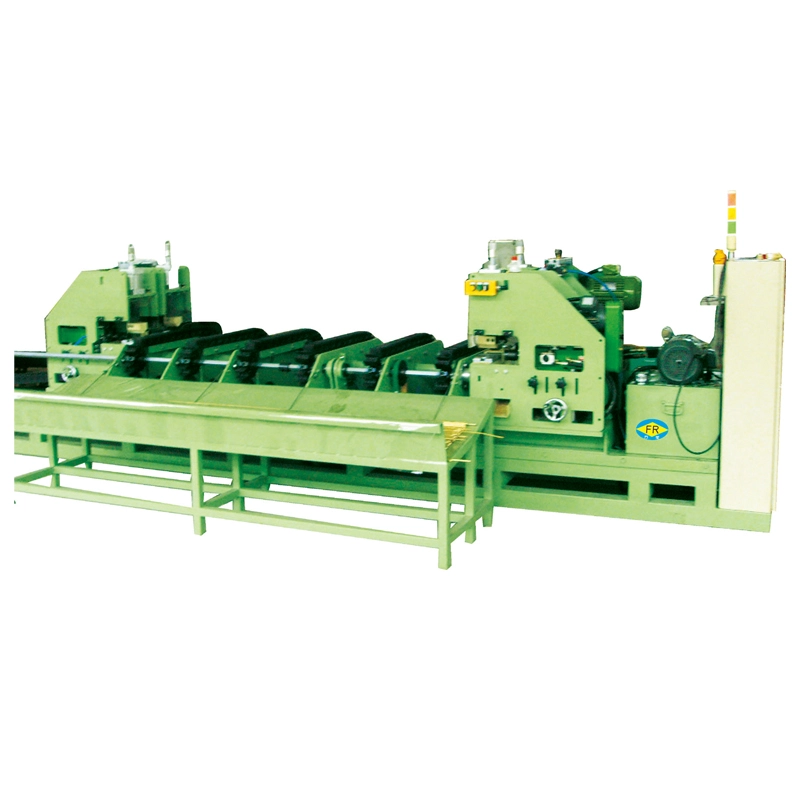
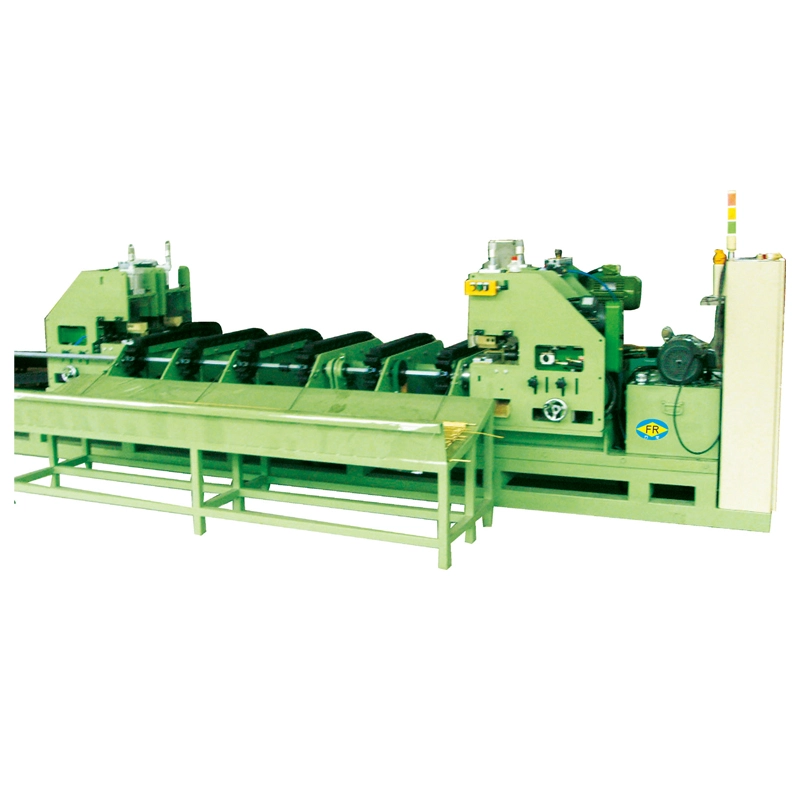
ILMacchina automatica per trafilatura a freddo a tre lineeprocessitre tubi o barre contemporaneamente, rendendolo adatto alla produzione di volumi più elevati senza tre trafile separate. La sua trasmissione a doppia catena bilancia il carico di traino, mentre l'alimentazione, l'allineamento, il bloccaggio e lo scarico automatici riducono la movimentazione manuale. I modelli da FR-16 a FR-90 offrono15-160 tonnellatedella forza di attrazione,15 metri al minutovelocità e corse fino a10 metriper tubi o barre in acciaio, rame, alluminio e leghe.
ILMacchina automatica per trafilatura a freddo a tre lineeè una trafila meccanica multifilo progettata per disegnaretre tubi o barre piene contemporaneamente. È destinato ai produttori che necessitano di una maggiore produttività da una linea di produzione senza installare tre trafile separate. La serie FR copre15-160 tonnellatedella forza di trafilatura nominale, con una velocità di trafilatura standard di15 metri al minutoe unCorsa standard 10 metri. È possibile progettare corse più lunghe per esigenze di produzione specifiche.
La macchina è particolarmente utile per la produzione ripetitiva di tubi o barre di piccolo e medio diametro dove la stessa dimensione viene prodotta in lotti. Per la trafilatura dei tubi, l'integratosistema a mandrinocontrolla il diametro interno e lo spessore della parete. Una trasmissione a doppia catena tira il carrello da entrambi i lati, contribuendo a mantenere le tre posizioni di disegno bilanciate meccanicamente.
Una trafila a linea singola lavora un pezzo per ciclo. Quando un laminatoio per tubi o un produttore di barre ha un ordine stabile e di volume elevato per le stesse specifiche, l'aggiunta di un'altra macchina a linea singola aumenta l'investimento in attrezzature, lo spazio occupato, il lavoro di carico e i punti di manutenzione. La configurazione a tre linee risolve questo collo di bottiglia elaborando tre pezzi durante la stessa corsa di disegno.
Per esempio:un produttore di tubi di rame che produce in continuo lo stesso tubo di piccolo diametro può utilizzare la trafilatura a tre linee invece di gestire tre trafile indipendenti. Il principale aumento di produttività deriva dalla lavorazione di tre pezzi per corsa; il vantaggio è molto minore quando la produzione prevede frequenti cambi di formato, ordini a basso volume o tre diverse specifiche contemporaneamente.
Tubi o barre a tre punte vengono caricati sul sistema di alimentazione e posizionati contro le rispettive matrici. I meccanismi di alimentazione e ribaltamento gestiscono il posizionamento del pezzo, mentre il sistema di allineamento consente di regolare la posizione di ciascuna matrice rispetto alla linea centrale di disegno.
Dopo il bloccaggio, il motore principale aziona il cambio e il sistema a doppia catena. Il carrello di trascinamento trascina contemporaneamente tutti e tre i pezzi attraverso le matrici. Per i tubi, un mandrino interno supporta la superficie interna durante la trafilatura e aiuta a controllare il diametro interno finale e lo spessore della parete. Dopo la corsa di trafilatura il carrello ritorna ed i pezzi finiti vengono scaricati per il ciclo successivo.
Le coordinate del PLCalimentazione, allineamento, bloccaggio, trafilatura, scarico e ritorno carrello. È possibile aggiungere sistemi opzionali di taglio a misura e di impilamento quando il processo a valle richiede la movimentazione automatica.
Scenario di produzione:per un produttore di tubi che utilizza lunghi lotti di tubi identici per cilindri idraulici, l'alimentazione automatica e il disegno sincronizzato riducono il caricamento manuale tra le corse. I tre filoni vengono lavorati nello stesso ciclo macchina, rendendo il sistema più adatto alla produzione ripetitiva rispetto alle officine con specifiche miste.
1. Disegno sincrono a tre fili
Tre tubi o barre vengono trafilati in un ciclo. Ciò è particolarmente utile quando il volume di produzione mensile è elevato e le stesse specifiche o quelle molto simili vengono prodotte ripetutamente. È meno vantaggioso in caso di cambi frequenti perché tutte e tre le posizioni di disegno sono destinate a funzionare con la stessa impostazione di disegno.
Esempio di applicazione:un impianto di tubi in rame che produce tubi HVAC di dimensioni standard può utilizzare i tre trefoli in modo continuo invece di aggiungere apparecchiature separate a linea singola per aumentare la produzione.
2. Trasmissione di trafilatura a doppia catena
Il carrello viene tirato attraverso due lati della trasmissione a catena anziché fare affidamento su un unico punto di trazione. Il carico meccanico bilanciato è importante quando tre stampi funzionano simultaneamente perché un carico irregolare del carrello può influenzare l'allineamento, l'usura dello stampo e la consistenza dimensionale.
Esempio di applicazione:quando tre tubi di acciaio inossidabile vengono trafilati contemporaneamente, mantenere un carico uniforme sul carrello aiuta a ridurre le differenze tra le tre posizioni di produzione.
3. Allineamento indipendente dello stampo
Ciascuna posizione di disegno può essere regolata con precisione per mantenere la matrice centrata rispetto al pezzo corrispondente. Ciò è particolarmente importante quando il diametro esterno preciso, lo spessore delle pareti o i requisiti superficiali lasciano poco spazio per la lavorazione a valle.
Esempio di applicazione:nei tubi idraulici di precisione, il centraggio accurato dello stampo è più importante della semplice massimizzazione della velocità di trafilatura poiché la variazione dimensionale può portare al rifiuto durante le successive prove di pressione o di assemblaggio.
4. Mandrino interno per la trafilatura del tubo
Per le sezioni cave, il mandrino controlla la geometria interna durante la trafilatura. Ciò è importante quando il diametro interno finale e lo spessore della parete sono dimensioni funzionali piuttosto che requisiti estetici.
Esempio di applicazione:i tubi dei cilindri idraulici richiedono dimensioni interne controllate per la compatibilità del pistone e delle guarnizioni, rendendo la selezione del mandrino e il calcolo del programma di lavorazione parte dell'ingegneria della macchina piuttosto che un dettaglio di produzione opzionale.
5. Velocità di disegno fissa di 15 metri al minuto
La velocità di trafilatura standard è di 15 m/min. Una velocità fissa semplifica la pianificazione del tempo ciclo ed è adatta per linee di produzione in cui la stabilità della produttività è più importante di un ampio intervallo di velocità. La qualità del materiale, la riduzione, la lubrificazione e il design dello stampo determinano ancora se un particolare prodotto può funzionare continuamente alla velocità nominale.
Esempio di applicazione:una linea di tubi ad alto volume con una qualità del materiale e un programma di passaggi stabili può utilizzare la velocità fissa per stimare la capacità di produzione e i requisiti di movimentazione a valle prima dell'installazione.
6. Alimentazione, turnover e allineamento automatici
Il motore di alimentazione, il motore di ribaltamento e il sistema di allineamento riducono la movimentazione manuale tra i cicli di disegno. Ciò è particolarmente utile quando le lunghe ore di funzionamento rendono il caricamento manuale ripetuto un collo di bottiglia per la manodopera.
Esempio di applicazione:un impianto che opera su più turni può automatizzare il caricamento ripetitivo e il posizionamento dei pezzi mantenendo gli operatori concentrati sull'ispezione degli stampi, sulla lubrificazione, sui controlli di qualità e sulla manutenzione.
7. Disegno di barre e tubi solidi
La trafilatrice automatica a freddo a tre linee può essere configurata sia per tubi cavi che per barre piene. La trafilatura del tubo utilizza la disposizione appropriata del mandrino, mentre la produzione di barre piene utilizza matrici di trafilatura piene senza mandrino interno.
Esempio di applicazione:un'azienda di lavorazione dell'acciaio che produce barre grezze di precisione e tubi senza saldatura può valutare una piattaforma macchina per entrambe le applicazioni, a condizione che i requisiti di attrezzature e forza di trafilatura siano adeguati.
8. Automazione a valle opzionale
Il taglio e l'impilamento automatici possono essere integrati quando il cliente necessita di pezzi finiti a lunghezza fissa piuttosto che di prodotti lunghi. Queste opzioni sono particolarmente utili quando la trafilatrice alimenta direttamente un processo di assemblaggio o confezionamento a valle.
La selezione del modello dovrebbe essere basata sumateriale, dimensioni iniziali, dimensioni target, riduzione per passaggio, numero di passaggi, volume di produzione richiesto e forza di trafilatura calcolata. Non selezionare una macchina solo in base al diametro del tubo. Leghe più dure e riduzioni maggiori possono richiedere una forza di trafilatura sostanzialmente maggiore anche quando il diametro esterno è relativamente piccolo.
| Modello | FR-16 | FR-25 | FR-30 | FR-35 | FR-38 | FR-40 | FR-50 | FR-70 | FR-90 |
| Capacità (tonnellate) | 15 | 20 | 30 | 35 | 50 | 65 | 90 | 120 | 160 |
| Motore principale (kW) | 37 | 55 | 75 | 90 | 132 | 166 | 225 | 315 | CD 400 |
| Cambio | JZQ650 | JZQ850 | JZQ1000 | ZL100-45 | ZL115-45 | ZL130-45 | P3HS-16-45-D | P3HS-17-45-D | P3HS-18-45-D |
| Fatturato Motore (kW) | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 |
| Motore di alimentazione (kW) | 3 | 3 | 3 | 3 | 3 | 4 | 5.5 | 5.5 | 5.5 |
| Motore di allineamento | 0,4 kW | 0,4 kW, 1:150 | 0,4 kW, 1:150 | 0,4 kW, 1:150 | 0,4 kW, 1:150 | 0,4 kW, 1:150 | 1 CV, 1:150 | 1 CV, 1:150 | 1 CV, 1:150 |
| Tipo di catena | 32A | Piastra piegata del 2010 | Piastra piegata del 2010 | 2814 piatto piegato | 3618 piatto piegato | Piastra piegata 4020 | Piastra piegata 4020 | Piastra piegata 4020 | 5628 piatto piegato |
| Velocità di disegno (m/min) | 15 | 15 | 15 | 15 | 15 | 15 | 15 | 15 | 15 |
| Corsa standard (m) | 10 | 10 | 10 | 10 | 10 | 10 | 10 | 10 | 10 |
Configurazione standard:3 linee di trafilatura, carrello di trafilatura, trasmissione a doppia catena, cambio, motore principale, sistema di alimentazione, sistema di ribaltamento, sistema di allineamento stampi, controllo PLC e disposizione mandrino tubo dove richiesto.
Nota tecnica:il tonnellaggio indicato corrisponde alla capacità di disegno nominale della macchina, non alla forza consigliata per ciascun prodotto. Per la produzione continua, prima della selezione del modello è necessario verificare la forza di trafilatura effettiva richiesta, la resistenza del materiale, le condizioni di riduzione e lubrificazione.
Utilizzato per tubi di ammortizzatori, componenti dello sterzo, parti tubolari relative all'albero motore e altre applicazioni di tubi a produzione ripetuta. Il disegno a tre linee è particolarmente utile quando la stessa specifica viene prodotta in grandi lotti.
Scenario di produzione:un fornitore automobilistico può utilizzare tre posizioni di trafilatura simultanee per ordini ripetuti di tubi per ammortizzatori, riducendo il numero di cicli di trafilatura individuali richiesti per un dato lotto.
I tubi in rame e alluminio per scambiatori di calore e sistemi di condizionamento dell'aria sono applicazioni adatte quando le dimensioni e le specifiche dei materiali rimangono stabili per lunghi cicli di produzione.
Scenario di produzione:un produttore di tubi di rame che realizza tubi per scambiatori di calore di dimensioni standard può utilizzare il disegno a tre linee per aumentare la produzione senza occupare lo spazio di tre trafile separate.
I tubi in acciaio di precisione per cilindri idraulici richiedono diametro esterno, diametro interno e spessore della parete controllati. Il design del mandrino, la geometria della matrice e la riduzione dell'imbutitura hanno quindi un effetto diretto sul tubo finito.
Scenario di produzione:Quando i tubi dei cilindri idraulici sono soggetti a prove di pressione, il controllo della variazione dimensionale tra i tre trefoli aiuta a ridurre i problemi di montaggio e ispezione a valle.
La trafilatrice automatica a freddo a tre linee può essere configurata per tubi in rame e alluminio adatti o sezioni solide dove è richiesta una trafilatura ripetitiva ad alto volume. Le condizioni dei materiali e la riduzione richiesta devono essere confermate durante il calcolo del programma di superamento.
L'acciaio inossidabile, l'acciaio legato e altri materiali ad alta resistenza possono essere lavorati quando la forza di trafilatura e l'utensileria calcolate sono adattate al materiale.
Scenario di produzione:un produttore di tubi in acciaio inossidabile con ordini ripetuti può utilizzare la configurazione a tre linee per aumentare la produzione mantenendo la stessa configurazione di matrice e mandrino in tutte e tre le posizioni.
26 anni di ingegneria delle trafile
FangRong è impegnata nella progettazione di trafile dal 1998, con esperienza in sistemi di trafilatura meccanica, trasmissioni a catena, portastampi, mandrini e automazione della produzione.
Due stabilimenti di produzione
Gli stabilimenti di Dongguan e Yangjiang supportano la lavorazione meccanica, l'assemblaggio e la produzione di attrezzature. Avere più di un luogo di produzione è particolarmente utile per progetti che coinvolgono più macchine o automazione personalizzata perché il lavoro di produzione può essere programmato in parallelo.
Test di allineamento a tre linee
Per una macchina multifilo controllare solo la macchina scarica non è sufficiente. Durante i test in fabbrica, il meccanismo di trafilatura, la tensione della catena, il movimento del carrello e le posizioni dei singoli stampi dovrebbero essere controllati insieme perché la coerenza dimensionale dipende dal sistema meccanico completo.
1. Revisione ingegneristica— La qualità del materiale, le dimensioni iniziali, le dimensioni target, il programma di riduzione, la forza richiesta, i requisiti di attrezzatura e automazione vengono esaminati prima della produzione.
2. Ispezione dei componenti— I principali componenti strutturali e di trasmissione vengono controllati prima del montaggio.
3. Lavorazioni meccaniche di precisione— Binari di guida, portamatrici, alberi, componenti della catena e altre parti critiche sono lavorati secondo le tolleranze meccaniche richieste.
4. Assemblaggio meccanico— Il riduttore, le ruote dentate, le catene, il carrello, il sistema di tensionamento e i portastampi vengono assemblati e regolati.
5. Integrazione elettrica e PLC— Le sequenze di alimentazione, ribaltamento, allineamento e disegno sono integrate nel sistema di controllo.
6. Test su tre linee— Le tre posizioni di disegno vengono controllate per quanto riguarda il movimento del carrello, l'allineamento e il funzionamento sincronizzato.
7. Test su campioni del cliente— Laddove i campioni vengono forniti in anticipo, è possibile utilizzare il materiale reale del cliente per verificare il processo proposto e la disposizione delle attrezzature.
8. Ispezione finale— Il funzionamento meccanico, le funzioni elettriche, i dispositivi di sicurezza, la lubrificazione e le dimensioni principali della macchina vengono controllati prima della spedizione.
ISO9001:2015— Sistema di gestione della qualità che copre i processi pertinenti di progettazione, produzione, installazione e assistenza. Certificato n. UQ231211R1.
Conformità CE— Le configurazioni standard della macchina vengono fornite per la conformità ai requisiti di sicurezza delle macchine UE applicabili, inclusi iDirettiva Macchine 2006/42/CEove applicabile alla macchina fornita e al mercato.
Ispezione SGS— Se richiesto dall'acquirente, è possibile organizzare un'ispezione da parte di terzi, comprese le prestazioni concordate della macchina e gli elementi di ispezione di sicurezza.
UL— La certificazione UL non è elencata come certificazione standard per la trafila FR completa. Se sono necessari componenti elettrici riconosciuti da UL o specifiche elettriche nordamericane, la configurazione elettrica deve essere confermata prima dell'effettuazione dell'ordine.
La macchina è preparata per la spedizione di esportazione con adeguato smontaggio, protezione dall'umidità e protezione dalla corrosione per il trasporto a lunga distanza. I requisiti di imballaggio possono essere adattati in base al carico del container, al clima di destinazione e alla logistica del progetto.
MOQ:1 macchina/set completo. Gli ordini multi-macchina possono essere quotati con prezzi separati basati sulla quantità.
Preventivo basato sulla quantità:1 set, 2–4 set e 5+ set vengono quotati separatamente poiché il prezzo finale dipende dal modello, dalla forza di disegno, dall'automazione, dagli strumenti, dalle specifiche elettriche e dalla configurazione di spedizione. Contatta FangRong per conoscere l'attuale tariffario basato sulla quantità invece di fare affidamento su un prezzo fisso sul sito web.
FOB:FOBPorto di Shenzhen, Cinapuò essere quotato per ordini di esportazione. Il porto di carico finale deve essere confermato sul preventivo commerciale in base all'effettiva disposizione della spedizione.
Tempi di consegna standard dell'ordine:circa30–60 giornidopo la conferma tecnica, la conferma dell'ordine e la ricezione del pagamento anticipato concordato, a seconda del modello e della configurazione.
Ordine accelerato:la produzione urgente può essere valutata separatamente in base alla capacità attuale dello stabilimento, alla disponibilità dei componenti e alla configurazione della macchina. Un programma accelerato viene confermato solo dopo che il reparto di produzione di FangRong approva la data di consegna richiesta.
Pagamento:sono i termini commerciali standardDeposito del 30% e saldo del 70% prima della spedizione, salvo diverso accordo contrattuale.
Garanzia:12 mesi dalla messa in servizio alle condizioni di garanzia concordate.
Normalmente no. Le tre posizioni di disegno sono progettate per funzionare con strumenti e condizioni di disegno uguali o compatibili. Se la vostra produzione richiede diametri diversi contemporaneamente, è necessaria una revisione tecnica separata poiché la geometria della matrice, le dimensioni del mandrino e la forza di trafilatura richiesta potrebbero differire.
SÌ. I tubi vengono trafilati con l'apposita disposizione interna dei mandrini, mentre le barre piene utilizzano matrici piene di trafilatura. Il calcolo dell'attrezzatura e della forza di trafilatura deve essere adattato al materiale e alle dimensioni finali.
Fornire il tipo di materiale, il diametro esterno iniziale e lo spessore della parete, il diametro esterno target e lo spessore della parete, il numero di passaggi di trafilatura, le condizioni di lubrificazione e la produzione richiesta. FangRong può calcolare la forza di disegno richiesta per tre pezzi e consigliare il modello appropriato. La selezione solo in base al diametro può comportare una macchina sottodimensionata durante la lavorazione di leghe ad alta resistenza o riduzioni pesanti.
Non esiste un unico valore di riduzione adatto a ogni materiale e prodotto. L'acciaio al carbonio può tollerare una riduzione maggiore rispetto a molti acciai inossidabili o leghe speciali, ma il limite pratico dipende dalle condizioni del materiale, dall'angolo della matrice, dalla lubrificazione, dalla disposizione del mandrino e dalla qualità superficiale richiesta. Il programma di passaggio finale dovrebbe essere calcolato per il prodotto reale anziché utilizzare una percentuale generica.
Nessuna configurazione della macchina può sostituire la corretta attrezzatura, la preparazione del materiale e il controllo del processo. Il sistema a tre linee utilizza una trazione bilanciata del carrello e un allineamento individuale delle matrici per ridurre la variazione da trefolo a trefolo. La consistenza dimensionale effettiva dipende ancora dal materiale, dalle condizioni della matrice e del mandrino, dalla lubrificazione e dal programma di passata.
La configurazione standard della macchina comprende il sistema di disegno principale, cambio, trasmissione a doppia catena, carrello, disposizione dello stampo a tre posizioni, motore principale, meccanismi di alimentazione e ribaltamento, sistema di allineamento e controllo PLC. Stampi specifici del prodotto, mandrini speciali, taglio automatico, impilamento e altre attrezzature personalizzate devono essere elencati separatamente nel preventivo.
SÌ. Per progetti urgenti è possibile valutare una produzione accelerata. La data di consegna raggiungibile dipende dal modello FR selezionato, dalla configurazione del motore e del riduttore, dai requisiti di automazione, dalla disponibilità dei componenti e dal programma di produzione attuale. La data abbreviata deve essere scritta nella conferma dell'ordine dopo l'approvazione della fabbrica.
Sì, i campioni dei clienti possono essere utilizzati per la verifica del processo se concordati in anticipo. Per una trafila a tre linee, il test a campione è utile perché consente di verificare la matrice, il mandrino, il programma di riduzione proposto e la capacità della macchina rispetto al materiale reale invece di basarsi solo su calcoli teorici.
FangRong fornisce informazioni sulla fondazione e sui bulloni di ancoraggio per la macchina selezionata. La fondazione effettiva deve essere preparata secondo il disegno finale approvato, compresi la lunghezza della macchina, il carico, la posizione di installazione, i requisiti elettrici e l'accesso per la manutenzione.
SÌ. La supervisione dell'installazione, la messa in servizio e la formazione degli operatori possono essere inclusi nell'ambito del progetto. La formazione copre il funzionamento della macchina, la sostituzione di stampi e mandrini, la lubrificazione ordinaria, la risoluzione dei problemi di base e le procedure di manutenzione.
Indirizzo
NO.163, Shatong Road, Shabu 2a zona industriale, città di Dalang, città di Dongguan, Guangdong, Cina
tel