Whatsapp
Offriamo una gamma completa di apparecchiature di precisione per la lavorazione dei metalli, tra cui macchine per raddrizzatura, trafilatura a freddo, appuntitura, smussatura, taglio, rullatrici e filiere, su misura per tubi, barre e materiali metallici in diversi settori.
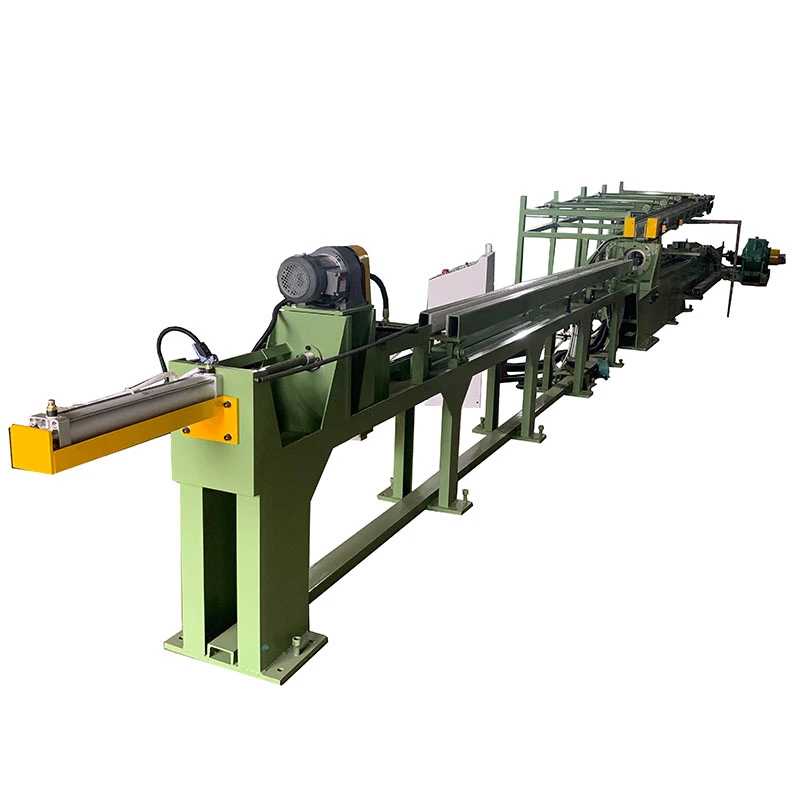
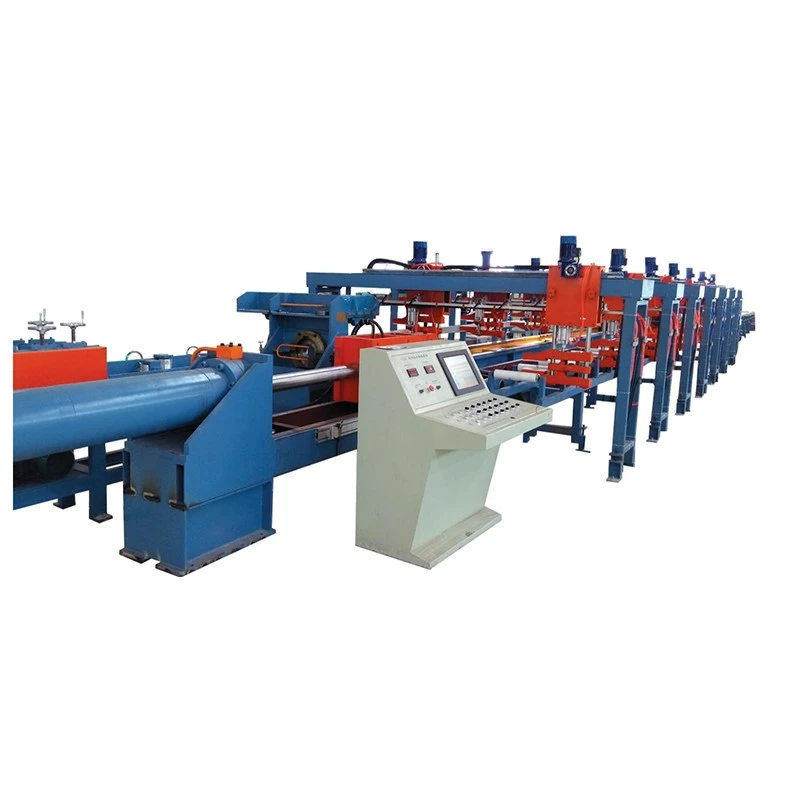
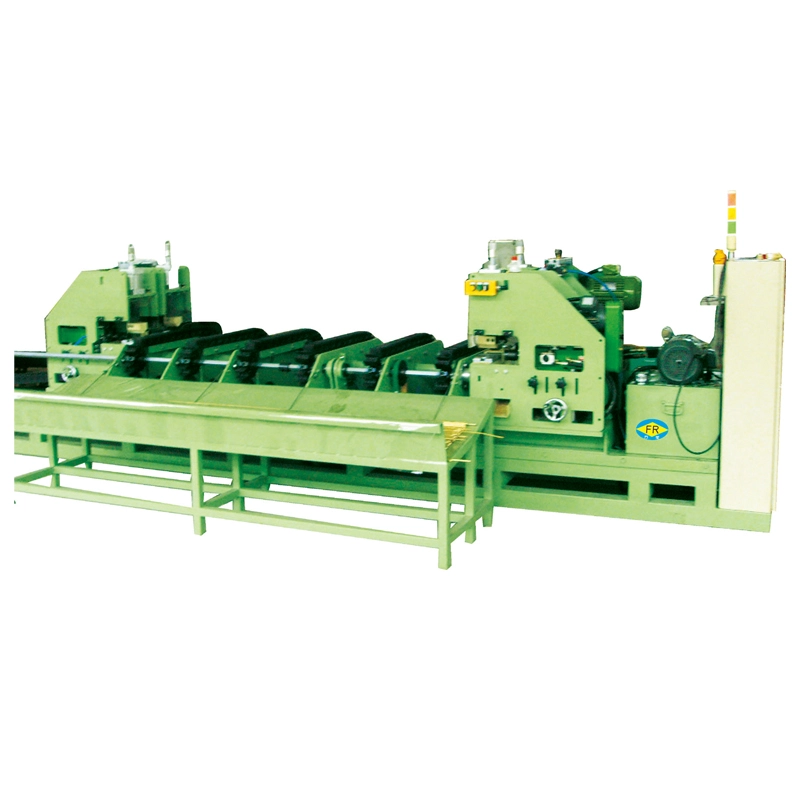
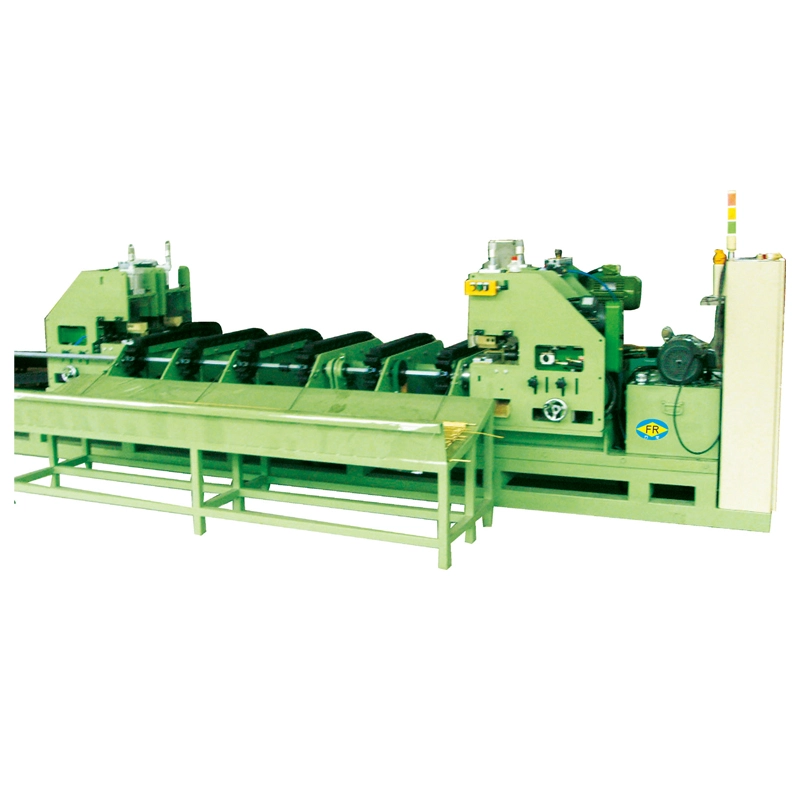
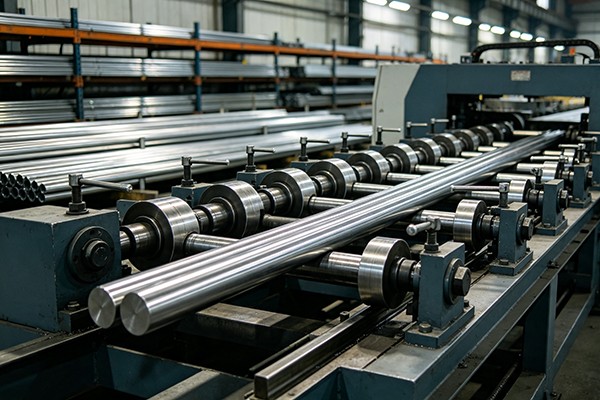
ILTrafilatrice a quattro rulliè progettato per la trafilatura a freddoguide, cursori e profilati in acciaio a forma speciale. Con forze di disegno di300–750 kNe accelera fino a13 metri al minuto, lavora S55C, 20CrMo e acciai simili con resistenza alla trazione fino a 900 MPa. ILtrasmissione a doppia catena, il carrello di bloccaggio pneumatico, il portamatrice regolabile e il telaio a C rigido garantiscono un disegno stabile e una rettilineità≤1mm/metro. Il controllo touchscreen PLC supporta la regolazione precisa della velocità. Adatto permacchine edili, apparecchiature per l'automazione e profilati in acciaio di precisione.
ILTrafilatrice a quattro rulliè una trafila a freddo con azionamento a catena progettata per la trafilatura di precisione di sezioni in acciaio di forma speciale, comprese guide, cursori, profili asimmetrici e altre sezioni non rotonde. Il pezzo viene pre-appuntito all'estremità anteriore e tirato attraverso uno stampo di precisione o uno stampo di rotolamento, riducendo l'area della sezione trasversale e controllando il profilo finito, le dimensioni e la rettilineità.
A differenza di una macchina per trafilatura di barre convenzionale utilizzata principalmente per prodotti rotondi, questa macchina è configurata per profili in cui l'allineamento dello stampo, la stabilità di trazione e la rettilineità della finitura sono fondamentali. Il supporto sferico della matrice consente di regolare l'angolo della matrice durante l'impostazione, fornendo un ulteriore mezzo per correggere la rettilineità della sezione trafilata.
La gamma standard comprende i modelli FR-30, FR-45 e FR-65 con forze di trazione nominali rispettivamente di 300 kN, 450 kN e 650 kN. L'FR-65 utilizza una trasmissione a doppia catena per applicazioni con carichi più elevati, mentre l'FR-30 e l'FR-45 utilizzano configurazioni a catena singola.
La macchina combina forza di trazione controllata, guida precisa dello stampo e movimentazione automatizzata del materiale in un unico ciclo di disegno.
1. Caricamento del materiale— Sul tavolo di impilamento vengono caricate barre di acciaio o profilati di forma speciale come S55C e 20CrMo, normalmente con un carroponte. Il pezzo viene quindi trasferito sulla tavola a rulli di alimentazione e posizionato per la trafilatura.
2. Preparazione del pezzo e inserimento dello stampo— L'estremità anteriore del pezzo è preappuntita in modo che possa passare attraverso l'apertura della matrice. La matrice è installata in un manicotto sferico. Il suo foro conico, tipicamente intorno a 6°, consente di regolare il portamatrice per controllare la direzione di disegno.
3. Disegno— Il carrello afferra l'estremità appuntita utilizzando un meccanismo di bloccaggio pneumatico del tipo a cuneo. L'azionamento principale, costituito da un motore CC, un cambio e un sistema a catena per carichi pesanti, trascina il carrello lungo binari di guida lavorati con precisione.
4. Scarico controllato— Al termine della corsa di disegno, le ganasce del carrello rilasciano il pezzo. La sezione finita viene trasferita sul dispositivo ricevente dotato di rulli in nylon per ridurre i danni da contatto. Un meccanismo di trasferimento laterale allontana poi il prodotto dalla linea di trafilatura.
5. Ritorno a capo— Il carro di traino ritorna nella posizione iniziale, consentendo l'ingresso nel ciclo produttivo del pezzo successivo.
Dimensioni sciolte dopo lavorazione a caldo— I profilati laminati a caldo ed estrusi possono presentare variazioni dimensionali che li rendono inadatti all'assemblaggio di precisione. La trafilatura a freddo riduce la sezione trasversale attraverso un'apertura controllata dello stampo e fornisce dimensioni finite più coerenti.
Variazione di rettilineità— Le guide lunghe e i profili asimmetrici sono sensibili alla flessione durante le precedenti operazioni di produzione e movimentazione. Il portamatrice sferico regolabile consente agli operatori di compensare le deviazioni della direzione del disegno durante l'impostazione.
Condizioni superficiali dopo la formatura a caldo— La trafilatura può migliorare le condizioni superficiali di un pezzo adeguatamente preparato portando il materiale in un contatto controllato con lo stampo. Tuttavia, la trafilatura a freddo non rimuove automaticamente tutti i difetti superficiali, pertanto è necessario eliminare incrostazioni, cavità, giunture o crepe gravi prima della trafilatura.
Carichi di trazione elevati su profili lunghi— Le sezioni in acciaio di forma speciale possono richiedere una notevole forza di trafilatura, in particolare quando si lavora con leghe ad alta resistenza o riduzioni maggiori. La serie FR offre diverse capacità di forza, con l'FR-65 che utilizza una trasmissione a doppia catena per applicazioni pesanti.
Gestione dei danni dopo il disegno— I profilati lunghi di precisione possono graffiarsi o ammaccarsi durante lo scarico se cadono direttamente su superfici metalliche. I rulli in nylon e il sistema di trasferimento laterale vengono utilizzati per ridurre l'impatto e il contatto con la superficie durante la movimentazione del prodotto.
FR-30, FR-45 e FR-65 soddisfano diversi requisiti di forza di disegno. La selezione del modello dovrebbe basarsi sulla resistenza del materiale, sulle sezioni trasversali iniziali e finite, sulla riduzione per passaggio e sulla produzione richiesta piuttosto che sul solo tonnellaggio.
L'FR-65 utilizza due linee di catena per carichi pesanti per distribuire il carico di traino in modo più uniforme sul carrello. La catena principale utilizza una struttura a piastra diritta con passo da 200 mm. Questa configurazione è destinata ad applicazioni in cui la forza di trazione è elevata ed è importante una trasmissione stabile del carico.
Il supporto della matrice utilizza una disposizione a manicotto sferico che consente la regolazione angolare della matrice. Ciò consente agli operatori di mettere a punto la direzione del disegno e la rettilineità finale senza dover rimuovere e reinstallare ripetutamente lo stampo.
Il carrello utilizza un meccanismo di bloccaggio pneumatico del tipo a cuneo per afferrare l'estremità appuntita del pezzo. Dopo la corsa di traino le ganasce si sbloccano automaticamente per lo scarico ed il ritorno del carrello.
Il telaio di tipo C è saldato in acciaio strutturale e sottoposto a distensione prima della lavorazione. Le superfici della guida, le superfici di montaggio e i relativi piani base vengono lavorati per stabilire l'allineamento richiesto per il movimento del carrello e il posizionamento dello stampo.
Il carrello di disegno è azionato da un motore DC e da un cambio per carichi pesanti. A seconda del modello vengono utilizzati azionamenti DC Parker o Siemens. Il controllo a velocità variabile consente di regolare la velocità di trafilatura in base ai requisiti del pezzo e del processo.
Dopo la trafilatura, il pezzo viene trasferito su un dispositivo ricevente dotato di rulli in nylon. Un meccanismo di trasferimento laterale a catena allontana quindi la sezione finita dalla macchina, riducendo la movimentazione manuale tra i cicli di disegno.
Il basamento della macchina incorpora piastre saldate sigillate in grado di raccogliere il lubrificante per trafilatura e impedirne la diffusione diretta sul pavimento dell'officina. La disposizione semplifica anche la pulizia attorno alla linea di disegno.
L'impianto elettrico utilizza un controllo basato su PLC con un touchscreen HMI per il funzionamento della macchina, l'impostazione dei parametri, il monitoraggio e i segnali relativi alla sicurezza. Le modalità operative manuale e automatica possono essere configurate in base al processo di produzione.
Il portamatrice può ospitare matrici in carburo di tungsteno e matrici di laminazione, consentendo di adattare la configurazione dell'utensile al materiale del pezzo, alla geometria del profilo e ai requisiti di riduzione.
Scegli la trafilatrice in base alla forza di trafilatura effettiva piuttosto che semplicemente alla dimensione nominale della sezione. La forza richiesta dipende dalla qualità del materiale, dalla resistenza alla trazione, dalle dimensioni iniziali e finite, dalla riduzione per passaggio, dall'attrito, dalla lubrificazione e dalla geometria dello stampo.
Per la produzione continua, è generalmente preferibile evitare di operare continuamente alla forza massima assoluta. Il carico di lavoro effettivo consentito deve essere confermato attraverso il calcolo della forza e la valutazione ingegneristica del produttore della macchina.
| Parametro | FR-65 | FR-30 | FR-45 |
| Configurazione | Doppia catena, linea singola | Catena singola, linea singola | Catena singola, linea singola |
| Forza di disegno nominale | 650 kN (65 t) | 300 kN (30 t) | 450 kN (45 t) |
| Forza di disegno massima | 750 kN a 0–13 m/min | 350 kN a 0–13 m/min | 550 kN a 0–12 m/min |
| Velocità di disegno nominale | Circa 13 m/min | Circa 13 m/min | Circa 12 m/min |
| Gamma di velocità | 0–37 m/min | 0–19 metri/min | 0–18 metri/min |
| Lunghezza di disegno effettiva | 12 milioni | 12 milioni | 12 milioni |
| Lunghezza del letto | ≤16 m | 25 metri complessivi | 25 metri complessivi |
| Motore principale | Z4-280-41, 166 kW, 675/1900 giri/min, CC | 75 kW, 1000/2000 giri/min, CC | 110 kW, 1000/2000 giri/min, CC |
| Cambio principale | ZFY560, rapporto 112, potenza assorbita 185 kW | ZFY400-112 | ZFY500-160 |
| Catena principale | Catena a piastre diritte per carichi pesanti, passo 200 mm | Passo 180 mm, catena diritta, 2×2 | Passo 240 mm, catena diritta, 2×2 |
| Azionamento CC | Siemens6RA80 | Parker | Parker |
| PLC/HMI | Inovanza | Inovanza | Inovanza |
| ca. Orma | 31×4,1 metri | 25×1,8 metri | 25×2,1 metri |
Materiale:Fornire l'esatto tipo di acciaio, le condizioni di trattamento termico, la resistenza alla trazione e il carico di snervamento, ove disponibile. S55C, 20CrMo e altri acciai legati si comportano diversamente durante la deformazione a freddo.
Dimensioni iniziali e finite:Per le sezioni di forma speciale, fornire disegni che mostrino tutte le dimensioni critiche anziché solo il nome nominale del profilo.
Riduzione per passaggio:La riduzione deve essere valutata insieme alla resistenza del materiale e alla geometria dello stampo. Una riduzione maggiore generalmente aumenta la forza di disegno e può richiedere passaggi multipli o un trattamento termico intermedio.
Rettilineità richiesta:Indicare il requisito di rettilineità insieme al metodo di misurazione e alla lunghezza del prodotto. Un valore di rettilineità dichiarato è significativo solo quando sono definiti il metodo di ispezione e le condizioni del prodotto.
Velocità di produzione:La velocità di trafilatura appropriata dipende dal materiale, dal tipo di matrice, dalla lubrificazione, dalla riduzione e dai requisiti della superficie. La velocità massima della macchina non deve essere considerata automaticamente come la velocità di produzione consigliata.
Tipo di stampo:Specificare se il processo utilizza uno stampo in carburo di tungsteno, uno stampo di laminazione o un'altra disposizione di utensili. Il tipo di matrice influisce sia sulla forza di trafilatura che sulle condizioni della superficie.
La macchina è adatta per trafilare guide in acciaio, cursori e altre sezioni a movimento lineare dove la rettilineità finale e la coerenza dimensionale sono importanti.
Per la produzione di rotaie di guida, il profilo della matrice deve essere progettato attorno alla sezione trasversale effettiva. Le dimensioni critiche come la larghezza della rotaia, l'altezza, la geometria della scanalatura, il raggio dell'angolo e le superfici di riferimento devono essere incluse nel disegno dello stampo.
La trafilatrice a quattro rulli può essere configurata per sezioni in acciaio non rotonde, inclusi profili asimmetrici, sezioni a T, profili a canale, sezioni angolari e forme specifiche del cliente dove è adatta la trafilatura a freddo.
I profili trafilati a freddo possono essere utilizzati per componenti strutturali, telai, sospensioni e meccanici selezionati dove sono richieste dimensioni e rettilineità controllate. L'idoneità del processo dipende dal tipo di acciaio e dalla riduzione richiesta.
Le applicazioni includono profili speciali utilizzati in macchine edili, sistemi di guida, assemblaggi strutturali e altri componenti di macchinari in cui sezioni lunghe necessitano di dimensioni controllate dopo la laminazione a caldo o l'estrusione.
La macchina può essere utilizzata anche per barre di precisione e profili industriali personalizzati quando la sezione trasversale richiesta e le proprietà del materiale rientrano nell'intervallo di forza di trafilatura della macchina.
Guide S55C:L'FR-65 può essere configurato per il disegno di guide di scorrimento per carichi pesanti dove la forza di disegno richiesta richiede una trasmissione a doppia catena. Il portamatrice sferico fornisce un punto di regolazione per controllare la rettilineità finita durante l'impostazione.
Profili cursore 20CrMo:L'FR-45 può essere preso in considerazione per profili in acciaio legato ad alta resistenza quando la forza di trafilatura calcolata rimane entro la capacità della macchina. La riduzione effettiva e i risultati superficiali devono essere verificati in base alle condizioni del materiale, al design dello stampo e al sistema di lubrificazione del cliente.
FangRong ha avviato l'attività di attrezzature per trafilatura a freddo nel 1998 attraverso una joint venture con uno specialista di attrezzature per trafilatura taiwanese e ne è diventata proprietaria al 100% nel 2013. L'azienda ha continuato a concentrarsi sulla trafilatura a freddo, sulla raddrizzatura e sulle relative attrezzature per la formatura dei metalli.
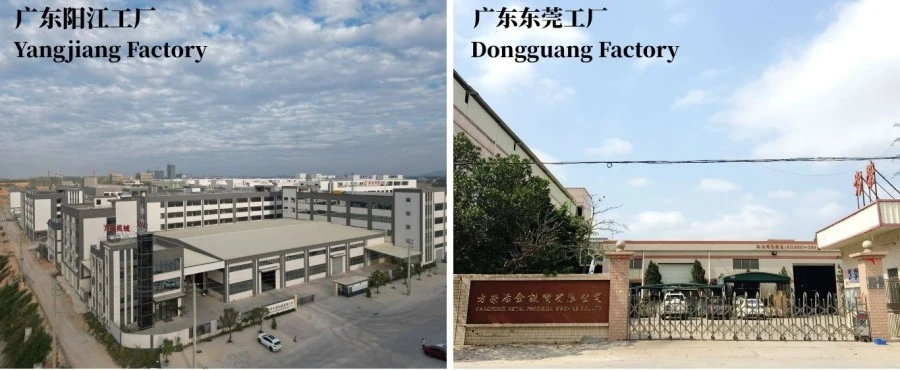
Attrezzatura metallurgica Co., Ltd. di Dongguan Fangrong e Yangjiang Fangrong Machinery Co., Ltd. supportano la produzione e l'assemblaggio di apparecchiature. La capacità di produzione annuale combinata è di oltre 650 macchine.
Le attrezzature FangRong sono state esportate in più di 70 paesi e sono state utilizzate da clienti che lavorano con acciaio, acciaio inossidabile, rame, ottone, alluminio e leghe speciali.
Per un progetto di disegno completo, la scelta della macchina è solo una parte del lavoro di ingegneria. FangRong può supportare la selezione degli stampi, la pianificazione delle fondazioni, la supervisione dell'installazione, la messa in servizio, la formazione degli operatori, la fornitura di pezzi di ricambio e la risoluzione dei problemi remota.
Attrezzatura metallurgica Co., Ltd. di Dongguan Fangrong— Situata nella città di Dalang, nella città di Dongguan, la struttura si concentra su macchine per trafilatura a freddo, attrezzature per raddrizzatura, rullatrici per filetti e relative attrezzature per la formatura dei metalli.
Yangjiang Fangrong Machinery Co., Ltd.— Situato nel distretto di Yangdong, nella città di Yangjiang, il secondo stabilimento espande la capacità produttiva e supporta progetti di attrezzature più grandi.
1. Ispezione dei materiali— Le piastre e le sezioni in acciaio strutturale vengono controllate prima della fabbricazione.
2. Taglio e formatura— Il telaio e i componenti strutturali vengono tagliati e preparati secondo i disegni tecnici.
3. Saldatura del telaio— Il telaio e la base di tipo C sono saldati e ispezionati prima della distensione.
4. Sollievo dallo stress— La distensione post-saldatura viene eseguita per ridurre lo stress residuo della saldatura prima della lavorazione di precisione.
5. Lavorazione integrale— Le superfici guida, le superfici di montaggio e i piani base critici vengono lavorati per stabilire l'allineamento richiesto.
6. Assemblaggio meccanico— Il cambio, il sistema a catena, il carrello, il supporto dello stampo e i meccanismi di ricezione sono assemblati.
7. Integrazione elettrica e pneumatica— Motori, azionamenti, PLC, HMI, sensori e componenti pneumatici sono collegati e testati.
8. Programmazione del PLC— La logica di controllo, le sequenze operative, le funzioni di monitoraggio e i segnali relativi alla sicurezza sono configurati.
9. Collaudo della macchina— Vengono controllati il movimento della macchina, il sistema di traino, il funzionamento del carrello, lo scarico, il trasferimento e le funzioni di controllo.
10. Ispezione finale— L'allineamento meccanico, la sicurezza elettrica, le funzioni di controllo e le relative prestazioni della macchina vengono ispezionati prima della spedizione.
11. Imballaggi per l'esportazione— La macchina è protetta dalla corrosione, dagli urti e dai danni dovuti al trasporto prima del caricamento.
Prima della spedizione la macchina può essere controllata tramite funzionamento a vuoto e prove di disegno secondo le specifiche tecniche concordate. Laddove il cliente fornisce campioni reali del pezzo in lavorazione, è possibile utilizzare test di produzione per verificare la forza di trafilatura, il movimento del carrello, la velocità, l'installazione dello stampo, lo scarico e i requisiti del prodotto finito.
Per applicazioni con severi requisiti dimensionali o di rettilineità, i criteri di accettazione dovrebbero essere definiti in anticipo, comprese le condizioni del materiale, la lunghezza del prodotto, la tolleranza, il metodo di misurazione e la quantità di prova.
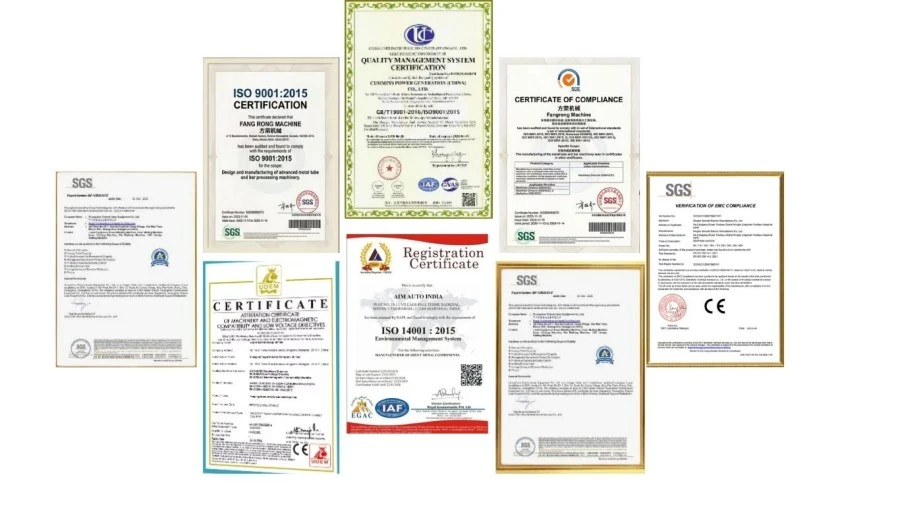
ISO9001:2015— Sistema di gestione della qualità che copre le attività pertinenti di progettazione, produzione, installazione e assistenza. Certificato n. UQ231211R1.
Marcatura CE— Le apparecchiature standard applicabili della serie FR sono fornite con la documentazione CE relativa ai requisiti di sicurezza del macchinario pertinenti.
Ispezione SGS— I servizi di ispezione indipendenti possono essere organizzati in base ai requisiti del progetto.
Brevetti nazionali— FangRong detiene 32 brevetti di invenzione e più di 100 brevetti di modelli di utilità che coprono strutture di apparecchiature e tecnologie correlate.
La trafilatrice a quattro rulli è predisposta per il trasporto a lunga distanza con protezione strutturale, prevenzione della corrosione e imballaggio specifico per i componenti. Le sezioni della macchina di grandi dimensioni possono essere spedite in base alla configurazione finale dell'attrezzatura e ai requisiti logistici del sito.
Prima della spedizione, è possibile fornire disegni delle fondazioni, disposizione dei bulloni di ancoraggio, documentazione delle apparecchiature, informazioni elettriche e altri documenti relativi all'installazione in base all'ambito del progetto.
La macchina viene utilizzata principalmente per la trafilatura a freddo di profilati in acciaio di forma speciale come binari di guida, cursori, binari e altri profili con sezioni trasversali non rotonde. L'effettiva idoneità dipende dalla geometria del profilo, dalla qualità del materiale, dalle dimensioni in entrata, dalla riduzione richiesta e dalla forza di trafilatura. È necessario fornire un profilo campione o un disegno di sezione dettagliato per la selezione della macchina e dello stampo.
La selezione del modello dovrebbe basarsi sulla forza di trafilatura calcolata piuttosto che sulla sola dimensione del profilo. FR-30, FR-45 e FR-65 forniscono forze di trazione nominali rispettivamente di 300 kN, 450 kN e 650 kN, con capacità di forza massima più elevate. Quando si determina il modello appropriato, è necessario considerare la resistenza del materiale, la riduzione della sezione trasversale, l'attrito dello stampo, la velocità di trafilatura e i requisiti di produzione.
Il supporto sferico della matrice consente di regolare la posizione e l'angolo della matrice in base alla direzione effettiva del disegno. Ciò è particolarmente utile per i profili asimmetrici, dove piccoli errori di allineamento possono creare carichi irregolari, deviazioni dimensionali o segni sulla superficie. Un corretto allineamento dello stampo aiuta inoltre a mantenere condizioni di disegno stabili su cicli di produzione più lunghi.
Il disegno può migliorare la consistenza dimensionale e la rettilineità, ma il risultato finale non è determinato solo dalla trafila. La rettilineità del materiale in entrata, la precisione del profilo, lo stress residuo, la geometria dello stampo, la riduzione per passaggio, l'allineamento della macchina e i parametri di disegno influiscono tutti sul risultato. Per requisiti di rettilineità rigorosi, l'obiettivo deve essere verificato attraverso il disegno e la misurazione del campione prima di finalizzare la configurazione della macchina.
Sì, a condizione che i profili rientrino nei limiti di forza, lunghezza di lavoro, carrello e dimensione dello stampo della macchina. Profili diversi normalmente richiedono matrici o attrezzature di trafilatura dedicate, mentre la stessa trafila può essere utilizzata per più prodotti. Per frequenti cambi di prodotto, durante la scelta della macchina è necessario considerare anche l'accessibilità del portamatrice e il tempo di cambio degli utensili.
Le informazioni più utili includono la qualità del materiale, le dimensioni del profilo in entrata, le dimensioni finite, il disegno del profilo o la sezione CAD, la lunghezza iniziale e finale, la riduzione richiesta, la rettilineità target e le condizioni della superficie, la quantità di produzione e la velocità di disegno preferita. Questi parametri consentono di valutare prima del preventivo la forza di trafilatura richiesta, la configurazione dello stampo, il modello della macchina e il sistema di movimentazione ausiliaria.
Indirizzo
NO.163, Shatong Road, Shabu 2a zona industriale, città di Dalang, città di Dongguan, Guangdong, Cina
tel