Whatsapp
Offriamo una gamma completa di apparecchiature di precisione per la lavorazione dei metalli, tra cui macchine per raddrizzatura, trafilatura a freddo, appuntitura, smussatura, taglio, rullatrici e filiere, su misura per tubi, barre e materiali metallici in diversi settori.
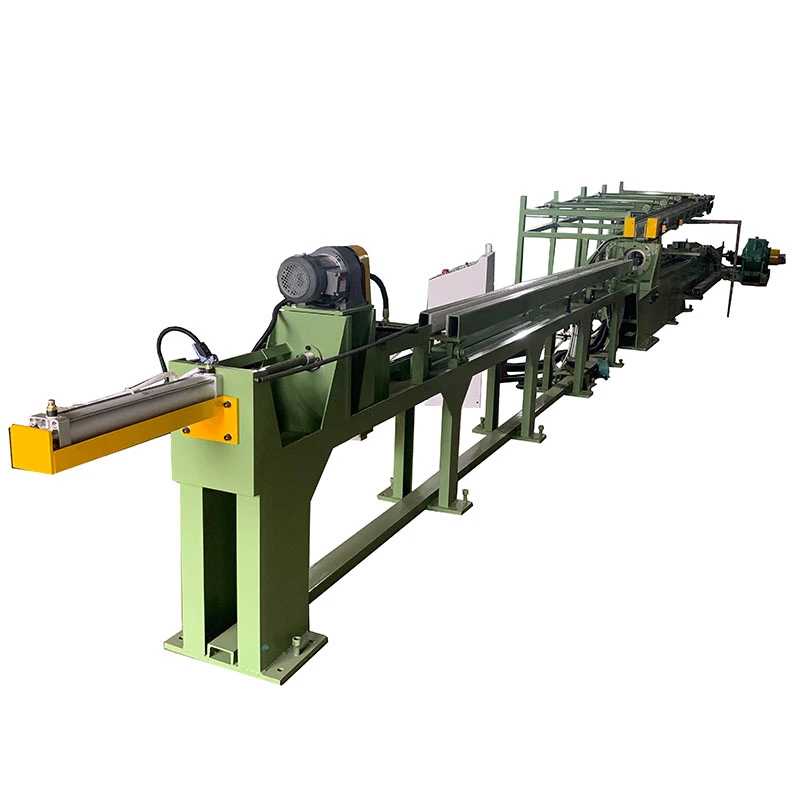
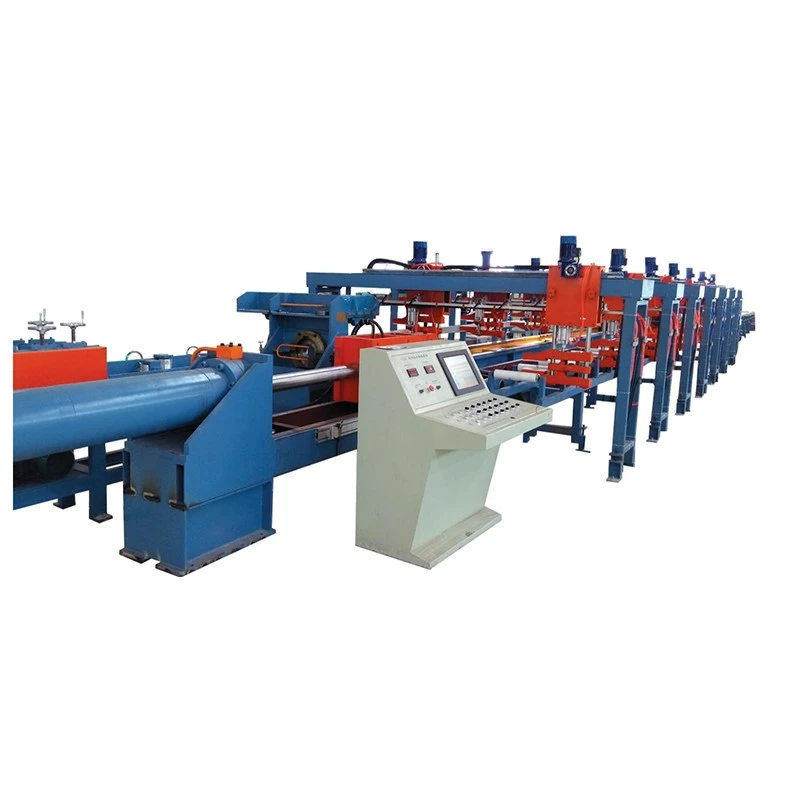
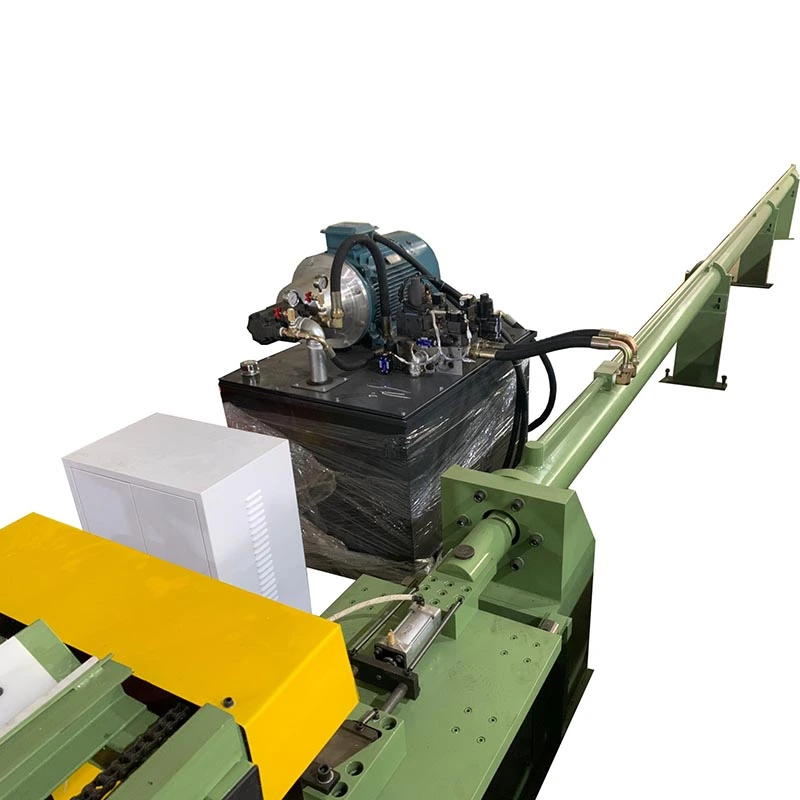
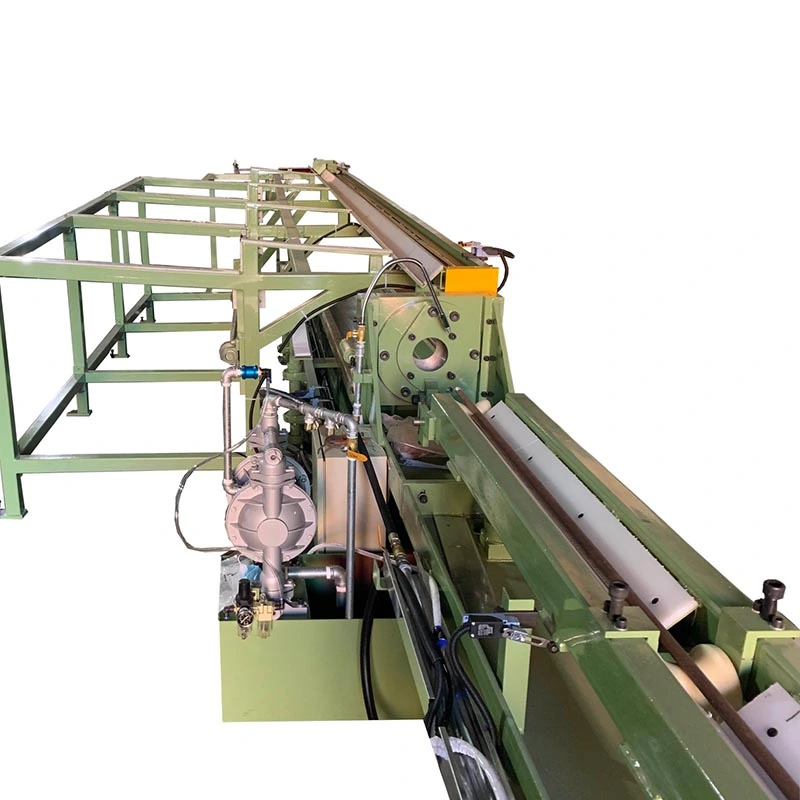
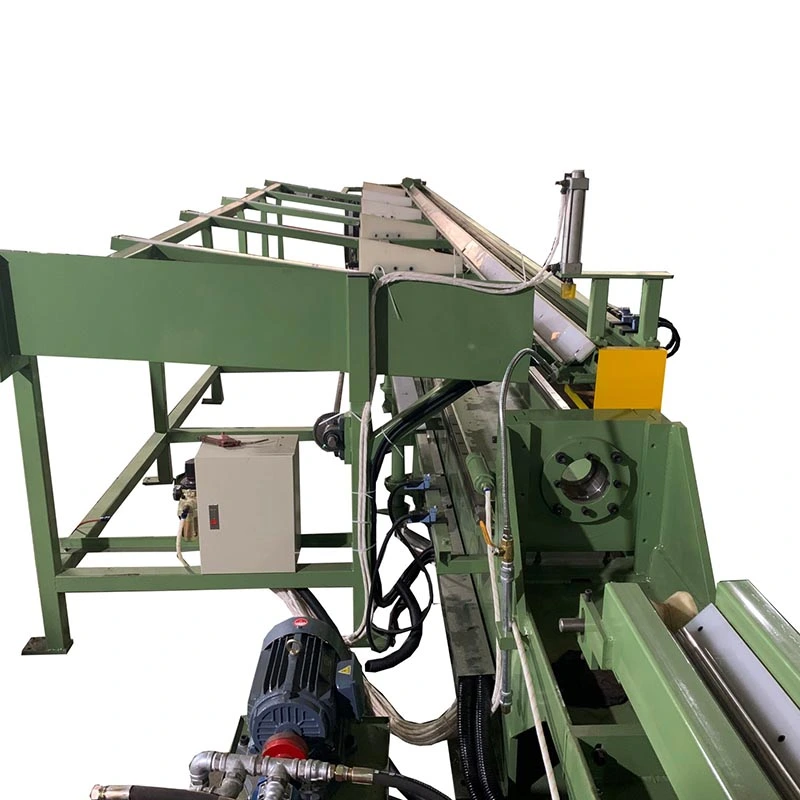
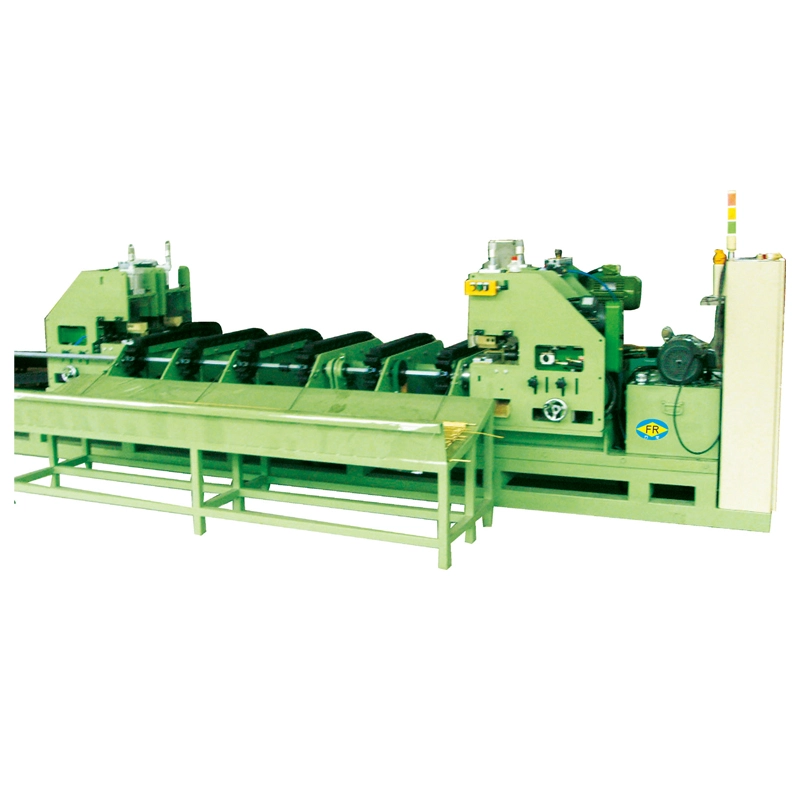
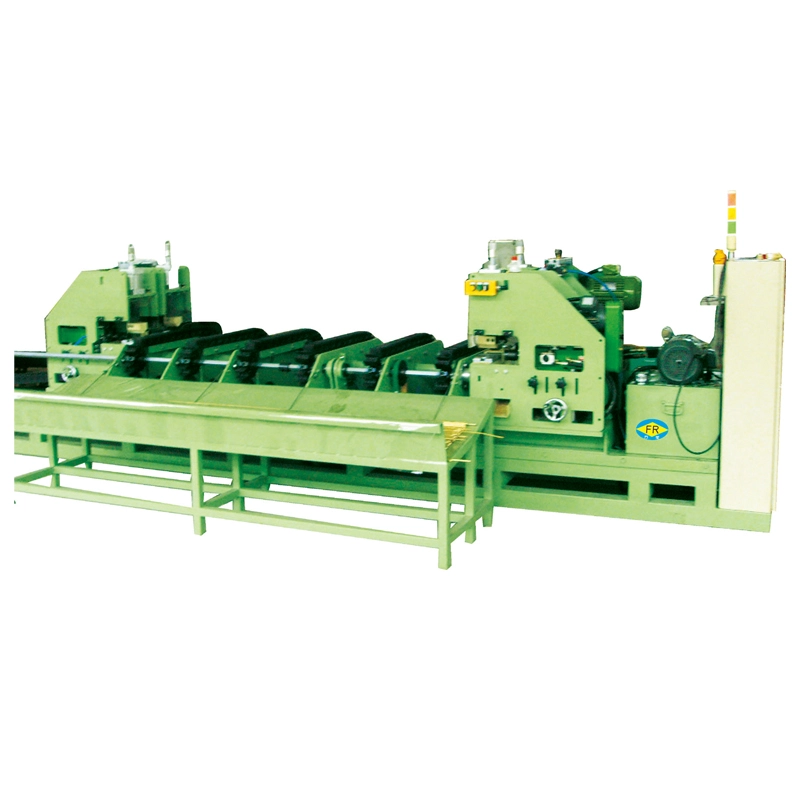
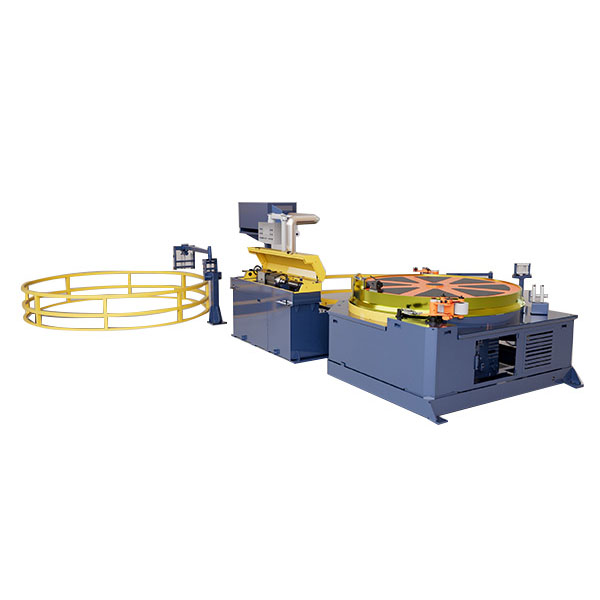
ILMacchina per trafilatura a freddo idraulica irregolareè destinato alla formazioneprofili complessi non rotondiche richiedono un'elevata forza di disegno e una deformazione controllata, comprese sezioni quadrate, rettangolari, esagonali, ottagonali, ovali, a canale, angolari, a T e forme asimmetriche personalizzate. Fornisce un azionamento idraulicoForza di trafilatura 50–20.000 kNcon corse fino a25 metri, consentendo la formatura di tubi di grandi dimensioni o ad alta resistenza e di barre piene in un unico passaggio di trafilatura a freddo. Le matrici di precisione controllano la geometria del profilo, la definizione degli angoli e l'accuratezza dimensionale, rendendo il processo adatto per sezioni di acciaio, acciaio inossidabile, rame, alluminio e leghe speciali dove la laminazione convenzionale non può ottenere il profilo richiesto.
La trafilatrice idraulica irregolare a freddo è una trafila ad azionamento idraulico progettata specificamente per produrre sezioni metalliche non circolari, tra cui profili quadrati, rettangolari, esagonali, ottagonali, ovali, a canale, ad angolo, a sezione a T e profili asimmetrici personalizzati, da tubo tondo o barra piena attraverso un unico passaggio di trafilatura a freddo. A differenza delle macchine da disegno generiche che producono sezioni rotonde, questa attrezzatura incorpora sistemi di stampi specializzati e carrelli guidati con precisione che mantengono la complessa geometria della sezione trasversale durante tutto il processo di trafilatura.
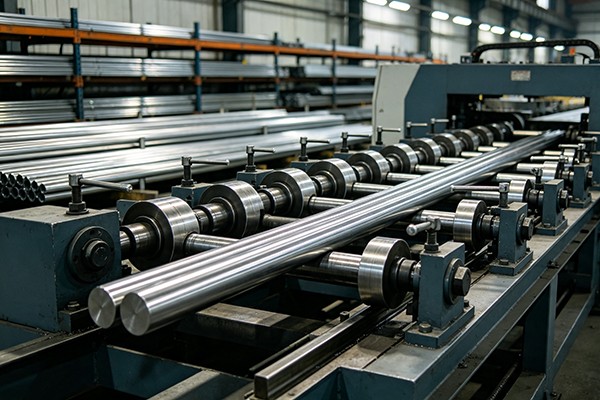
La macchina funziona tirando un pezzo appuntito attraverso una matrice lavorata con precisione con un'apertura non rotonda. Mentre il materiale passa attraverso lo stampo, si deforma plasticamente per adattarsi alla geometria della cavità dello stampo, riducendo l'area della sezione trasversale e contemporaneamente rimodellando la sezione. Per la trafilatura del tubo, un mandrino o un tappo interno controlla la distribuzione dello spessore della parete lungo la sezione irregolare. La potenza idraulica fornisce un'applicazione della forza fluida e priva di vibrazioni, fondamentale per mantenere spigoli vivi e spessore delle pareti costante in sezioni complesse.


Le sezioni non rotonde laminate a caldo o estruse presentano limitazioni fondamentali: tolleranze dimensionali allentate (tipicamente ±0,5 mm o peggio), superfici ricoperte di incrostazioni che richiedono una pulizia approfondita, strati di decarburazione che indeboliscono le proprietà superficiali e proprietà meccaniche incoerenti in tutta la sezione. Ciascuno dei metodi alternativi presenta dei compromessi: la laminazione a caldo non può raggiungere tolleranze strette sui raggi degli angoli e sulla planarità; la profilatura a freddo è limitata a sezioni uniformi e lascia tensioni residue; l’estrusione offre forme complesse ma a costi notevolmente più elevati e a ritmi di produzione inferiori.
La trafilatura a freddo risolve questi vincoli attraverso un meccanismo di deformazione fondamentalmente diverso. La combinazione della geometria dello stampo e della riduzione controllata costringe il materiale a fluire nella cavità dello stampo sotto sollecitazioni di compressione e trazione. Questo produce:
- Controllo dimensionale stretto: Tolleranze fino a ±0,05 mm sulle dimensioni critiche
- Finitura superficiale superiore: Superfici lisce e prive di incrostazioni pronte per l'uso diretto
- Proprietà meccaniche migliorate: La lavorazione a freddo aumenta la resistenza allo snervamento e la durezza mantenendo la duttilità
- Angoli netti e definiti: A differenza delle sezioni formate a caldo che presentano angoli arrotondati, i profili trafilati a freddo mantengono una geometria angolare precisa, essenziale per l'integrità strutturale e l'adattamento dell'assemblaggio
- Spessore della parete costante: La distribuzione uniforme del materiale garantisce prestazioni prevedibili sotto carico
Con 26 anni di produzione di apparecchiature per trafilatura a freddo dal 1998, FangRong ha progettato soluzioni per migliaia di applicazioni a sezione irregolare. Le nostre macchine idrauliche irregolari per trafilatura a freddo producono sezioni che vanno da piccoli profili di precisione inferiori a 10 mm a grandi sezioni strutturali superiori a 300 mm, su acciai al carbonio, acciai legati, acciai inossidabili, alluminio, rame, titanio e leghe speciali. Ogni macchina incorpora le conoscenze ingegneristiche accumulate da oltre 10.000 clienti in oltre 70 paesi, tra cui oltre 5.000 acciaierie, oltre 2.100 trasformatori di acciaio inossidabile, oltre 1.800 produttori di rame, oltre 700 produttori di alluminio e oltre 500 clienti di titanio e leghe speciali.
1. Controllo di precisione della geometria non rotonda
Il telaio precompresso e il carrello rigido guidato garantiscono il perfetto allineamento dello stampo durante l'intera corsa, fondamentale per il mantenimento della complessa geometria della sezione trasversale. A differenza dei banchi di trafilatura a catena o meccanici che possono subire derive di allineamento, il sistema idraulico mantiene un allineamento costante del vettore di forza. Gli angoli netti e definiti vengono preservati: le sezioni formate a caldo non possono eguagliare questa precisione.
2. Potenza idraulica con erogazione della forza senza vibrazioni
I cilindri idraulici forniscono un'applicazione della forza fluida e continua, eliminando i segni di vibrazione e i difetti superficiali comuni ai sistemi meccanici o azionati a catena. Ciò è particolarmente critico per le sezioni irregolari in cui una distribuzione non uniforme della forza può causare distorsioni, variazioni dello spessore delle pareti o arrotondamenti degli angoli.
3. Funzionalità del profilo di sezione ampia
Supporta profili quadrati, rettangolari, esagonali, ottagonali, ovali, ellittici, a canale, ad angolo, a sezione a T e profili asimmetrici personalizzati. I sistemi di cambio stampo consentono un rapido cambio del profilo, rendendo la macchina adatta sia alla produzione di volumi elevati che alla flessibilità dell'officina.
4. Funzionalità di disegno a passaggio multiplo
Sezioni complesse che richiedono una riduzione significativa possono essere disegnate in più passaggi con trattamento termico intermedio. Ogni passaggio affina progressivamente dimensioni e proprietà meccaniche. Il sistema idraulico mantiene una forza costante indipendentemente dalla sequenza dei passaggi.
5. Controllo dello spessore delle pareti dei tubi
Per la trafilatura dei tubi, i sistemi a mandrino interno o a tappo flottante controllano la distribuzione dello spessore delle pareti nelle sezioni irregolari. Fondamentale per le applicazioni in cui lo spessore uniforme delle pareti determina il livello di pressione o le prestazioni strutturali.
6. Opzioni della linea di produzione integrata
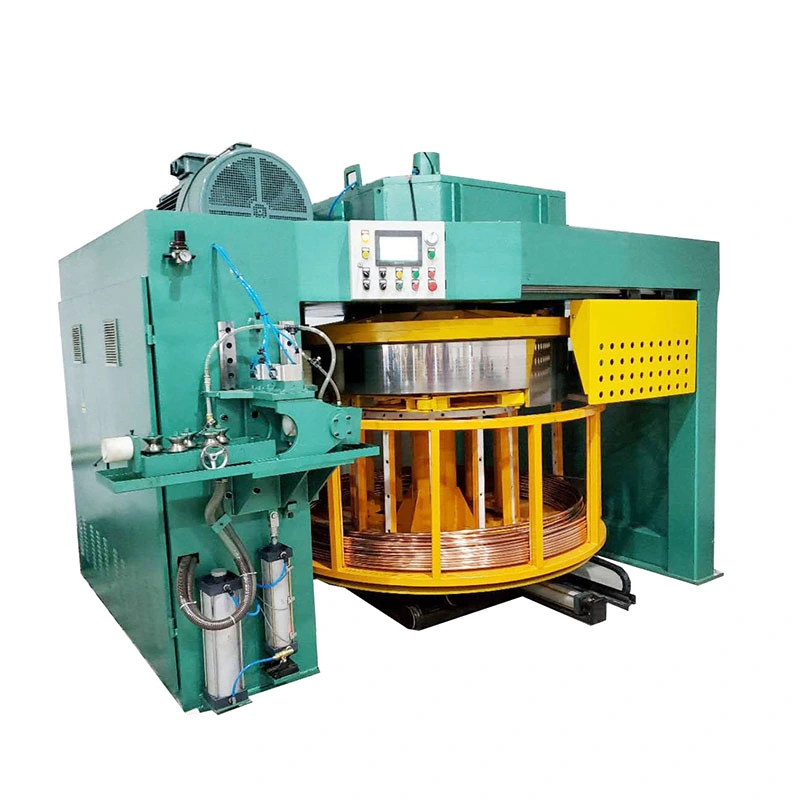
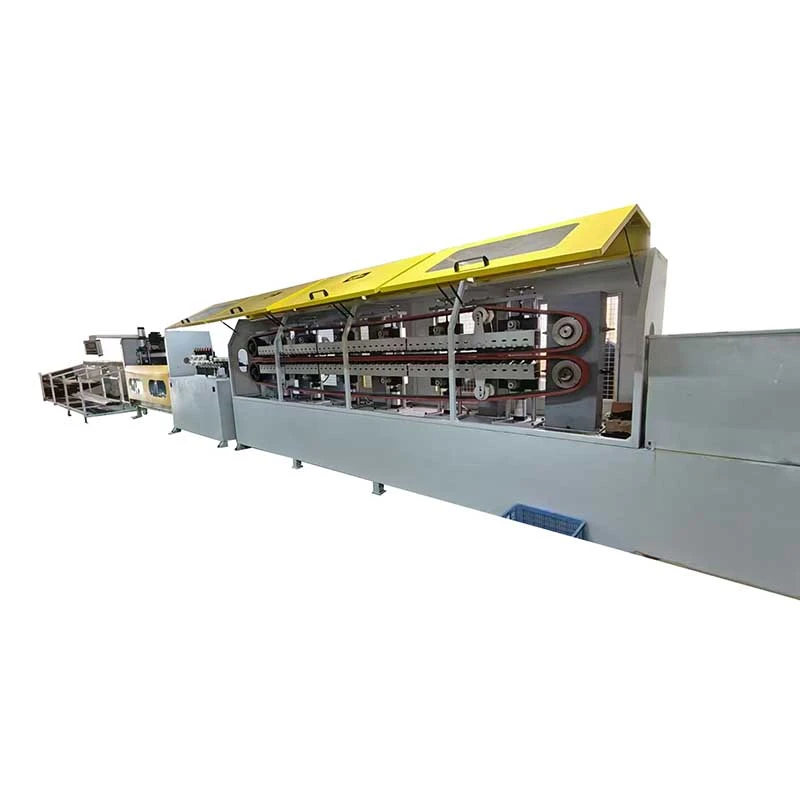
I sistemi in linea opzionali includono puntatura (riduzione della testa), raddrizzamento e cesoiatura tagliata a misura, creando una linea di produzione completa dal materiale grezzo alle sezioni finite in un unico passaggio.
7. Versatilità dei materiali
Lavora acciaio al carbonio (basso/medio/alto tenore di carbonio, lega, HSLA), acciaio inossidabile, alluminio, rame, ottone, titanio, leghe di nichel e metalli speciali. Forza di trafilatura e velocità regolabili per adattarsi alle caratteristiche di deformazione specifiche del materiale.
8. Controllo PLC con registrazione dei dati di processo
Il controller logico programmabile con HMI consente la programmazione precisa dei parametri e il monitoraggio in tempo reale. La registrazione dei dati supporta la tracciabilità della qualità e l'ottimizzazione dei processi, essenziali per le operazioni certificate ISO9001.
La selezione del modello corretto richiede l'adeguamento della capacità della macchina alle vostre specifiche esigenze di produzione. I parametri di selezione chiave includono: forza di trafilatura (determinata dalla riduzione dell'area della sezione trasversale e dalla resistenza allo snervamento del materiale), dimensione massima della sezione (determinata dalle dimensioni della cavità dello stampo e dall'apertura del carrello), lunghezza della corsa (determinata dalla lunghezza del prodotto finito) e velocità di trafilatura (influisce sulla velocità di produzione e sulla qualità della finitura superficiale). Per le sezioni irregolari, il requisito di forza di disegno effettiva è generalmente più elevato rispetto a quello per le sezioni rotonde di area equivalente a causa del lavoro di deformazione aggiuntivo richiesto per rimodellare gli angoli e mantenere la geometria.
Le nostre macchine idrauliche irregolari per trafilatura a freddo vanno da 50KN a 20000KN, con corsa fino a 25 me velocità fino a 30 m/min. Tutte le specifiche sono personalizzabili. Per le dimensioni della sezione, fare riferimento al diametro massimo del cerchio circoscritto, il cerchio più piccolo che racchiude la sezione irregolare.
| Parametro modello/tecnologia | FR-2T | FR-5T | FR-10T | FR-15T | FR-20T | FR-30T | FR-50T | FR-70T |
| Massimo. Forza di disegno (KN) | 20 | 50 | 100 | 150 | 200 | 300 | 500 | 700 |
| Velocità dell'illustrazione (m/min) | 0~10 | 3~10 | 3~10 | 3~10 | 3~10 | 3~10 | 2~10 | 10~16 |
| Lunghezza effettiva del tubo finito (m) | 6 | 5 | 5 | 9 | 5 | 5 | 7 | 9 |
| Intervallo disegnato del diametro esterno del tubo finito (mm) | φ5max | φ25max | φ50max | φ60max | φ70max | φ30~φ80 | φ30~φ100 | φ30~φ100 |
| Massimo. Spessore trafilato del tubo finito (mm) | 1,5 mm | 2 mm | 3 mm | 4 mm | 5 mm | 6 mm | 8 mm | 10 mm |
| Cilindro principale dell'olio (mm) | φ63*φ35 | φ80*φ45 | φ125*φ70mm*3200mm | φ125*φ70 | φ150 | φ180*φ90*3000 | φ200*φ100 | φ280*φ150*9000 |
| Numero di stazioni sistemiche | 1 | 1 | 1 | 1 | 1 | 1 | 1 | 2 |
| Pressione di esercizio del sistema (Mpa) | 21 | 21 | 21 | 21 | 21 | 26 | 26 | 26 |
| Massimo. Pressione del sistema (Mpa) | 26.0 | 26.0 | 26.0 | 26.0 | 26.0 | 31.5 | 31.5 | 31.5 |
| Pompa dell'olio principale (pompa a stantuffo variabile manuale) | 40 | 40 | 40 | 50 | 50 | 50 | 50 | 50 |
| Motore principale (chilowatt) | 3.7 | 7.5 | 22 | 30 | 45 | 75 | 75 | 132*2 |
| Dimensioni esterne (L×A×L)(m) | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,1*1,2*20 | 1,2*1,3*25 | 1,3*1,4*25 |
| Peso(t) | 2 | 3 | 5 | 8 | 10 | 15 | 20 | 30 |
Specifiche personalizzate disponibili su richiesta. La dimensione della sezione si riferisce al diametro massimo del cerchio circoscritto.
- Componenti del telaio, roll-bar, parti delle sospensioni: Sezioni quadrate e rettangolari con raggi angolari stretti per l'integrità strutturale
- Piantoni dello sterzo, alberi di trasmissione: Profili esagonali e scanalati che richiedono un controllo dimensionale preciso
- Tubi di raffreddamento della batteria: Sezioni ovali e rettangolari a parete sottile con spessore uniforme per la gestione termica
Caso: Un fornitore automobilistico di livello 1 ha sostituito i tubi rettangolari laminati a caldo con sezioni trafilate a freddo su un componente di sospensione. Tolleranza dimensionale migliorata, eliminando un'operazione di fresatura secondaria. Costo di produzione ridotto.
- Binari di guida, componenti di trasportatori: Barre quadre e rettangolari di precisione per sistemi di movimentazione lineare
- Telai macchina, lineari idraulici: Sezioni rettangolari e personalizzate a parete pesante per applicazioni portanti
- Componenti telescopici: Sezioni quadrate e rettangolari annidate con gioco controllato
Caso: Un produttore di cilindri idraulici ricava tubi quadrati da 80×80 mm da tondi con diametro esterno di 89 mm per i corpi dei cilindri. La finitura superficiale elimina la levigatura, risparmiando 15 minuti di lavorazione per cilindro.
- Telai per rimorchi, sistemi di scaffalature: Sezioni rettangolari e canalizzate ad alta resistenza
- Elementi strutturali dell'aeromobile: Sezioni irregolari di titanio e acciai legati con severi requisiti dimensionali e di proprietà meccaniche
- Componenti del container di carico: Sezioni quadrate e rettangolari unificate
- Mobili in stile industriale: Sezioni geometriche precise che richiedono qualità estetica della superficie
- Espositori per uffici e negozi: Profili decorativi con sezioni trasversali personalizzate
- Tubi dello scambiatore di calore: Tubi ovali e appiattiti per una maggiore superficie di trasferimento del calore
- Componenti delle turbine eoliche: Sezioni strutturali con elevati rapporti resistenza/peso
FangRong è stata fondata nel 1998 e da 26 anni è specializzata in attrezzature per trafilatura a freddo. L'azienda è nata da una partnership di joint venture con un produttore taiwanese con oltre 30 anni di esperienza nel settore delle macchine per trafilatura a freddo, passando a una gestione interamente controllata nel 2013. Questo lignaggio ingegneristico significa che le nostre macchine incorporano decenni di conoscenza del processo di trafilatura a freddo: non solo progettazione meccanica, ma la comprensione metallurgica di come i diversi materiali si comportano sotto deformazione.
Due stabilimenti: Dongguan Fangrong Metallurgical Equipment Co., Ltd. e Yangjiang Fangrong Machinery Co., Ltd. Capacità di produzione annuale: oltre 650 macchine. Fatturato medio annuo: 45 milioni di RMB. Le operazioni a doppia struttura consentono la produzione parallela e una consegna più rapida.
Esportato in oltre 70 paesi. Oltre 10.000 clienti: oltre 5.000 acciaierie, oltre 2.100 trasformatori di acciaio inossidabile, oltre 1.800 produttori di rame, oltre 700 produttori di alluminio, oltre 500 clienti di titanio e leghe speciali. Questa scala fornisce un feedback tecnico che nessun produttore su piccola scala può eguagliare.
Ogni macchina per trafilatura a freddo idraulica irregolare viene sottoposta a test a pieno carico prima della spedizione: funzionamento a vuoto per 30 minuti, quindi caricamento progressivo alla capacità nominale. Verifica dimensionale a ±0,02 mm. Monitoraggio della temperatura dell'olio: non deve superare i 60 ℃ a pieno carico. Sistema idraulico testato a pressione per un funzionamento senza perdite.
Servizi di installazione, messa in servizio, formazione degli operatori, manutenzione e riparazione. Rete globale di partner di assistenza per supporto locale e pezzi di ricambio.
Attrezzatura metallurgica Co., Ltd. di Dongguan Fangrong--Sede centrale e base di produzione primaria nella città di Dalang, città di Dongguan. È specializzato in macchine per trafilatura a freddo, raddrizzatrici e apparecchiature per rullatura di filetti.
Yangjiang Fangrong Machinery Co., Ltd.-- Struttura secondaria nel distretto di Yangdong, città di Yangjiang, che espande la capacità produttiva e consente consegne più rapide.
1. Ordine e ingegneria-- Ogni macchina è progettata in base ai requisiti di sezione, ai materiali e agli obiettivi di produzione specifici del cliente.
2. Approvvigionamento e ispezione dei materiali-- Tutte le materie prime da fornitori qualificati con ispezione in entrata.
3. Lavorazione di precisione-- Componenti critici: cilindro principale, carrello di traino, portastampi, telaio precompresso, guide. Rettilineità del binario di guida ≤0,5 mm su tutta la lunghezza.
4. Assemblaggio del sistema idraulico-- Centraline di potenza, blocchi integrati con valvole a cartuccia, sistemi di controllo assemblati e testati.
5. Sottogruppo-- Meccanismo di alimentazione, sistema di bloccaggio, unità di raddrizzatura e taglio opzionali.
6. Assemblea finale-- Sistemi meccanici, idraulici ed elettrici integrati.
7. Integrazione PLC e controllo-- Programmazione e installazione dell'interfaccia HMI.
8. Test a pieno carico-- Ogni macchina: funzionamento al minimo 30 minuti, caricamento progressivo alla capacità nominale, verifica dimensionale, monitoraggio della temperatura dell'olio (≤60℃).
9. Ispezione di qualità-- Verifica della conformità ISO9001:2015.
10. Imballaggio e spedizione-- Imballaggio sicuro per spedizioni internazionali con documentazione di esportazione.
Sistema di gestione della qualità ISO9001:2015-- Certificato n.: UQ231211R1. Copre la progettazione, l'approvvigionamento, la produzione e il servizio post-vendita.
Certificazione CE-- Conforme alla Direttiva Macchine Europea 2006/42/CE. Include comandi a due mani, barriere fotoelettriche di sicurezza, protezioni interbloccate.
Certificazione SGS-- Verifica indipendente della qualità del prodotto e dei processi produttivi.
Brevetti nazionali-- 32 brevetti di invenzione + oltre 100 brevetti di modelli di utilità che proteggono le tecnologie proprietarie nei sistemi idraulici, nella progettazione degli stampi, nel controllo dell'automazione e nella struttura della macchina. Rappresentante: 2013207829011, 2008300532117, ZL2015 2 0842922.7.
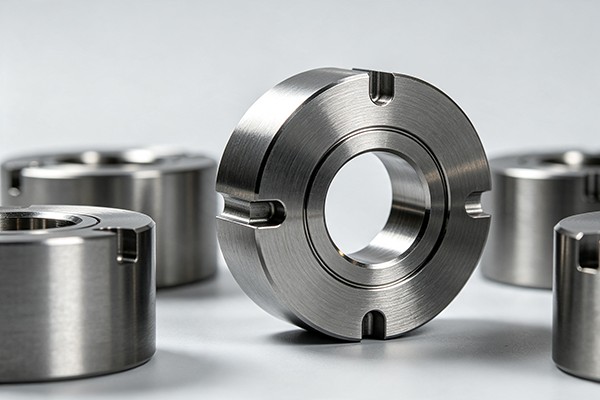
Profili quadrati, rettangolari, esagonali, ottagonali, ovali, ellittici, a canale, ad angolo, a sezione a T e asimmetrici personalizzati. Il cambio matrice consente un rapido passaggio da un profilo all'altro. Per le sezioni di tubi, i mandrini interni controllano la distribuzione dello spessore delle pareti.
La trafilatura a freddo raggiunge tolleranze fino a ±0,05 mm su dimensioni critiche. Gli angoli acuti vengono mantenuti: le sezioni formate a caldo non possono eguagliare questa precisione.
Acciaio al carbonio (basso/medio/alto tenore di carbonio, leghe, HSLA), acciaio inossidabile, alluminio, rame, ottone, titanio, leghe di nichel e metalli speciali.
| Aspetto | Trafilatura a freddo | Laminazione a caldo |
| Tolleranza dimensionale | ±0,05 mm | ±0,5 mm |
| Finitura superficiale | Senza scala | Incrostazioni presenti, necessita pulizia |
| Geometria degli angoli | Nitido, definito | Arrotondato |
| Proprietà meccaniche | Migliorato tramite incrudimento | Come laminato, resistenza inferiore |
| Decarburazione | Rimosso mediante taglio superficiale | Presente, deve essere lavorato |
Forza richiesta = riduzione dell'area della sezione trasversale × carico di snervamento del materiale × fattore di deformazione (1,2--1,5 per sezioni irregolari). Forniamo calcoli della forza libera con le specifiche del materiale e le dimensioni target. Per le sezioni irregolari il fattore di deformazione è maggiore che per i tondi a causa delle lavorazioni di formatura degli angoli.
Tipicamente riduzione dell'area del 15--30% per passaggio per sezioni irregolari. Per riduzioni maggiori potrebbero essere necessari più passaggi con ricottura intermedia. Raccomandiamo prove di processo con il materiale specifico e la geometria della sezione.
SÌ. L'estremità del pezzo deve essere ridotta di diametro per passare attraverso la matrice. FangRong offre macchine di puntamento (riduzione della testa) integrate come parte della linea di produzione.
Macchine per trafilatura a freddo idrauliche irregolari standard: 30--60 giorni. Macchine progettate su misura: 90-120 giorni a seconda delle specifiche. Le operazioni a doppia fabbrica consentono la produzione parallela per più ordini.
Potenza 380 V, 50-60 Hz. È necessaria una fondazione in cemento: il design del telaio precompresso significa che la fondazione supporta solo il peso della macchina, non le forze di trazione (le forze sono contenute all'interno della struttura del telaio chiuso). Spazio minimo sul pavimento: dipende dalla lunghezza della corsa. Forniamo i disegni di fondazione con il preventivo.
SÌ. Il nostro team di ingegneri fornisce consigli sulla progettazione degli stampi, pianificazione della sequenza di passaggi, selezione della lubrificazione e supporto per le prove durante la messa in servizio. Con oltre 10.000 clienti in oltre 70 paesi, abbiamo incontrato e risolto praticamente ogni sfida relativa al disegno di sezioni irregolari.
Macchina, centralina idraulica, sistema di controllo PLC con HMI, portastampi standard, un set di strumenti di avvio, supervisione dell'installazione, messa in servizio e formazione degli operatori. Le matrici per i vostri profili specifici vengono quotate separatamente in base alla geometria e al materiale.
Standard: acconto del 30%, 70% prima della spedizione.
12 mesi dalla messa in servizio.
Oltre 10.000 clienti in oltre 70 paesi. Su richiesta possiamo fornire referenze specifiche del settore.
Inviare: tipo e qualità del materiale, dimensioni della sezione iniziale, disegno della sezione finita target, volume di produzione target (pezzi/giorno o tonnellate/giorno) e lunghezza finita massima. Risponderemo con il calcolo della forza, la raccomandazione del modello, i prezzi e il programma di consegna.
Indirizzo
NO.163, Shatong Road, Shabu 2a zona industriale, città di Dalang, città di Dongguan, Guangdong, Cina
tel