Prodotti
Prodotti

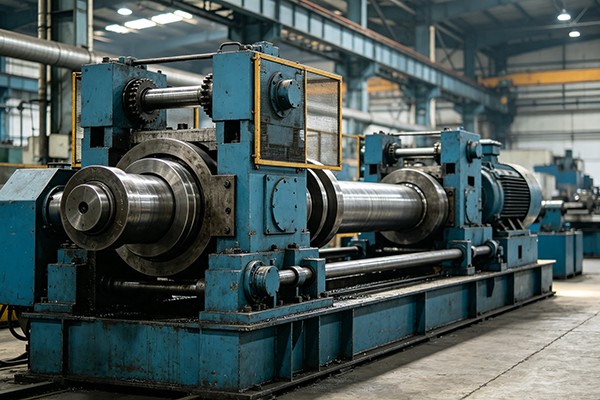
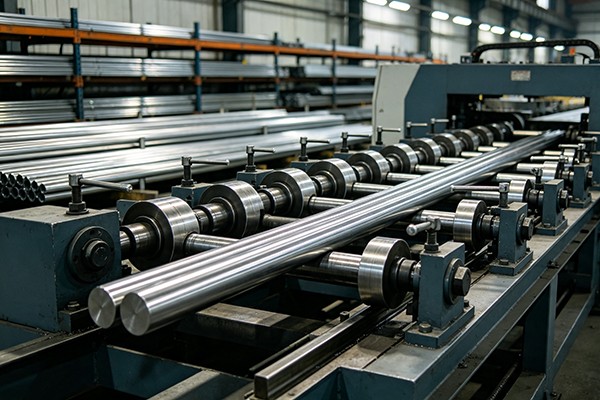
Offriamo una gamma completa di apparecchiature di precisione per la lavorazione dei metalli, tra cui macchine per raddrizzatura, trafilatura a freddo, appuntitura, smussatura, taglio, rullatrici e filiere, su misura per tubi, barre e materiali metallici in diversi settori.

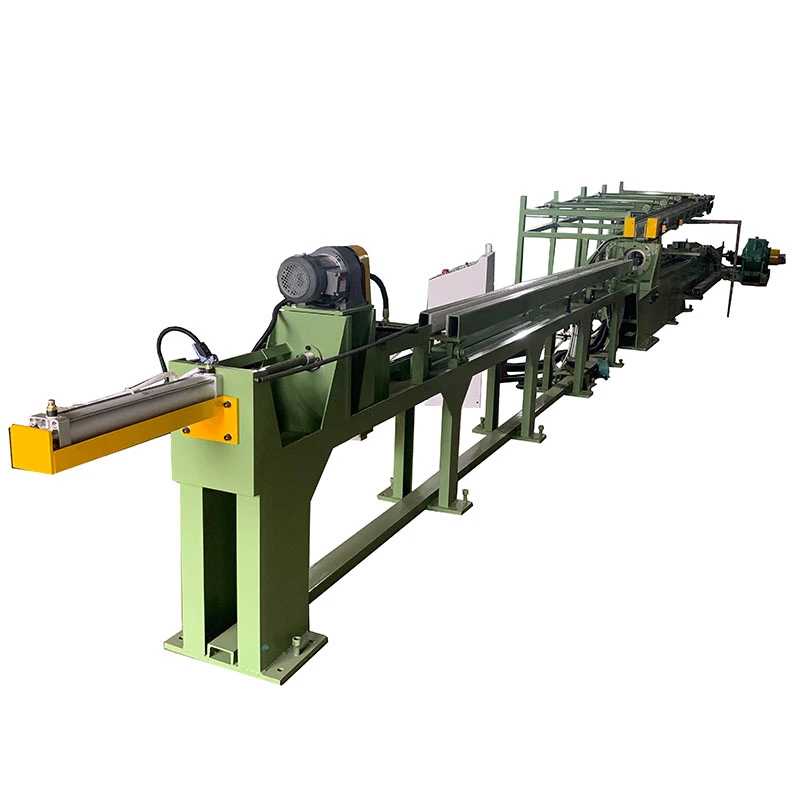
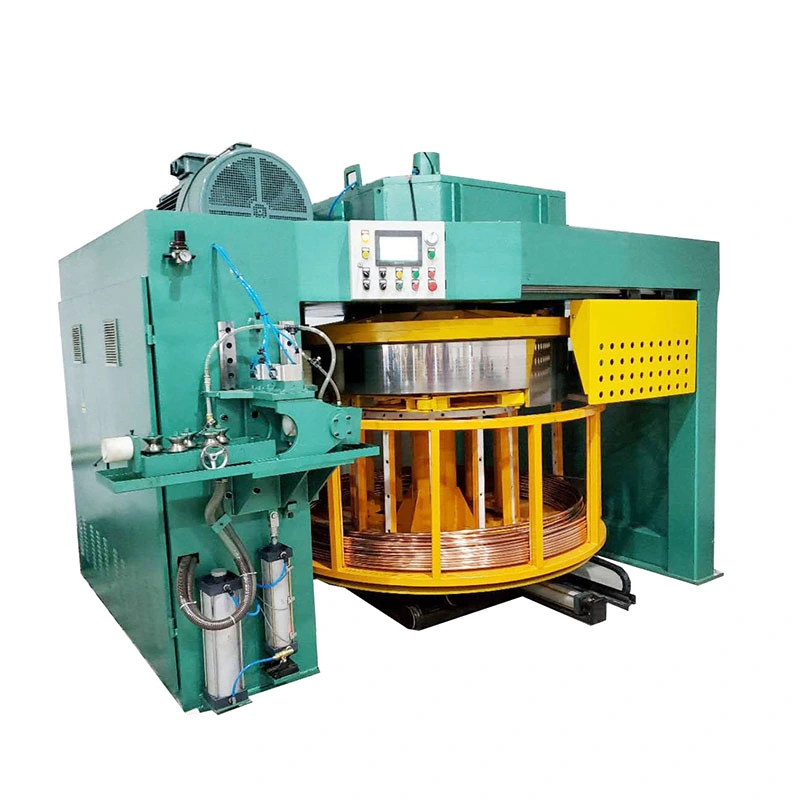
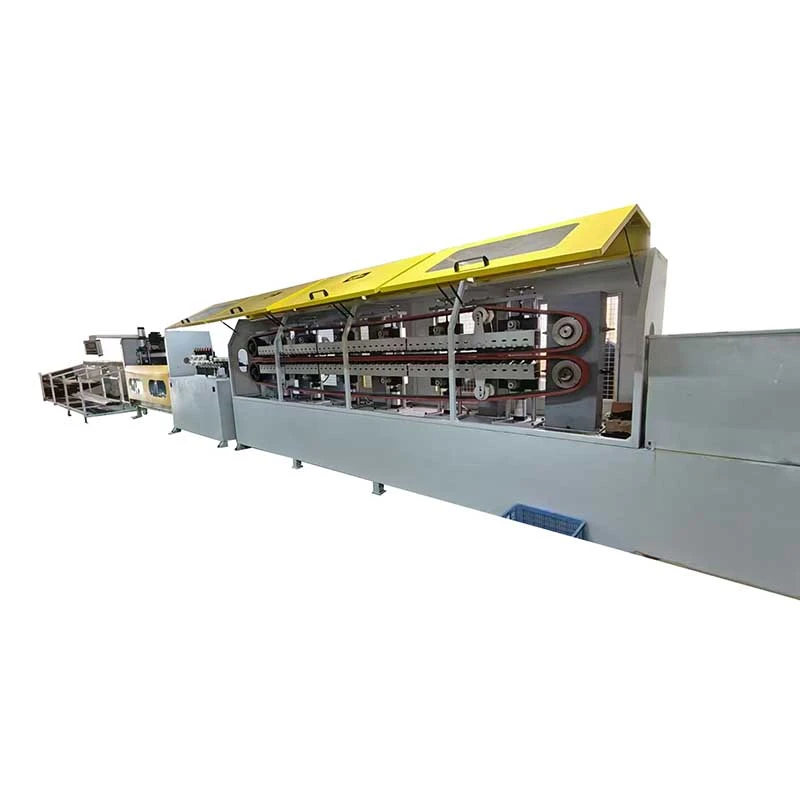
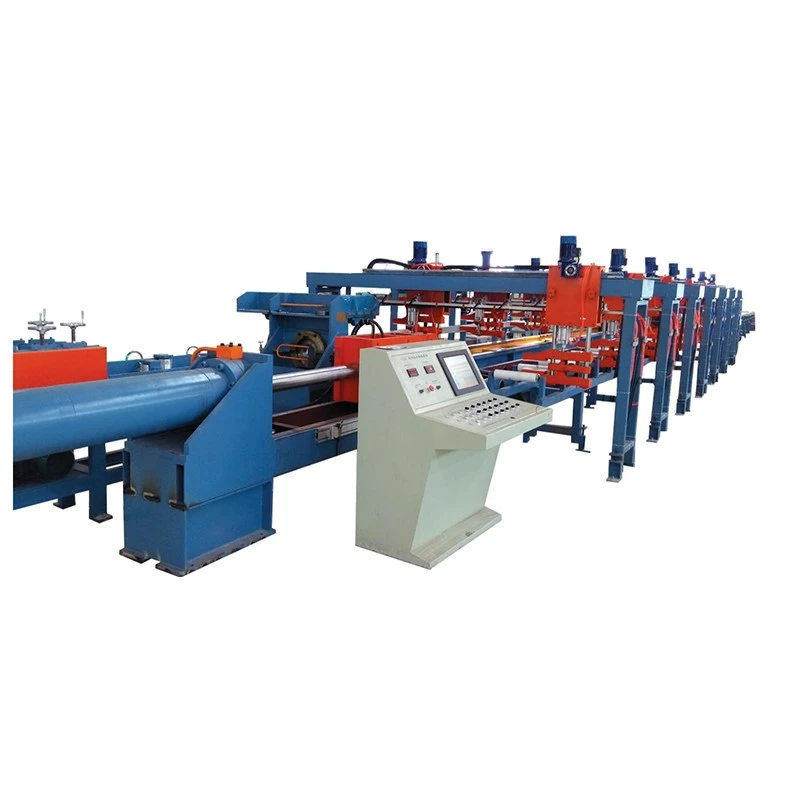
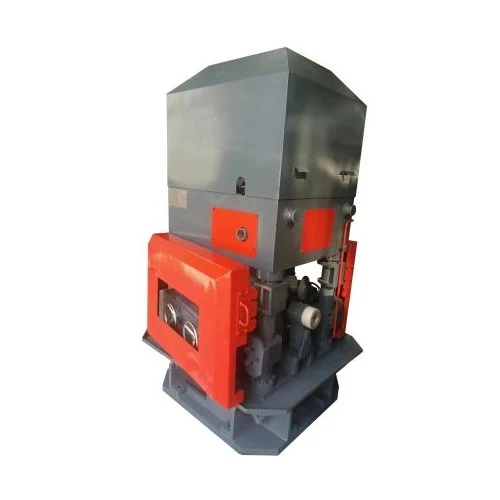
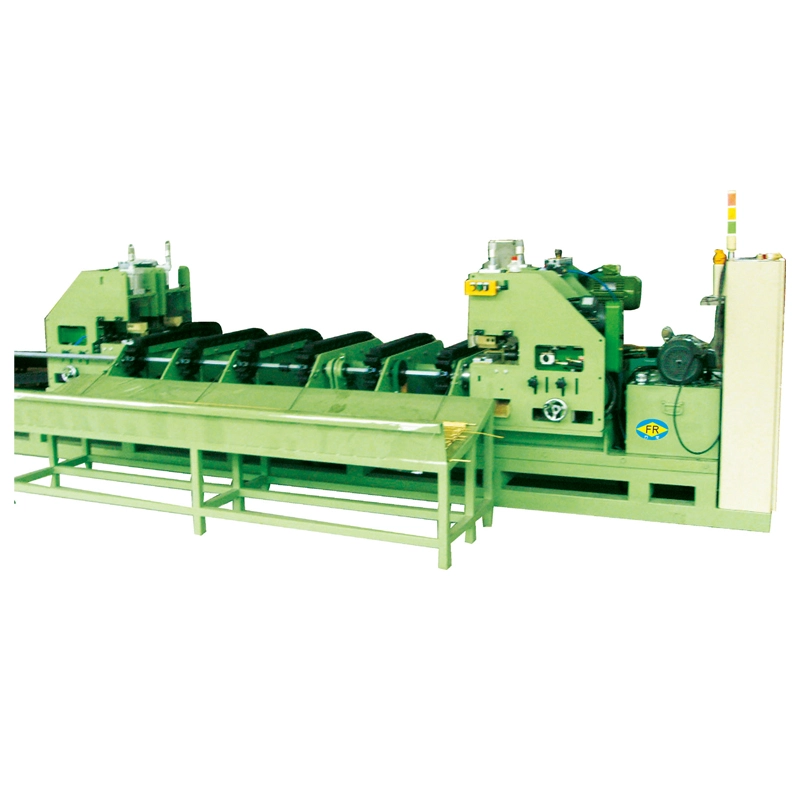
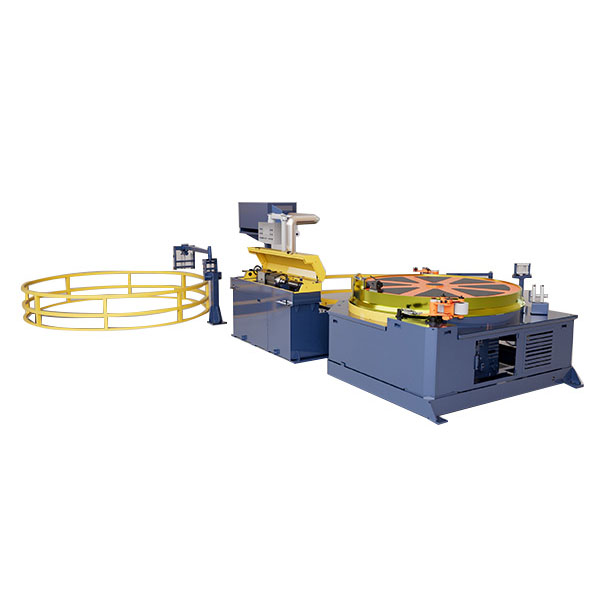
Raddrizzatrice verticale a due rulli in lega di titanio
  • Raddrizzatrice verticale a due rulli in lega di titanioRaddrizzatrice verticale a due rulli in lega di titanio
  • Raddrizzatrice verticale a due rulli in lega di titanioRaddrizzatrice verticale a due rulli in lega di titanio
  • Raddrizzatrice verticale a due rulli in lega di titanioRaddrizzatrice verticale a due rulli in lega di titanio
  • Raddrizzatrice verticale a due rulli in lega di titanioRaddrizzatrice verticale a due rulli in lega di titanio

Raddrizzatrice verticale a due rulli in lega di titanio

La raddrizzatrice verticale a due rulli in lega di titanio viene utilizzata per raddrizzare barre e tubi in titanio e leghe di titanio dopo la laminazione a caldo, trafilatura a freddo o altri processi di formatura. Due rulli iperbolici verticali applicano flessioni ripetute per correggere flessione, torsione e ovalizzazione minore mantenendo il profilo. È adatto per applicazioni di lavorazione di metalli aerospaziali, medici, chimici, offshore e non ferrosi.
Valutazione: 5.0
(Conteggio valutazioni: 1)

La raddrizzatrice verticale a due rulli in lega di titanio è progettata per la raddrizzatura continua di barre, aste e tubi in titanio e leghe di titanio. La sua disposizione verticale a due rulli applica una flessione controllata da più punti di contatto mentre il materiale passa attraverso i rulli, correggendo la flessione longitudinale e migliorando la consistenza dimensionale.

Le leghe di titanio sono ampiamente utilizzate laddove il rapporto resistenza/peso, la resistenza alla corrosione e le prestazioni del materiale sono fondamentali. Tuttavia, il loro elevato valore materiale rende costosi anche i danni superficiali e le deviazioni dimensionali. Il processo di raddrizzatura deve quindi controllare la pressione dei rulli, la geometria del contatto, le condizioni di alimentazione e la deformazione del materiale anziché semplicemente applicare un'elevata forza di raddrizzatura.

Titanium Alloy Vertical Two-Roller Straightening Machine Titanium Alloy Bar and Tube Straightening Machine Titanium Alloy Two-Roller Straightening Equipment Titanium Bar Straightening Machine Rollers

Come il sistema a due rulli raddrizza il titanio

La macchina utilizza due rulli raddrizzatori iperbolici azionati attivamente posizionati verticalmente. Quando la barra o il tubo di titanio entra nella zona di lavoro, i rulli ruotano e fanno avanzare il materiale applicando una pressione radiale controllata.

Il materiale è sottoposto a ripetute flessioni e recupero elastico mentre attraversa la zona di contatto del rullo. La corretta pressione dei rulli e l'angolo di incrocio consentono di ridurre progressivamente la piega originaria invece di forzare l'intera deformazione in un'unica passata.

Per i prodotti in lega di titanio, la regolazione dei rulli è particolarmente importante poiché un'eccessiva pressione localizzata può lasciare segni sulla superficie o influenzare la geometria della sezione trasversale. La posizione di lavoro viene selezionata in base al diametro del materiale, allo spessore della parete, alla resistenza del materiale, alla rettilineità iniziale e alle condizioni finali richieste.

Per le applicazioni sui tubi, il processo deve considerare anche lo spessore delle pareti e la resistenza all'ovalizzazione. I parametri di raddrizzatura quindi non possono essere selezionati solo dal diametro esterno.

Dove la stiratura al titanio richiede maggiore controllo

Piegatura residua dopo la trafilatura o la laminazione
Le barre e i tubi in titanio possono mantenere la flessione longitudinale dopo la laminazione, la trafilatura, il trattamento termico, il taglio o la manipolazione. La deformazione controllata dei rulli avvicina il materiale alla rettilineità specificata prima della lavorazione o dell'assemblaggio.

Rotondità e stabilità della sezione
La forza di raddrizzamento può influenzare la sezione trasversale, soprattutto durante la lavorazione di tubi a parete sottile o prodotti con diametro di precisione. La geometria e la pressione del rullo devono quindi essere adattate alla sezione del materiale anziché regolate solo per la correzione della flessione.

Protezione della superficie
I prodotti in titanio vengono spesso utilizzati in applicazioni in cui le condizioni della superficie influiscono sulla lavorazione successiva, sulle prestazioni a fatica, sul comportamento alla corrosione o sull'aspetto finale. Il materiale appropriato del rullo, la finitura superficiale, l'allineamento e la regolazione del processo aiutano a ridurre inutili danni ai contatti.

Ritorno elastico
Le leghe di titanio possono mostrare un recupero elastico significativo. La macchina deve compensare il ritorno elastico attraverso una flessione eccessiva controllata e una correzione ripetuta anziché fare affidamento su un'unica impostazione di pressione fissa.

Lavorazione di materiali di alto valore
Quando la materia prima stessa è costosa, condizioni di raddrizzatura instabili possono aumentare i costi di scarto e rilavorazione. I parametri di processo dovrebbero essere stabiliti in base al grado effettivo della lega, alle dimensioni, al livello di deformazione e alla tolleranza della finitura.

Cosa rende questa macchina adatta alle leghe di titanio

Disposizione verticale a due rulli
La disposizione verticale fornisce una configurazione di lavoro compatta consentendo ai due rulli di applicare una pressione controllata al materiale da lati opposti.

Posizione del rullo regolabile
La spaziatura, l'inclinazione e la pressione di esercizio dei rulli possono essere regolate in base al diametro del materiale e alle condizioni di deformazione. Ciò è importante quando la stessa linea di produzione gestisce diverse dimensioni di leghe di titanio.

Geometria dei contatti controllata
Il profilo iperbolico del rullo determina il modo in cui il materiale entra in contatto con la superficie di lavoro. La corretta geometria dei rulli aiuta a distribuire il carico lungo il materiale e riduce l'eccessiva deformazione localizzata.

Adatto per barre e tubi
L'apparecchiatura può essere configurata per barre, aste e tubi in titanio massiccio e dimensioni di tubi applicabili. La lavorazione dei tubi richiede un'ulteriore considerazione dello spessore delle pareti, dell'ovalità e delle condizioni del supporto interno.

Stiratura orientata alla precisione
La raddrizzatrice verticale a due rulli in lega di titanio è destinata alle operazioni di finitura in cui la rettilineità e la consistenza dimensionale sono più importanti della semplice rimozione della piegatura visibile.

Parametri di produzione regolabili
La velocità di lavoro e le impostazioni dei rulli possono essere regolate in base alle diverse condizioni del materiale e ai requisiti di produzione. L'impostazione corretta dovrebbe essere stabilita attraverso test sui materiali anziché utilizzando un parametro universale.

Configurazione intercambiabile
A seconda della gamma di produzione, è possibile selezionare diverse specifiche dei rulli e configurazioni di lavoro per coprire diverse gamme di diametri e condizioni dei materiali.

Specifiche tecniche

La serie FR copre diverse gamme di diametri per barre in lega di titanio e altri prodotti lunghi applicabili. La selezione del modello dipende dal diametro del materiale, dalla resistenza alla trazione, dalle condizioni della superficie, dalla rettilineità iniziale, dalla tolleranza finale richiesta e dalla capacità di produzione.

Modello FR-20 FR-40 FR-60 FR-80 FR-100 FR-130 FR-160
Diametro barra piena/mm φ5-φ20 φ10-φ40 φ15-φ60 φ20-φ80 φ25-φ100 φ35-φ130 φ40-φ160
Lunghezza Materia Prima / mm ≥2000 ≥2000 ≥2000 ≥2000 ≥2000 ≥2000 ≥2000
Resistenza alla trazione/MPa ≤1000 ≤1000 ≤1000 ≤1000 ≤1000 ≤1300 ≤1300
Durezza superficiale ≤HB380 (≤HRC42) ≤HB380 (≤HRC42) ≤HB380 (≤HRC42) ≤HB380 (≤HRC42) ≤HB380 (≤HRC42) ≤HB380 (≤HRC42) ≤HB380 (≤HRC42)
Rettilineità della materia prima / mm/m ≤3 ≤3 ≤3 ≤3 ≤3 ≤3 ≤3
Tolleranza sul diametro ≤IT10 ≤IT10 ≤IT10 ≤IT10 ≤IT10 ≤IT10 ≤IT10
Rotondità ≤50% del dia tol ≤50% del dia tol ≤50% del dia tol ≤50% del dia tol d≤50, ≤50% del diatol; 5080, ≤70% del dia tol d≤50, ≤50% del diatol; 5080, ≤70% del dia tol d≤50, ≤50% del diatol; 5080, ≤70% del dia tol
Rugosità superficiale della materia prima / Ra ≤3,2~6,3μm ≤3,2~6,3μm ≤3,2~6,3μm ≤3,2~6,3μm ≤3,2~6,3μm ≤3,2~6,3μm ≤3,2~6,3μm
Rettilineità del materiale finito / mm/m ≤0,3 ≤0,3 ≤0,3 ≤0,3 ≤0,3 Materiale sbucciato ≤0,3 Materiale sbucciato ≤0,3
Tolleranza sul diametro finito ≤IT8 ≤IT8 ≤IT8 ≤IT8 ≤IT8 ≤IT8 ≤IT8
Rugosità superficiale finita/Ra ≤0,8μm ≤0,8μm ≤0,8μm ≤0,8μm ≤0,8μm Materiale pelato: ≤0,8 μm; materiale pelle nera: migliorato. Materiale pelato: ≤0,8 μm; materiale pelle nera: migliorato.
Diametro Rullo/mm φ180 φ200 φ260 φ430 φ570 φ460 φ460
Velocità di lavoro/m/min 2~30 2~10 3~15 3~15 3~15 3~15 3~15
Potenza motore principale/kW 7,5×2 30×2 45×2 55×2 75×2 110×2 110×2
Potenza motore di sollevamento / kW 0.75 1.1 1.5 1.5 4 5.5 5.5
Dimensioni macchina principale/m (riferimento) 4,7×1,7×1,8 5,7×2,0×2,2 6,6×2,3×2,6 6,6×2,3×2,6 8,1×3,1×3,6 11×5,4×4,3 11×5,4×4,3
Peso macchina principale/T (riferimento) 2.5 5.8 10.9 16 26.2 42 42
Capacità installata totale/kW (riferimento) 18 62 110 120 170 240 300

Le specifiche sopra riportate sono valori di riferimento per la serie FR. La selezione finale della macchina e i parametri di processo dipendono dal tipo di lega di titanio, dalle dimensioni della barra o del tubo, dallo spessore della parete, dalla deformazione iniziale, dalle condizioni della superficie, dalla rettilineità richiesta, dalla tolleranza dimensionale e dalla capacità di produzione. Per i prodotti in titanio con tolleranze strette, si consiglia di fornire un disegno del materiale e un campione prima di finalizzare la configurazione.

Dove viene utilizzata la stiratura in lega di titanio

Componenti aerospaziali
Barre e tubi in titanio vengono utilizzati in componenti strutturali, elementi di fissaggio, parti relative al motore e altre applicazioni aerospaziali. La raddrizzatura è comunemente necessaria prima della lavorazione, del taglio o dell'assemblaggio laddove l'allineamento del materiale influisce sulla lavorazione successiva.

Prodotti medici in titanio
Il titanio e le leghe di titanio utilizzati per impianti, componenti chirurgici e apparecchiature mediche possono richiedere rettilineità e condizioni superficiali controllate prima di un'ulteriore lavorazione di precisione. I requisiti finali dipendono dalle specifiche del materiale e del prodotto medico applicabili.

Attrezzature chimiche e marine
La resistenza alla corrosione del titanio lo rende adatto per scambiatori di calore selezionati, apparecchiature chimiche, sistemi di acqua di mare e applicazioni marine. La raddrizzatura aiuta a preparare tubi e barre per la fabbricazione e la lavorazione.

Macchinari e attrezzature di precisione
Utilizzato per barre e tubi in lega di titanio che richiedono una geometria controllata prima di tornitura, rettifica, foratura, taglio o assemblaggio.

Finitura di metalli non ferrosi
La stessa piattaforma della macchina può essere configurata per barre tonde e tubi applicabili in acciaio inossidabile, acciaio legato, leghe di rame e altri materiali quando la loro resistenza e le condizioni dimensionali rientrano nell'intervallo di lavoro della macchina.

Lavorazione dei metalli di alto valore
Adatto per linee di finitura dove il recupero del materiale, la consistenza dimensionale e il controllo del contatto superficiale sono importanti perché la materia prima ha un costo di lavorazione relativamente elevato.

Perché FangRong

FangRong Titanium Alloy Straightening Machine Manufacturer

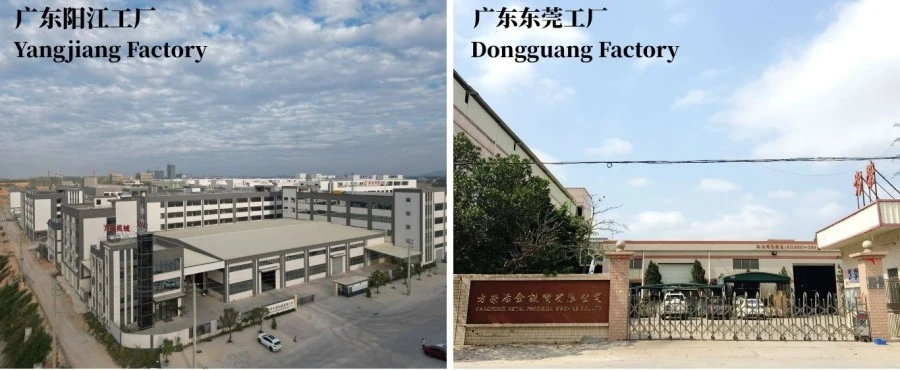
FangRong produce macchine raddrizzatrici, attrezzature per trafilatura a freddo e relativi macchinari metallurgici dal 1998. L'azienda gestisce impianti di produzione a Dongguan e Yangjiang, in Cina, e fornisce attrezzature per la lavorazione di barre, tubi e profili.

L'azienda ha fornito apparecchiature a oltre 10.000 clienti in oltre 60 paesi e regioni. Per le applicazioni in lega di titanio, la configurazione della macchina si basa sulle specifiche effettive del materiale e sui requisiti del prodotto finito piuttosto che sul solo diametro.

FangRong Straightening Machine Manufacturing Facility

Impianti di produzione
Dongguan Fangrong Metallurgical Equipment Co., Ltd. ha sede nella città di Dalang, Dongguan City, e si concentra sulla produzione di apparecchiature metallurgiche. Yangjiang Fangrong Machinery Co., Ltd. nel distretto di Yangdong, città di Yangjiang supporta ulteriore capacità produttiva.

Officina e Controllo Qualità

FangRong Straightening Machine Production and Testing

Per le raddrizzatrici personalizzate, il processo di produzione inizia con la revisione dei materiali e delle applicazioni, seguita dalla progettazione meccanica, dalla lavorazione dei componenti, dalla produzione dei rulli, dall'assemblaggio, dall'allineamento e dal collaudo della macchina.

La geometria e l'allineamento dei rulli vengono controllati prima della consegna poiché influiscono direttamente sul contatto con il materiale e sul comportamento di raddrizzamento. I test della macchina riguardano le condizioni di funzionamento, la regolazione dei rulli, i controlli elettrici e le prestazioni di raddrizzatura in base ai requisiti tecnici concordati.

FangRong fornisce guida all'installazione, formazione per gli operatori, supporto tecnico e una garanzia standard di 12 mesi.

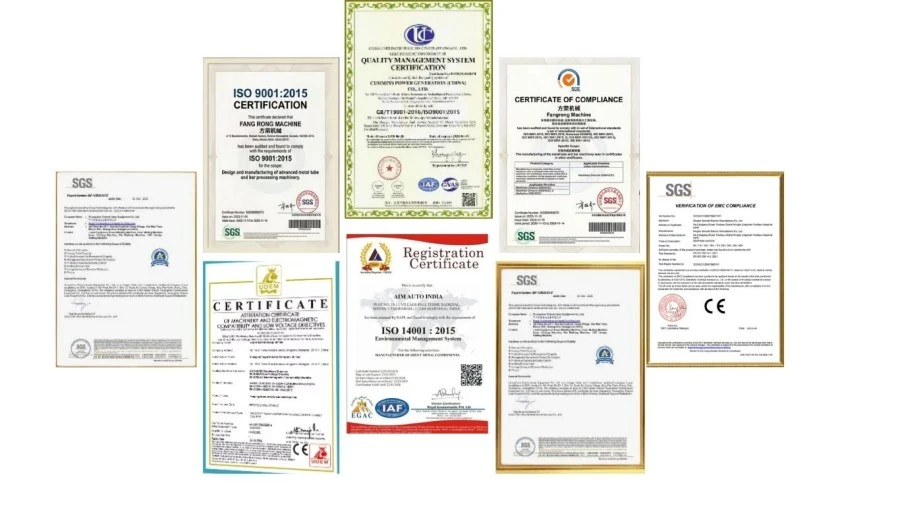
Certificazioni e Brevetti

FangRong ISO9001 CE and Patent Certifications

ISO9001:2015— Certificazione del sistema di gestione della qualità, Certificato n. UQ231211R1.

Marchio CE— Requisiti di conformità applicabili per la configurazione della macchina pertinente.

Ispezione SGS— È possibile organizzare un'ispezione indipendente in base ai requisiti del progetto.

Brevetti— FangRong detiene brevetti per invenzioni e modelli di utilità relativi alle tecnologie di raddrizzatura e attrezzature metallurgiche, tra cui 2013207829011, 2008300532117 e ZL2015 2 0842922.7.

Imballaggio e spedizione

Titanium Alloy Straightening Machine Packaging and Shipping

Dopo il collaudo e l'ispezione finale, la macchina viene preparata per il trasporto in base alle sue dimensioni, peso e metodo di spedizione. La macchina principale, i componenti elettrici, i rulli, gli utensili e le parti ausiliarie sono protetti e imballati in base alle relative esigenze di trasporto.

Domande frequenti

Q1: Quali informazioni devo fornire quando scelgo una macchina per la raddrizzatura verticale a due rulli in lega di titanio?
Fornire il grado della lega di titanio, il diametro della barra o del tubo, lo spessore della parete del tubo, se applicabile, la lunghezza del materiale, la rettilineità iniziale, la resistenza alla trazione, le condizioni della superficie, la rettilineità finale richiesta, la tolleranza dimensionale e la quantità di produzione. Un disegno o un campione del materiale è utile quando la tolleranza è ristretta.

D2: La macchina può raddrizzare sia tubi in lega di titanio che barre piene?
Sì, a condizione che le dimensioni del tubo e le condizioni del materiale rientrino nel campo di lavoro della macchina selezionata. Il raddrizzamento del tubo richiede un'ulteriore considerazione dello spessore della parete e dell'ovalizzazione poiché un'eccessiva pressione del rullo può influire sulla sezione trasversale.

Q3: Come si prevengono i segni dei rulli sui prodotti in lega di titanio?
Le condizioni della superficie del rullo, la geometria del rullo, l'allineamento, la pressione di contatto e la velocità di lavoro influiscono tutti sulla qualità della superficie. Per i prodotti con requisiti di superficie rigorosi, il materiale e la finitura del rullo devono essere selezionati insieme al grado di titanio e alle specifiche della superficie finita. Si consiglia un'elaborazione di prova prima della produzione di massa.

Q4: Una macchina può lavorare diversi diametri di leghe di titanio?
SÌ. Un modello adatto può coprire una gamma di diametri definita, con spaziatura dei rulli e condizioni di lavoro adattate a ciascuna specifica. Se la gamma di diametri è ampia o le forme del prodotto variano in modo significativo, potrebbero essere necessarie configurazioni di rulli o attrezzature diverse.

Q5: Qual è la differenza tra rettilineità e rotondità nel prodotto finito?
La rettilineità descrive quanto l'asse longitudinale o la superficie segue da vicino una linea diritta di riferimento, mentre la rotondità descrive la deviazione della sezione trasversale da un cerchio vero. Una barra diritta non è necessariamente rotonda, quindi entrambi i requisiti dovrebbero essere specificati separatamente quando la precisione dimensionale è importante.

D6: La macchina è in grado di correggere il materiale con una forte flessione iniziale?
Dipende dall'entità e dalla direzione della deformazione, dalla resistenza del materiale, dal diametro e dalla tolleranza finale richiesta. Una deformazione iniziale eccessiva può richiedere una diversa strategia di correzione o un processo di pre-raddrizzamento. Si consiglia di effettuare prove su campioni quando il materiale in entrata supera l'intervallo di rettilineità standard.

Q7: Qual è la velocità di produzione tipica?
La velocità di lavoro di riferimento varia a seconda del modello, da 2–30 m/min su FR-20 e 2–10 m/min su FR-40, mentre i modelli più grandi sono generalmente elencati a 3–15 m/min. La velocità di produzione effettiva deve essere determinata in base alla qualità del materiale, al diametro, alla deformazione, ai requisiti della superficie e alla rettilineità del target.

Q8: FangRong fornisce macchine personalizzate per applicazioni in lega di titanio?
SÌ. La configurazione può essere regolata in base alla gamma di diametri, alla resistenza del materiale, alle dimensioni del tubo, alla capacità di produzione, alla rettilineità della finitura, alla tolleranza dimensionale, ai requisiti di automazione e ad altre condizioni di processo. La configurazione finale viene confermata dopo la revisione tecnica.

Q9: Qual è il tempo di consegna normale?
Le configurazioni standard richiedono generalmente 30–60 giorni dalla conferma tecnica e dell'ordine. Le apparecchiature personalizzate possono richiedere tempi aggiuntivi di progettazione, produzione e test. Il tempo di consegna finale è confermato in base alla configurazione della macchina concordata.

Q10: Quali sono la garanzia e i termini post-vendita?
La garanzia standard della macchina è di 12 mesi. FangRong fornisce guida all'installazione, formazione degli operatori, supporto tecnico remoto e servizio ricambi. La messa in servizio in loco o altri servizi possono essere organizzati in base ai requisiti del progetto.

Q11: Quali informazioni sono necessarie per un preventivo?
Le informazioni più utili sono il grado della lega di titanio, le specifiche della barra o del tubo solido, il diametro e lo spessore della parete, la lunghezza del materiale, la rettilineità in entrata, le condizioni della superficie, la tolleranza finita richiesta, la capacità di produzione e l'alimentazione di fabbrica. Se disponibile, fornire un disegno e foto del materiale in modo che la configurazione del rullo possa essere valutata in modo più accurato.

Invia richiesta
Informazioni di contatto
Raccontaci il tuo materiale, le specifiche del prodotto, il processo di produzione e i requisiti delle attrezzature. FangRong può discutere di macchine per trafilatura a freddo, matrici per trafilatura, raddrizzatrici e soluzioni personalizzate adatte per la tua applicazione.
Valutazione:
5.0
X
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il ​​nostro utilizzo dei cookie. politica sulla riservatezza
RifiutareAccettare