Whatsapp
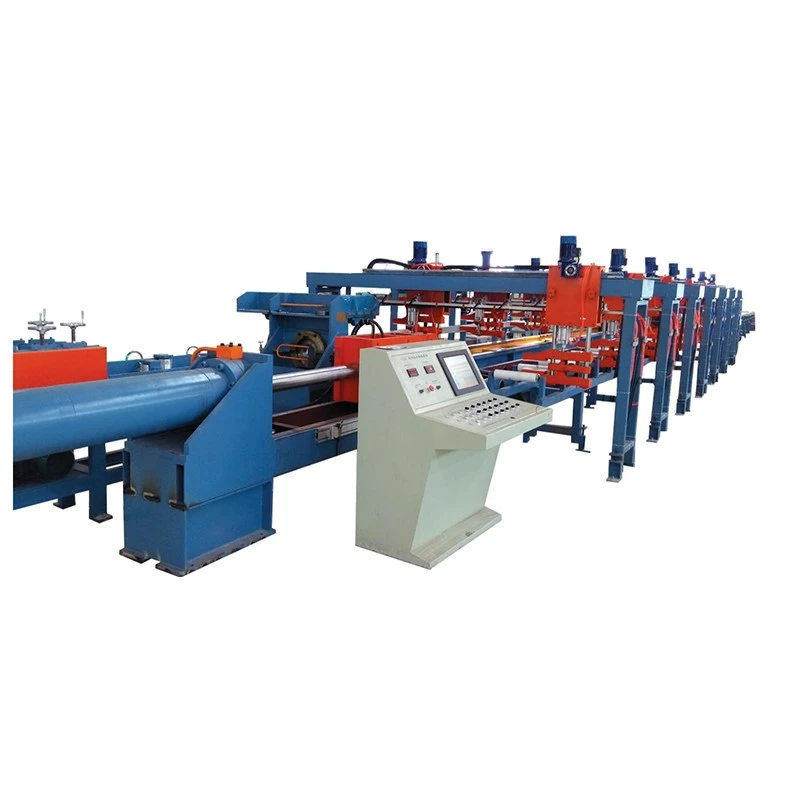
Offriamo una gamma completa di apparecchiature di precisione per la lavorazione dei metalli, tra cui macchine per raddrizzatura, trafilatura a freddo, appuntitura, smussatura, taglio, rullatrici e filiere, su misura per tubi, barre e materiali metallici in diversi settori.
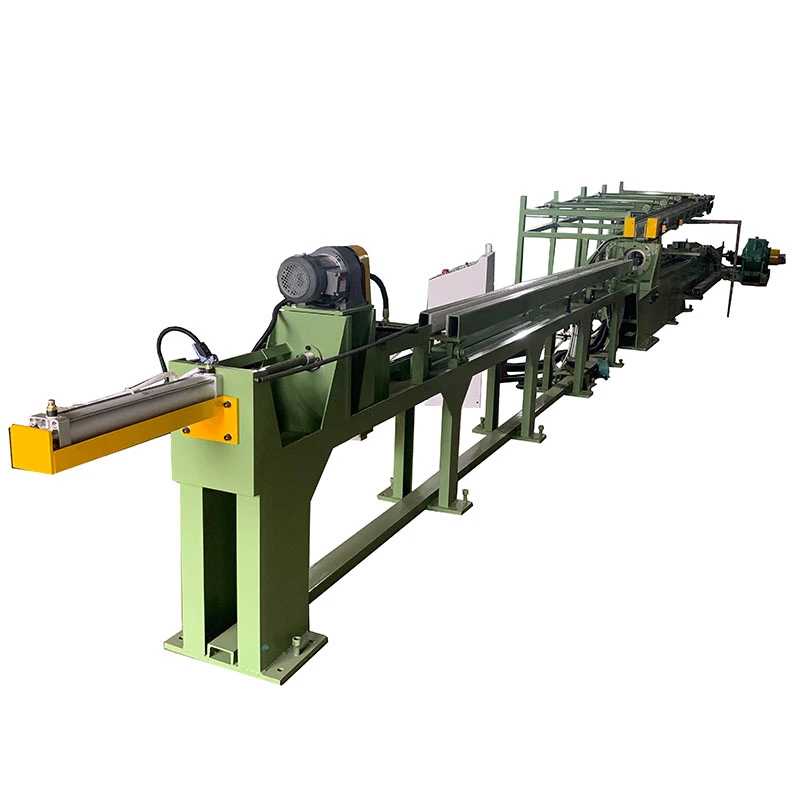
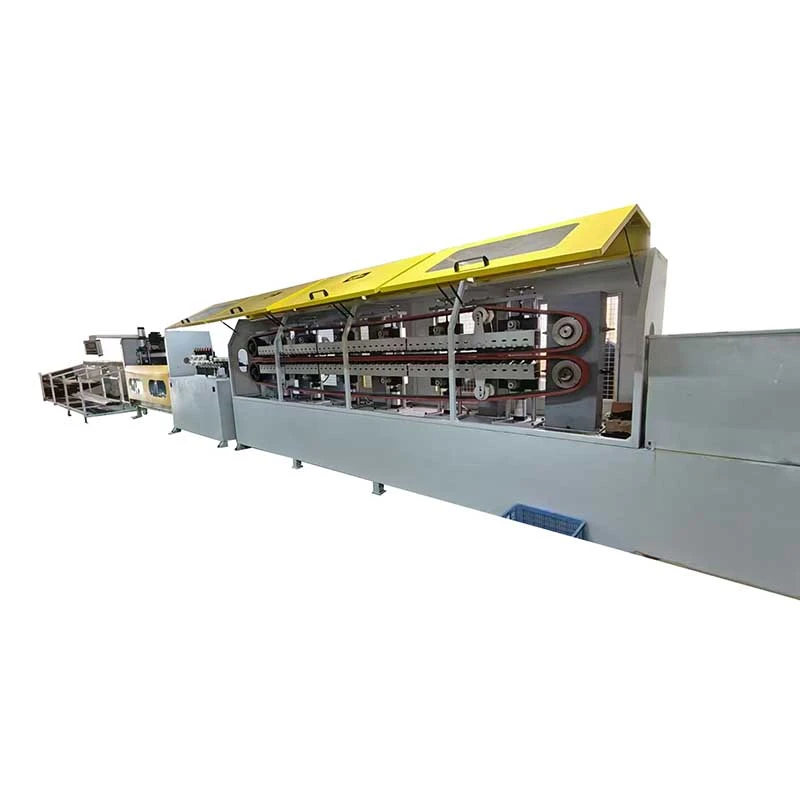
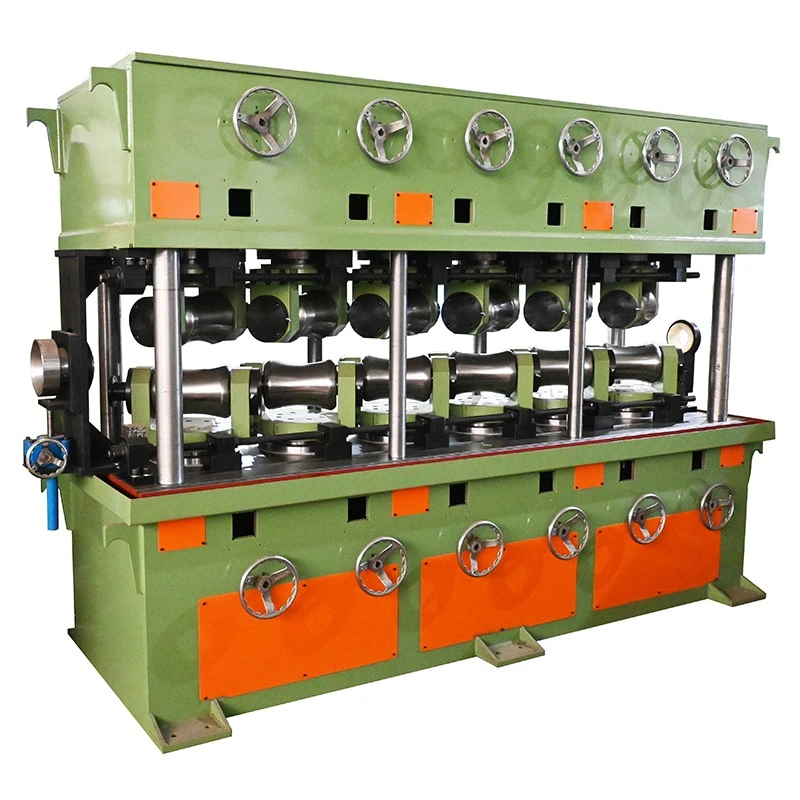
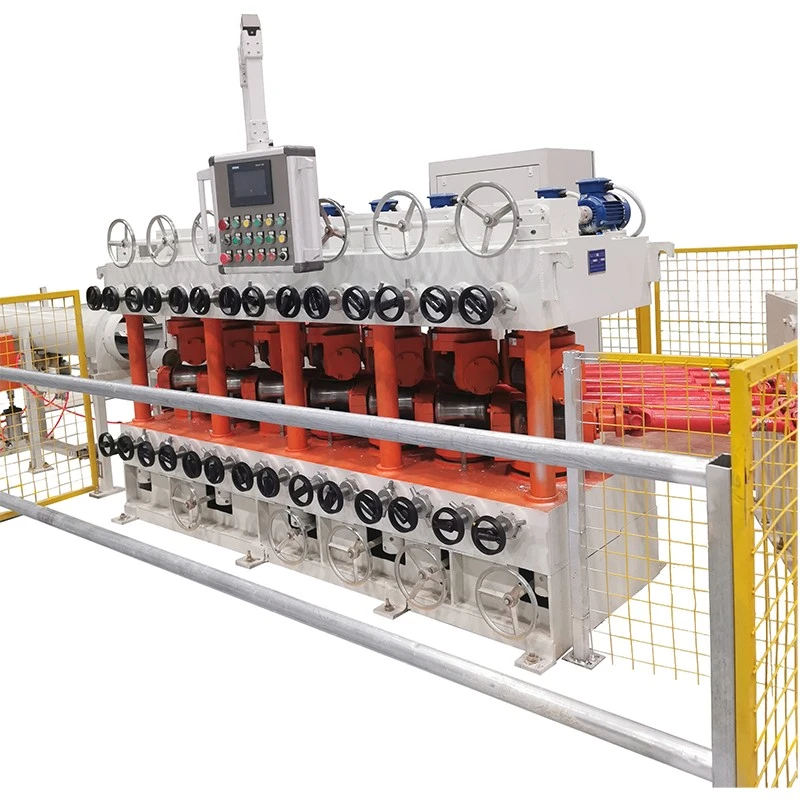
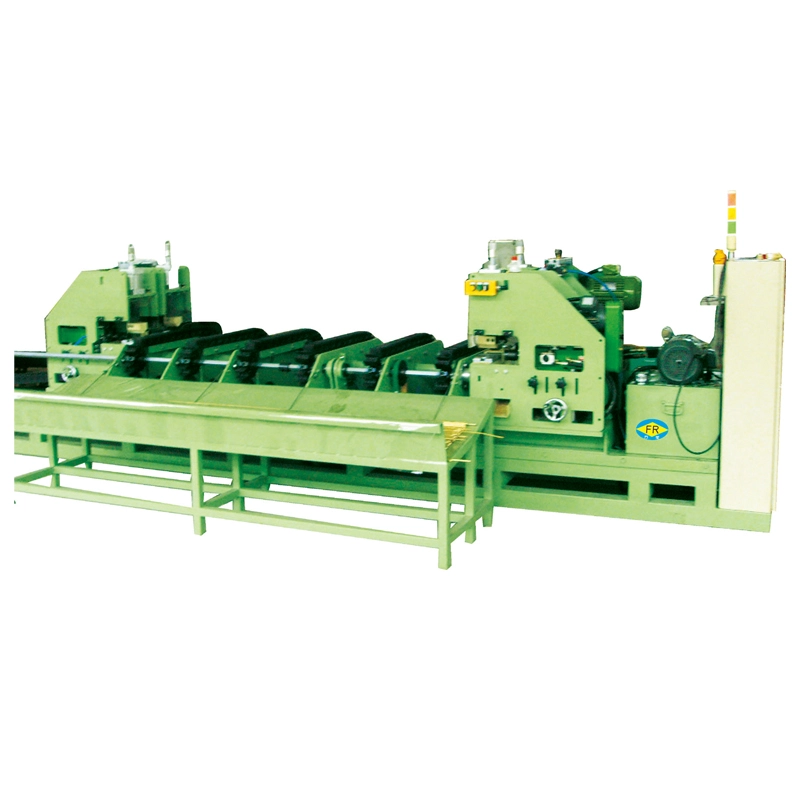
Progettata per tubi, barre e altri prodotti metallici non ferrosi in ottone, questa raddrizzatrice verticale multirullo in ottone corregge la flessione e la deformazione attraverso una serie di contatti controllati dei rulli. Il processo di correzione multipunto è adatto all'ottone perché il materiale è relativamente duttile e può essere segnato o deformato localmente se viene applicata un'eccessiva pressione del rullo.
La macchina viene utilizzata dopo estrusione, trafilatura, ricottura o altri processi di formatura per preparare materiale diritto in ottone per il taglio, la filettatura, la piegatura, la lavorazione meccanica e l'assemblaggio. Per le applicazioni su tubi, la pressione del rullo deve essere adattata al diametro esterno e allo spessore della parete per evitare ovalità o segni superficiali non necessari.
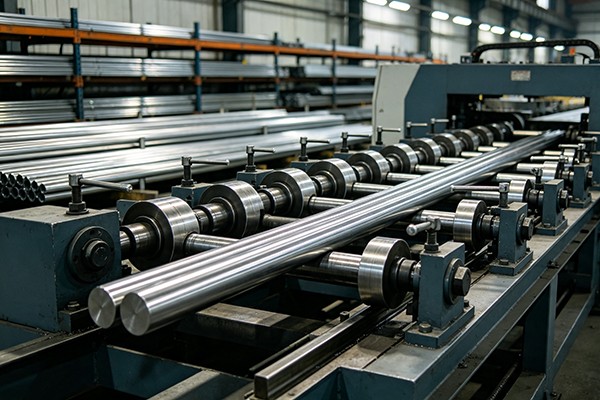
Il materiale in ottone entra nella sezione dei rulli e passa attraverso più rulli regolabili. Ciascun punto di contatto applica una quantità controllata di flessione in una direzione specifica. La correzione accumulata riduce gradualmente la curvatura originale man mano che il tubo o l'asta si muovono attraverso la macchina.
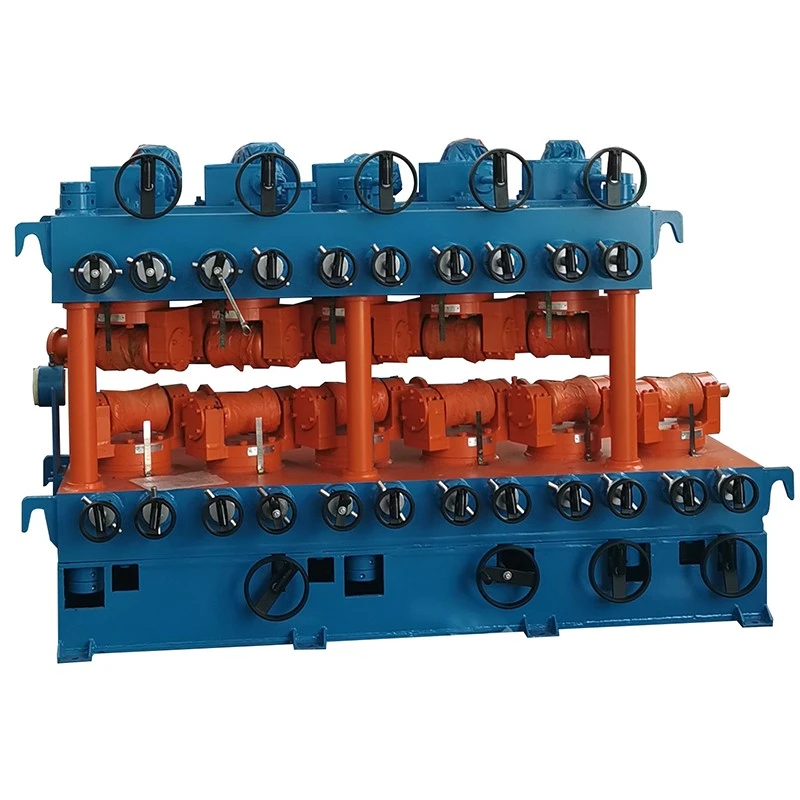
La disposizione dei rulli fornisce più punti di correzione anziché concentrare la deformazione in un'unica posizione. Ciò aiuta a controllare la rettilineità riducendo al contempo il carico non necessario sulla superficie e sulla sezione trasversale dell'ottone. L'angolo del rullo, la distanza di apertura e la velocità operativa vengono regolati in base alle dimensioni del pezzo, allo spessore della parete e alle condizioni del materiale.
I prodotti in ottone sono comunemente utilizzati laddove sono importanti la consistenza dimensionale, la lavorabilità e le condizioni della superficie. Un processo di raddrizzatura che corregge la piega ma modifica la rotondità del tubo o lascia segni di rulli può creare problemi nelle operazioni successive.
La raddrizzatrice verticale multirullo in ottone della serie FR è disponibile con diverse quantità di rulli, dimensioni dei rulli, distanze di apertura, potenze di azionamento e velocità di lavoro. A seconda del modello la macchina utilizza disposizioni a 7+7, 10+1 o 6+6 rulli. La gamma di tubi elencata si estende da φ5 mm a φ180 mm, mentre le gamme di barre piene variano in base al modello.
La rettilineità finale dipende dalla qualità del materiale, dal diametro del tubo, dallo spessore della parete, dalla deformazione iniziale, dalla resistenza alla trazione e dalla regolazione del processo. Le seguenti specifiche sono valori di riferimento; la configurazione finale deve essere confermata rispetto al pezzo reale.
| Modello | FR-20 | FR-30 | FR-40 | FR-50 | FR-60 | FR-80 | FR-100 | FR-130 | FR-150 | FR-180 |
| Rulli Qtà. | 7+7 Rulli | 7+7 Rulli | 10+1 rulli | 6+6 Rulli | 10+1 rulli | 10+1 rulli | 10+1 rulli | 10+1 rulli | 10+1 rulli | 10+1 rulli |
| Requisiti di materie prime/Gamma di tubi (mm) | φ5–φ10 / Spessore parete 1–7 | φ10–φ30 / Spessore parete 1–7 | φ10–φ40 / Spessore parete 1–5 | φ18–φ50 / Spessore parete 1–4 | φ18–φ60 / Spessore parete 3–12 | φ30–φ80 / Spessore parete 2–7 | φ40–φ100 / Spessore parete 2,5–10 | φ50–φ130 / Spessore parete 2,5–10 | φ40–φ100 / Spessore parete 2,5–10 | φ80–φ180 / Spessore parete 3–20 |
| Fabbisogno di materie prime/Intervallo di barre piene (mm) | φ5–φ10 | φ10–φ15 | φ10–φ25 | φ10–φ25 | φ18–φ30 | φ30–φ45 | φ16–φ55 | φ16–φ60 | φ16–φ55 | φ80–φ95 |
| Lunghezza materia prima (mm) | ≥2000 | >2000 | ≥2000 | ≥2000 | >2000 | >2000 | ≥2000 | ≥2500 | ≥2500 | ≥2000 |
| Resistenza alla trazione della materia prima (MPa) | ≤800 | ≤800 | ≤800 | ≤800 | ≤980 | ≤650 | ≤1000 | ≤1000 | ≤1000 | ≤1000 |
| Rettilineità della materia prima (mm/m) | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 |
| Rettilineità finita (mm/m) | ≤0,3–0,5 | ≤0,3–0,5 | ≤0,3–0,5 | ≤0,3 | ≤0,8 | ≤0,7 | ≤0,6 | ≤0,6 | ≤0,65 | ≤0,7 |
| Dimensioni del rullo (mm) | φ68×90 | φ115×160 | φ130×210 | φ136×260 | φ150×260 | φ200×300 | φ220×300 | φ250×360 | φ220×300 | φ320×460 |
| Diametro del rullo (mm) | 200 | 250 | 360 | 360 | 430 | 450 | 600 | 650 | 600 | 780 |
| Distanza di apertura del rullo superiore e inferiore (mm) | 35 | 45 | 55 | 65 | 75 | 75 | 85 | 85 | 95 | 95 |
| Intervallo di inclinazione regolabile | Da 27° a -33° | Da 27° a -33° | Da 27° a -33° | Da 27° a -33° | Da 27° a -33° | Da 27° a -33° | Da 27° a -33° | Da 27° a -33° | Da 27° a -33° | Da 27° a -33° |
| Potenza motore principale (kW) | 2,2×2 | 5,5×2 | 11×2 | 11×2 | 15×2 | 22×2 | 45×2 | 55×2 | 75×2 | 90×2 |
| Azionamento a frequenza variabile (kW) | 5 | 11 | 22 | 30 | 37 | 75 | 90 | 110 | 150 | 180 |
| Potenza motore di sollevamento (kW) | / | / | 0.75 | 0.75 | 1.1 | 1.1 | 1.5 | 2.2 | 2.2 | 3 |
| Velocità di lavoro (m/min) | 10–30 | 10–30 | 10–40 | 0–20 | 10–30 | 10–30 | 10–30 | 10–30 | 10–30 | 10–30 |
| Altezza centrale (mm) | 750 | 750 | 790 | 830 | 830 | 830 | 830 | 870 | 890 | 890 |
| Peso (t, riferimento) | 4 | 5 | 6 | 8 | 10 | 11 | 12 | 14 | 22 | 27 |
Per i tubi in ottone, i fattori di scelta più importanti non sono semplicemente il diametro esterno. Lo spessore della parete, la tempra del materiale, la resistenza alla trazione e la deformazione in entrata influiscono sulla quantità di forza di correzione che può essere applicata senza modificare la geometria del tubo.
Per le barre di ottone massiccio, i parametri principali sono diametro, lunghezza, stato del materiale e rettilineità richiesta. Quando una macchina deve lavorare diversi formati, prima di ordinare è necessario verificare l'intero campo di lavoro e i requisiti di regolazione del rullo.
Se il prodotto finito ha una tolleranza di rettilineità ristretta, si consiglia di fornire un campione, un disegno o una specifica dettagliata del materiale per la conferma della configurazione e il test del processo.
Produzione di tubi e barre in ottone:Raddrizzatura di prodotti in ottone dopo estrusione, trafilatura a freddo, ricottura e altri processi di formatura.
Componenti Idraulici e Sanitari:Preparazione di tubi e aste in ottone per rubinetti, valvole, raccordi e relativi componenti.
HVAC e refrigerazione:Lavorazione di tubi in ottone utilizzati in sistemi di refrigerazione, scambiatori di calore e altre apparecchiature termiche.
Componenti elettrici:Produzione di barre e tubi dritti in ottone per terminali, connettori, componenti conduttivi e hardware.
Componenti automobilistici:Preparazione di materiali in ottone per raccordi lavorati, connettori, sensori e altre parti di precisione.
Hardware industriale:Raddrizzatura di barre e tubi in ottone utilizzati per raccordi, elementi di fissaggio, utensili e componenti meccanici.
Lavorazione di precisione:Fornitura di materia prima più diritta per operazioni di lavorazione CNC, taglio, filettatura, foratura e piegatura.
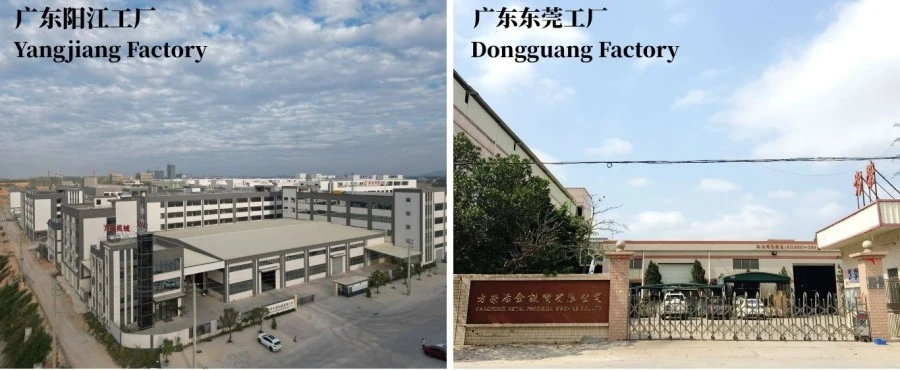
FangRong è stata fondata nel 1998 e produce raddrizzatrici, attrezzature per trafilatura a freddo e relativi macchinari metallurgici. L'azienda gestisce impianti di produzione a Dongguan e Yangjiang, in Cina.
Le nostre apparecchiature sono state fornite a oltre 10.000 clienti in oltre 60 paesi e regioni. La gamma di prodotti copre apparecchiature per tubi, barre e altre applicazioni di lavorazione dei metalli.
Fabbrica di Dongguan:Situata nella città di Dalang, nella città di Dongguan, questa struttura si concentra sulla produzione di macchine per trafilatura a freddo, raddrizzatrici e relative apparecchiature per la lavorazione dei metalli.
Fabbrica di Yangjiang:Situata nel distretto di Yangdong, nella città di Yangjiang, questa struttura fornisce ulteriore capacità produttiva per la gamma di macchinari FangRong.
I telai delle macchine e i componenti strutturali sono fabbricati e lavorati secondo il progetto approvato. I rulli vengono lavorati e rifiniti in base alle dimensioni di lavoro richieste e alle condizioni della superficie, mentre i componenti di azionamento, regolazione e controllo vengono assemblati durante l'integrazione finale della macchina.
Prima della spedizione, la macchina viene controllata per quanto riguarda la regolazione dei rulli, il funzionamento della trasmissione, il controllo della velocità, le funzioni elettriche e le condizioni operative generali. Se concordato, è possibile utilizzare provette o barre campione per verificare il processo di raddrizzatura rispetto ai requisiti specificati.
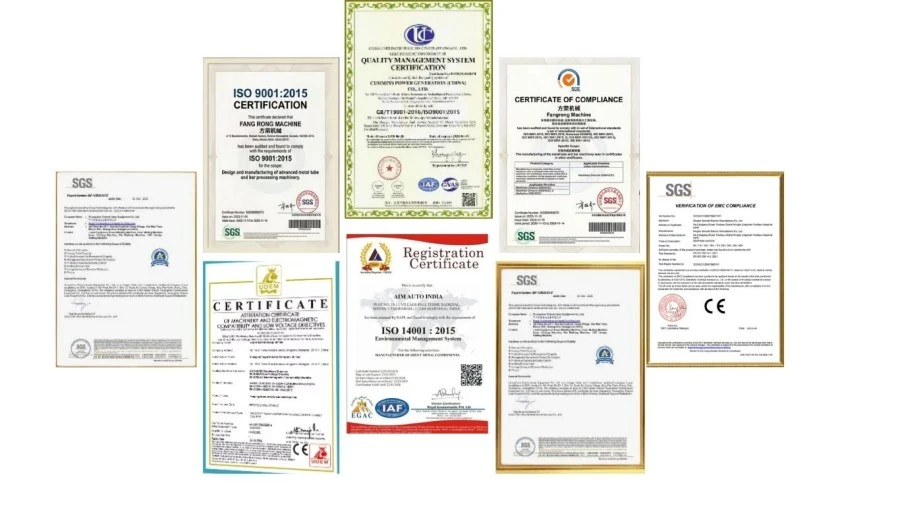
ISO 9001:2015:Certificazione del sistema di gestione della qualità, Certificato n. UQ231211R1.
Marchio CE:Le apparecchiature con marchio CE sono disponibili in base alla configurazione e ai requisiti della macchina applicabili.
Ispezione SGS:I servizi di ispezione di terze parti possono essere organizzati quando richiesto dal progetto o dal cliente.
Brevetti:FangRong ha sviluppato tecnologie brevettate per apparecchiature per la lavorazione dei metalli, inclusi brevetti per invenzioni e modelli di utilità. Gli esempi includono 2013207829011, 2008300532117 e ZL2015 2 0842922.7.
Le raddrizzatrici vengono preparate in base alle loro dimensioni, peso e modalità di spedizione. I gruppi principali della macchina e i componenti sciolti vengono fissati e protetti prima del carico, con imballaggi e documentazione per l'esportazione organizzati in base alla destinazione e ai requisiti di trasporto.
SÌ. La serie FR comprende configurazioni sia per tubi che per barre piene. La gamma applicabile dipende dal modello, dalle condizioni del materiale e dalle dimensioni del pezzo. Le applicazioni sui tubi richiedono particolare attenzione al diametro esterno e allo spessore delle pareti.
Lo spessore della parete influisce sulla resistenza del tubo alla flessione e sulla sua risposta alla pressione del rullo. I tubi a parete sottile generalmente richiedono un contatto più controllato per evitare ovalizzazione o deformazione locale. La macchina dovrebbe quindi essere selezionata utilizzando sia il diametro del tubo che lo spessore della parete piuttosto che solo il diametro esterno.
La marcatura della superficie dipende dalle condizioni del rullo, dalla pressione di contatto, dal profilo del rullo, dalla superficie del materiale e dalla regolazione del processo. Poiché l'ottone è relativamente morbido, è necessario evitare una pressione eccessiva. La geometria dei rulli e le condizioni di lavoro possono essere configurate in base alle condizioni della superficie richieste.
A seconda del modello FR, la rettilineità finita elencata varia da ≤0,3 a ≤0,8 mm/m. Il risultato ottenibile dipende anche dal tipo di ottone, dalle dimensioni del tubo o della barra, dalla deformazione in ingresso e dalla regolazione della macchina. Per tolleranze strette, si consiglia di eseguire test su campione.
Sì, a condizione che le dimensioni rientrino nel range operativo applicabile del modello selezionato. Se sono necessari frequenti cambi di formato, durante la selezione della macchina è necessario considerare l'intervallo di regolazione dei rulli e i requisiti di cambio formato.
Fornire il tipo di ottone, il diametro esterno del tubo e lo spessore della parete o il diametro della barra piena, la lunghezza del prodotto, la resistenza alla trazione o la durezza, la rettilineità in entrata, la rettilineità finita richiesta, i requisiti della superficie e la velocità di produzione. Un disegno o un campione del prodotto è utile per le applicazioni non standard.
SÌ. FangRong può configurare la macchina in base alla gamma di pezzi e al processo di produzione. Le opzioni possono includere la disposizione dei rulli, il sistema di azionamento, il controllo della velocità, le apparecchiature di alimentazione e scarico e la configurazione elettrica.
SÌ. La raddrizzatrice può essere posizionata dopo processi come estrusione, trafilatura o ricottura e prima del taglio, filettatura, piegatura o lavorazione meccanica. La disposizione di ingresso e uscita può essere considerata in base alla linea di produzione esistente.
Per un preventivo accurato, inviare la qualità del materiale in ottone, le dimensioni del tubo o dell'asta, lo spessore della parete dei tubi, la lunghezza del prodotto, la deformazione in entrata, la rettilineità richiesta, la velocità e la quantità di produzione richieste. Si consigliano foto, disegni o un campione di materiale quando il pezzo in lavorazione presenta requisiti speciali.
FangRong fornisce la messa in servizio della macchina e il supporto tecnico in base all'ambito del progetto concordato. È possibile organizzare guida all'installazione, formazione degli operatori e supporto per la risoluzione dei problemi per l'apparecchiatura consegnata.
```Indirizzo
NO.163, Shatong Road, Shabu 2a zona industriale, città di Dalang, città di Dongguan, Guangdong, Cina
tel