Whatsapp
Offriamo una gamma completa di apparecchiature di precisione per la lavorazione dei metalli, tra cui macchine per raddrizzatura, trafilatura a freddo, appuntitura, smussatura, taglio, rullatrici e filiere, su misura per tubi, barre e materiali metallici in diversi settori.
L'acciaio inossidabile non è difficile da raddrizzare semplicemente perché è resistente. La questione più importante è come il materiale risponde alla deformazione ripetuta. A seconda del grado, della durezza, dello spessore della parete e della lavorazione precedente, l'acciaio inossidabile può mostrare ritorno elastico, incrudimento e deformazione irregolare dopo trafilatura, laminazione, taglio o trattamento termico.
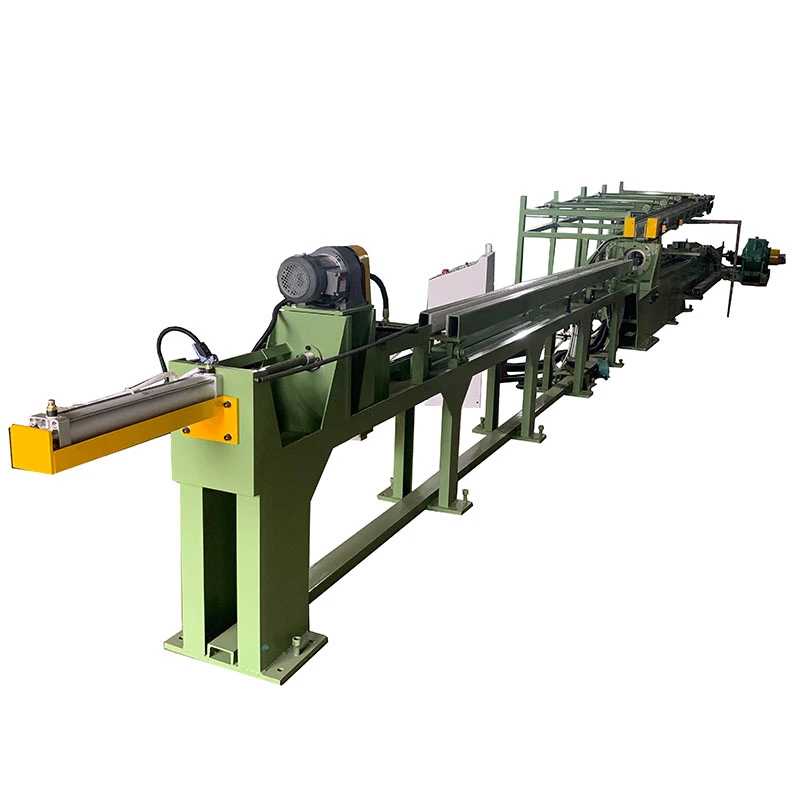
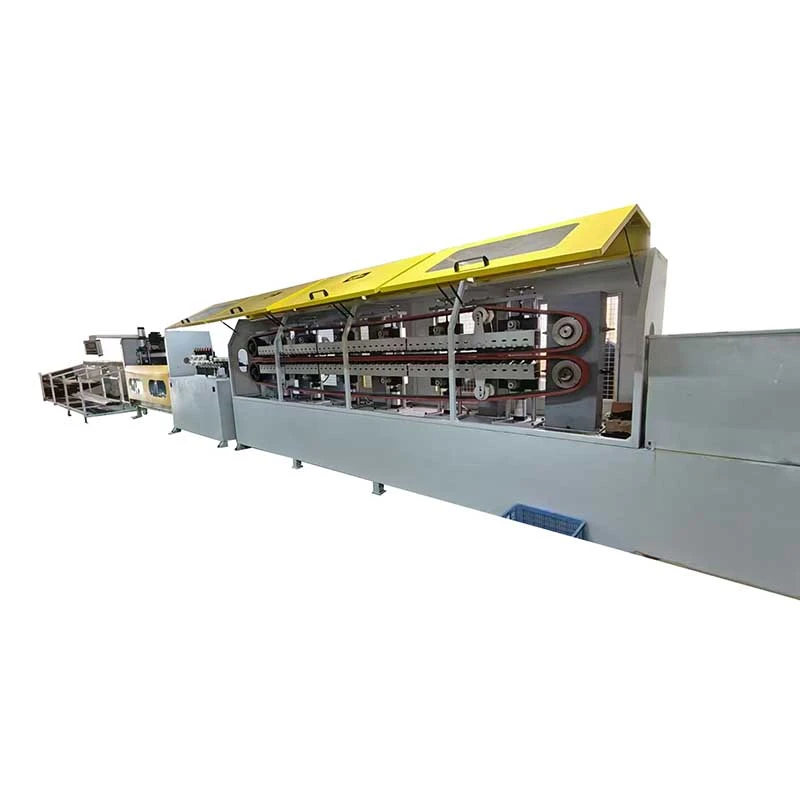
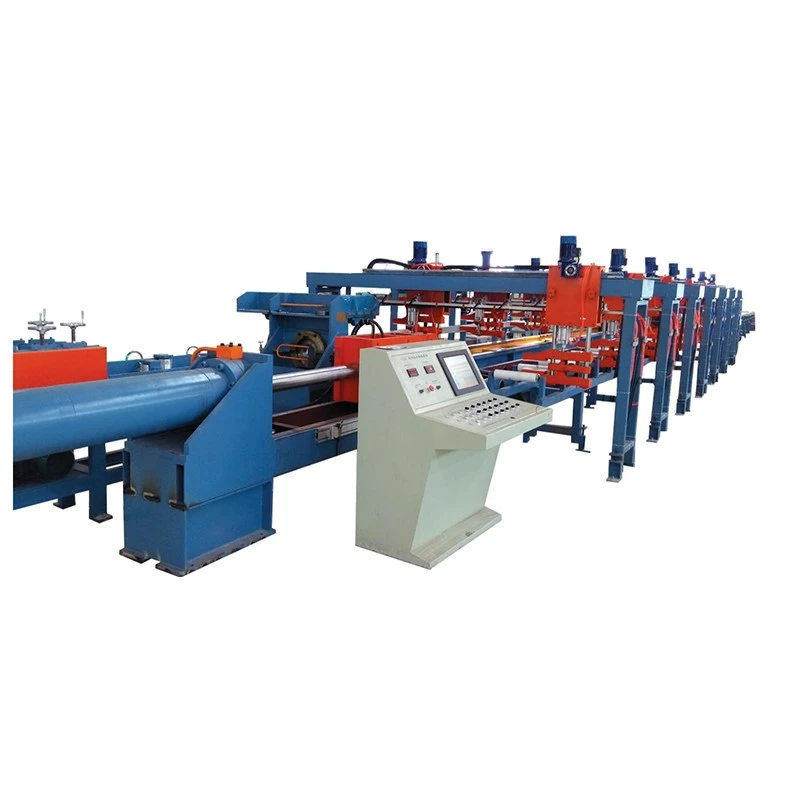
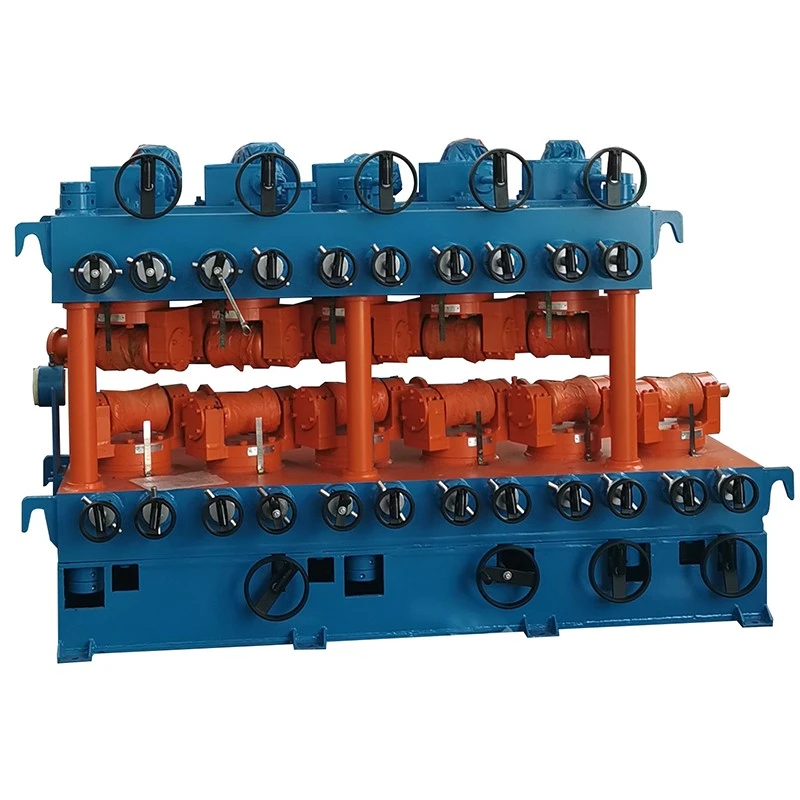
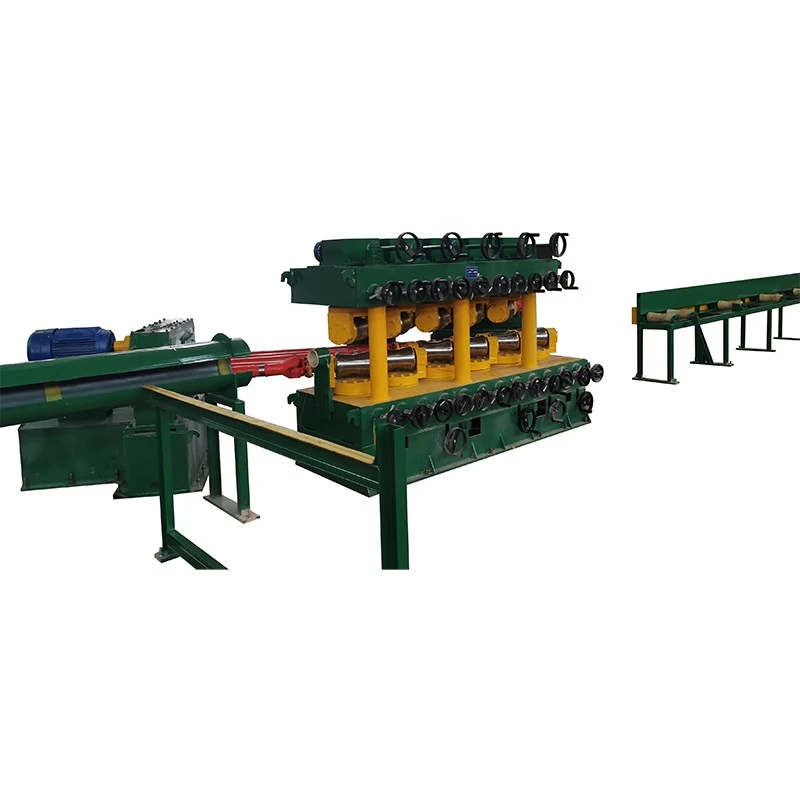
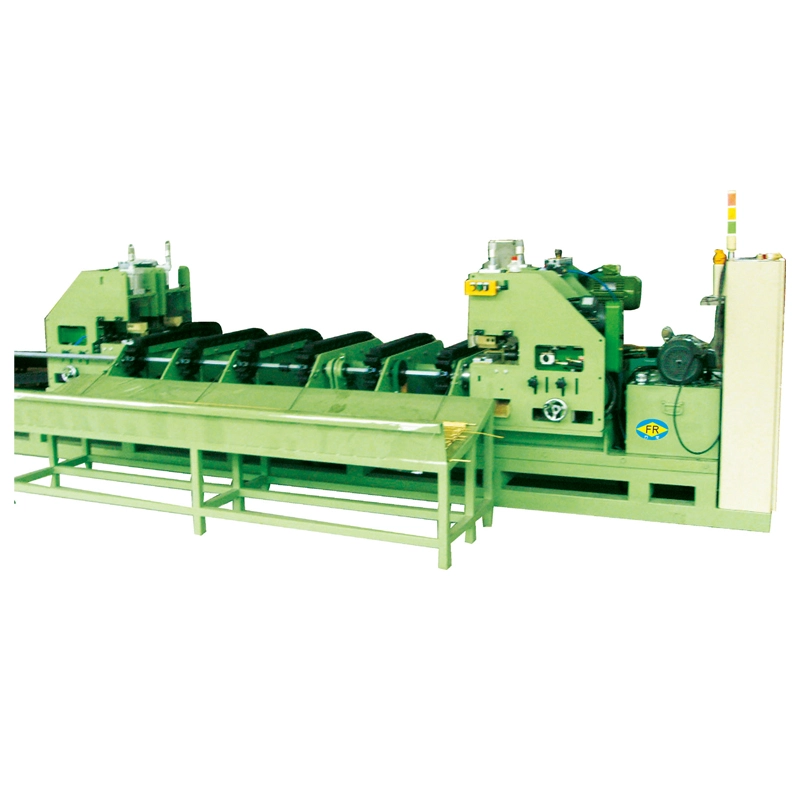
Le macchine raddrizzatrici multi-rullo verticali in acciaio inossidabile di FangRong utilizzano contatti successivi dei rulli per correggere queste deviazioni in tubi, tubi, barre e aste in acciaio inossidabile. La posizione del rullo, l'apertura e la velocità di lavoro possono essere configurate in base alle dimensioni del materiale e alla rettilineità richiesta, rendendo la macchina adatta per operazioni di finitura continue piuttosto che per una correzione manuale una tantum.
L'acciaio inossidabile può recuperare parte della deformazione imposta dopo aver lasciato i rulli. Se la penetrazione del rullo viene selezionata solo in base alla piega visibile, il pezzo potrebbe non raggiungere la rettilineità finale richiesta. La configurazione del raddrizzamento deve pertanto considerare le proprietà del materiale, la curvatura iniziale e la quantità di correzione applicata attraverso i successivi contatti dei rulli.
Alcuni tipi di acciaio inossidabile diventano più duri perché deformati plasticamente. Ciò è particolarmente importante quando il materiale è già stato sottoposto a trafilatura a freddo, laminazione o altre operazioni di formatura. Un'eccessiva deformazione locale può rendere meno prevedibile la successiva correzione, pertanto la disposizione dei rulli e le condizioni di contatto devono corrispondere al materiale effettivo in entrata.
I tubi e le barre in acciaio inox vengono spesso forniti con superfici finite o semilavorate. I segni profondi del rullo possono creare ulteriori lavori di smerigliatura o lucidatura e possono influenzare l'aspetto di componenti decorativi o di precisione. Profilo del rullo, finitura superficiale, allineamento e pressione applicata devono quindi essere considerati insieme alla rettilineità.
Per i tubi in acciaio inossidabile, il solo diametro esterno non è sufficiente per determinare la configurazione di raddrizzatura. Lo spessore della parete influisce sulla resistenza alla deformazione e sul rischio di appiattimento o ovalizzazione locale. I tubi a parete sottile richiedono condizioni di contatto dei rulli diverse rispetto alle barre piene o ai tubi a parete spessa di diametro simile.
Il pezzo passa continuamente attraverso una serie di rulli superiori e inferiori. Invece di correggere la piegatura completa in un punto, la macchina applica una piegatura controllata su più punti di contatto. Il pezzo viene ripetutamente deviato e rilasciato mentre si muove attraverso il gruppo di rulli, riducendo gradualmente la curvatura originale.
Questa correzione progressiva è particolarmente utile per prodotti lunghi in acciaio inossidabile dove la piegatura potrebbe non essere uniforme su tutta la lunghezza. L'apertura e l'inclinazione dei rulli vengono regolate in base al materiale e al risultato richiesto, mentre l'azionamento a frequenza variabile consente di adattare la velocità di lavoro al processo produttivo.
L'impostazione effettiva del rullo deve essere stabilita attraverso prove sui materiali quando si applicano rigidi requisiti di rettilineità o superficie. Il tipo di acciaio inossidabile, la resistenza alla trazione, lo spessore della parete del tubo, la rettilineità iniziale e i requisiti di lavorazione a valle possono tutti influenzare l'impostazione finale.
La trafilatura a freddo, la laminazione e altri processi di formatura possono lasciare curvature residue nelle barre e nei tubi. La correzione multi-rullo fornisce una fase di finitura continua prima del taglio, della lavorazione, dell'assemblaggio o dell'imballaggio.
Taglio, saldatura e altre operazioni di fabbricazione possono introdurre deformazioni locali. Laddove le dimensioni del prodotto e le condizioni del materiale consentono la raddrizzatura meccanica, la macchina può essere utilizzata per riportare il pezzo entro l'intervallo di rettilineità richiesto.
Una barra di acciaio inossidabile può essere relativamente diritta in una sezione e notevolmente curva in un'altra. I contatti multipli dei rulli distribuiscono la correzione lungo il materiale invece di fare affidamento su un unico punto di pressione.
La correzione manuale è difficile da standardizzare quando il volume di produzione è elevato o i requisiti di rettilineità sono rigorosi. Un processo a rulli controllati fornisce una regolazione ripetibile e può essere incorporato in una linea di finitura continua.
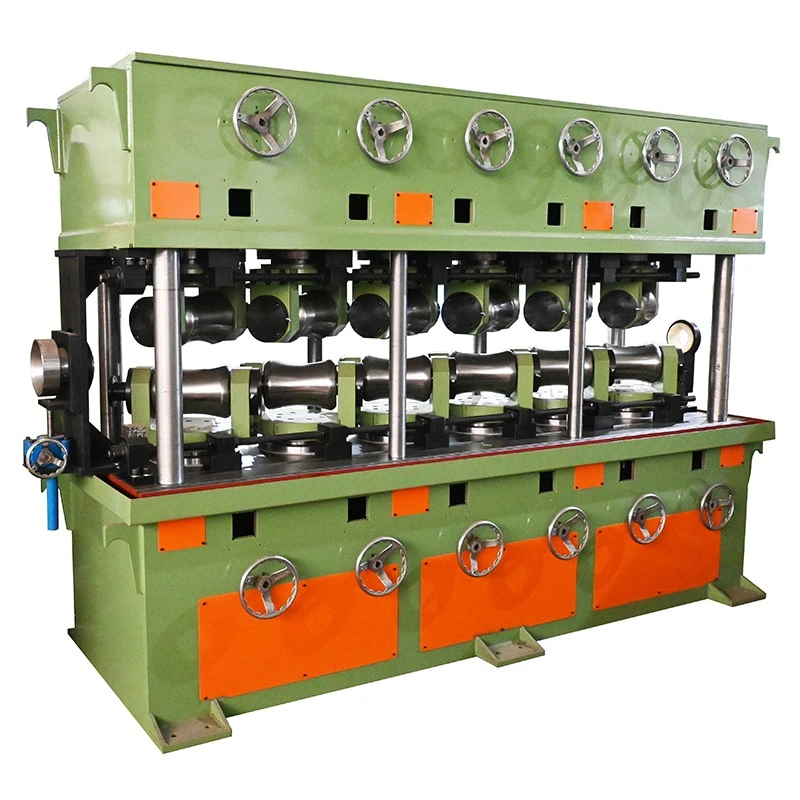
La raddrizzatrice verticale multirullo in acciaio inossidabile utilizza più contatti a rulli per distribuire la deformazione lungo il pezzo in lavorazione. A seconda del modello, le configurazioni fornite prevedono 7+7 o 10+1 rulli. La disposizione adeguata dipende dalla gamma di prodotti e dai requisiti di raddrizzatura piuttosto che solo dal numero di rulli.
La geometria dei rulli è importante durante la lavorazione dell'acciaio inossidabile perché un punto di contatto eccessivo può lasciare segni o deformare localmente la sezione. Il profilo del rullo deve corrispondere alla geometria del prodotto, in particolare per tubi, prodotti a parete sottile e profili con superfici finite.
L'apertura e l'inclinazione dei rulli superiore e inferiore forniscono la regolazione meccanica necessaria per le diverse dimensioni del prodotto e le condizioni di correzione. Le impostazioni finali dovrebbero essere determinate in base al comportamento effettivo del materiale anziché utilizzare un'unica impostazione per tutti i gradi di acciaio inossidabile.
La velocità di lavoro può essere regolata tramite l'azionamento a frequenza variabile. È possibile selezionare un'alimentazione più lenta o più veloce in base alle dimensioni del prodotto, alle condizioni del materiale e alla velocità di produzione richiesta, in base ai limiti del modello selezionato.
La serie FR copre tubi in acciaio inossidabile e barre piene in diverse gamme di diametri. La scelta del modello dipende dal diametro del tubo, dallo spessore della parete, dal diametro della barra piena, dalla resistenza alla trazione, dalla rettilineità iniziale e dalla rettilineità finale richiesta. I valori sottostanti sono specifiche di riferimento; la configurazione finale della macchina deve essere confermata rispetto ai requisiti effettivi di materiale e produzione.
| Modello | FR-20 | FR-30 | FR-40 | FR-50 | FR-60 | FR-80 | FR-100 | FR-130 | FR-150 | FR-180 |
| Rulli Qtà. | 7+7 Rulli | 7+7 Rulli | 10+1 rulli | 6+6 Rulli | 10+1 rulli | 10+1 rulli | 10+1 rulli | 10+1 rulli | 10+1 rulli | 10+1 rulli |
| Fabbisogno di materie prime / Gamma tubi / mm | φ5-φ10 Spessore della parete 1-7 |
φ10-φ30 Spessore della parete 1-7 |
φ10-φ40 Spessore della parete 1-5 |
φ18-φ50 Spessore della parete 1-4 |
φ18-φ60 Spessore della parete 3-12 |
φ30-φ80 Spessore della parete 2-7 |
φ40-φ100 Spessore della parete 2,5-10 |
φ50-φ130 Spessore della parete 2,5-10 |
φ40-φ100 Spessore della parete 2,5-10 |
φ80-φ180 Spessore della parete 3-20 |
| Fabbisogno di materia prima / Gamma di barre piene / mm | φ5-φ10 | φ10-φ15 | φ10-φ25 | φ10-φ25 | φ18-φ30 | φ30-φ45 | φ16-φ55 | φ16-φ60 | φ16-φ55 | φ80-95 |
| Lunghezza Materia Prima / mm | ≥2000 | >2000 | ≥2000 | ≥2000 | >2000 | >2000 | ≥2000 | ≥2500 | ≥2500 | ≥2000 |
| Resistenza alla trazione/MPa | ≤800 | ≤800 | ≤800 | ≤800 | ≤980 | ≤650 | ≤1000 | ≤1000 | ≤1000 | ≤1000 |
| Rettilineità della materia prima / mm/m | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 |
| Rettilineità del materiale finito / mm/m | ≤0,3-0,5 | ≤0,3-0,5 | ≤0,3-0,5 | ≤0,3 | ≤0,8 | ≤0,7 | ≤0,6 | ≤0,6 | ≤0,65 | ≤0,7 |
| Dimensioni rullo/mm | φ68*90 | φ115*160 | φ130*210 | φ136*260 | φ150*260 | φ200*300 | φ220*300 | φ250*360 | φ220*300 | φ320*460 |
| Dimensioni rullo/mm | 200 | 250 | 360 | 360 | 430 | 450 | 600 | 650 | 600 | 780 |
| Distanza Apertura Rullo Superiore e Inferiore / mm | 35 | 45 | 55 | 65 | 75 | 75 | 85 | 85 | 95 | 95 |
| Intervallo di inclinazione regolabile | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° |
| Potenza motore principale/kW | 2,2*2 | 5,5*2 | 11*2 | 11*2 | 15*2 | 22*2 | 45*2 | 55*2 | 75*2 | 90*2 |
| Azionamento a frequenza variabile/kW | 5 | 11 | 22 | 30 | 37 | 75 | 90 | 110 | 150 | 180 |
| Potenza motore di sollevamento / kW | / | / | 0.75 | 0.75 | 1.1 | 1.1 | 1.5 | 2.2 | 2.2 | 3 |
| Velocità di lavoro/m/min | 10-30 | 10-30 | 10-40 | 0-20 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 |
| Altezza centro/mm | 750 | 750 | 790 | 830 | 830 | 830 | 830 | 870 | 890 | 890 |
| Peso/T (riferimento) | 4 | 5 | 6 | 8 | 10 | 11 | 12 | 14 | 22 | 27 |
Inizia con il diametro esterno e lo spessore della parete. Un tubo a parete sottile e una barra piena con lo stesso diametro esterno non hanno la stessa resistenza alla flessione o alla deformazione locale. Le dimensioni del tubo, la qualità del materiale, la resistenza alla trazione e la rettilineità richiesta dovrebbero essere tutte incluse quando si seleziona il modello.
Per i prodotti solidi, il diametro e la resistenza alla trazione sono i principali punti di partenza. Anche la curvatura iniziale è importante perché il materiale fortemente piegato può richiedere una configurazione dei rulli diversa rispetto al materiale con una deviazione solo minima.
Se una macchina lavora diversi diametri o spessori di parete, è necessario rivedere l'intera gamma di produzione anziché selezionare un modello solo dal diametro più grande. Il campo di lavoro dei rulli, il metodo di regolazione e i requisiti degli utensili devono essere confrontati con i prodotti più piccoli e più grandi.
Quando il target è al di sotto dell'intervallo di rettilineità finita standard, si consiglia di eseguire un test sul materiale campione. Fornire il tipo di acciaio inossidabile, le dimensioni, la rettilineità iniziale, le condizioni della superficie e la tolleranza target in modo che la configurazione dei rulli possa essere valutata prima di finalizzare la macchina.
Lavorazione di tubi e barre in acciaio inossidabile:La raddrizzatura viene utilizzata come operazione di finitura dopo la trafilatura, la laminazione o altri processi di formatura prima del taglio, della lavorazione o della spedizione.
Componenti medicali e di precisione:Le barre e i tubi in acciaio inossidabile utilizzati per componenti di precisione possono richiedere una rettilineità controllata prima di ulteriori lavorazioni o assemblaggi. Gli standard di prodotto applicabili e i requisiti dimensionali devono essere confermati per ciascuna applicazione.
Componenti automobilistici:I tubi in acciaio inossidabile utilizzati negli scarichi, nel trattamento dei fluidi e nelle applicazioni strutturali possono richiedere una correzione della rettilineità dopo la formatura o la fabbricazione.
Acciaio inossidabile architettonico:Corrimano, tubi decorativi, telai e altri componenti visibili possono richiedere sia il controllo della rettilineità che un'attenta protezione della superficie.
Produzione di elementi di fissaggio e ferramenta:L'asta e la barra raddrizzate in acciaio inossidabile possono essere utilizzate come materiale in entrata per i successivi processi di intestazione, filettatura, lavorazione e formatura.
Componenti Elettrici e Industriali:Aste, tubi e sezioni di precisione in acciaio inossidabile possono essere raddrizzati prima della lavorazione o dell'assemblaggio dove è richiesta coerenza dimensionale.
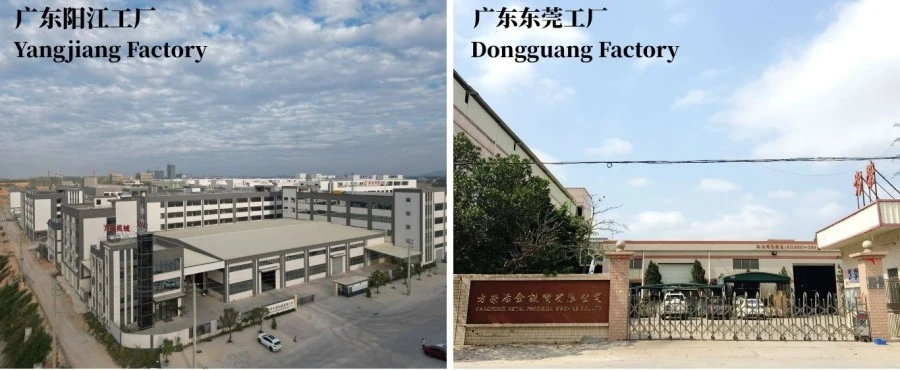
FangRong produce macchine raddrizzatrici, attrezzature per trafilatura a freddo e relativi macchinari metallurgici dal 1998. L'azienda gestisce Dongguan Fangrong Metallurgical Equipment Co., Ltd. e Yangjiang Fangrong Machinery Co., Ltd., servendo clienti che lavorano tubi e barre in Cina e nei mercati esteri.
Le nostre apparecchiature sono state fornite a oltre 10.000 clienti in oltre 60 paesi e regioni. La progettazione e la configurazione della macchina si basano sulle dimensioni del prodotto, sulle condizioni del materiale, sulla rettilineità richiesta e sui requisiti di produzione anziché utilizzare una configurazione standard per ogni applicazione.
Attrezzatura metallurgica Co., Ltd. di Dongguan Fangrongha sede a Dalang Town, Dongguan City e si concentra su macchine per trafilatura a freddo, raddrizzatrici e relative apparecchiature per la lavorazione dei metalli.
Yangjiang Fangrong Machinery Co., Ltd.si trova nel distretto di Yangdong, nella città di Yangjiang e fornisce capacità produttiva aggiuntiva per la produzione di macchinari metallurgici.
La produzione copre la fabbricazione strutturale, la lavorazione dei rulli, l'assemblaggio del sistema di azionamento, l'integrazione elettrica e il collaudo delle macchine. Per una macchina personalizzata, la disposizione dei rulli e l'intervallo di regolazione vengono stabiliti in base ai requisiti materiali e dimensionali del cliente prima della produzione.
I rulli sono lavorati e rifiniti secondo la geometria specificata. I telai delle macchine, i componenti di trasmissione, i cuscinetti, i meccanismi di regolazione e i sistemi di controllo vengono assemblati e controllati prima della spedizione.
I test sulla macchina comprendono il funzionamento della trasmissione, la regolazione dei rulli, il controllo della velocità, le funzioni elettriche e il funzionamento meccanico generale. Ove richiesto, è possibile utilizzare tubi o barre campione in acciaio inossidabile per verificare il risultato della raddrizzatura rispetto ai requisiti di produzione concordati.
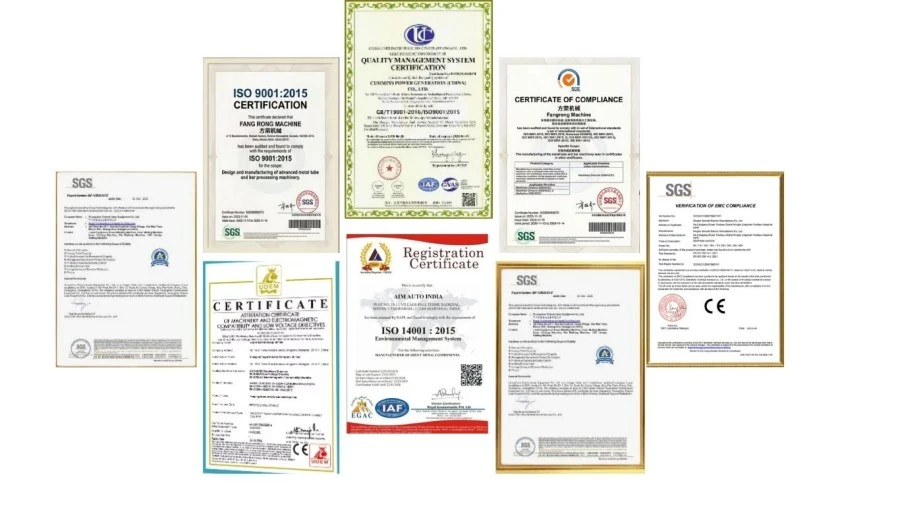
ISO 9001:2015:Certificazione del sistema di gestione della qualità, Certificato n. UQ231211R1.
Marchio CE:Le apparecchiature con marchio CE sono disponibili in base alla configurazione della macchina applicabile e all'ambito di fornitura.
Ispezione SGS:L'ispezione di terze parti può essere organizzata in base ai requisiti del progetto.
Brevetti:FangRong detiene brevetti per invenzioni e modelli di utilità che coprono apparecchiature e componenti meccanici. Gli esempi includono 2013207829011, 2008300532117 e ZL2015 2 0842922.7.
La raddrizzatrice verticale multirullo in acciaio inossidabile è preparata per il trasporto internazionale in base alla sua struttura, dimensioni e metodo di spedizione. I principali gruppi vengono assicurati prima del carico, con imballaggi e documentazione per l'esportazione organizzati in base alla destinazione e ai requisiti del progetto.
Fornire il tipo di acciaio inossidabile, le dimensioni del tubo o della barra, lo spessore della parete dei tubi, la resistenza alla trazione o la durezza, ove disponibile, la lunghezza del materiale, la rettilineità iniziale, la rettilineità finale richiesta e la capacità di produzione prevista. Campioni o disegni sono utili quando la tolleranza è ristretta.
SÌ. La serie FR comprende specifiche sia per tubi che per barre piene. Tuttavia, lo spessore della parete del tubo e il diametro della barra piena richiedono considerazioni diverse, pertanto la configurazione della raddrizzatrice verticale multirullo in acciaio inossidabile deve essere verificata rispetto alla gamma di prodotti effettiva.
Dopo aver attraversato i rulli, il materiale può recuperare parzialmente la sua deformazione. L'entità del ritorno elastico dipende dalle proprietà del materiale e dalle condizioni di lavorazione. La penetrazione e la disposizione dei rulli devono pertanto essere stabilite in base all'acciaio inossidabile effettivamente lavorato.
Sì, a condizione che le dimensioni del tubo rientrino nell'intervallo di funzionamento del modello selezionato. Lo spessore della parete è un parametro di selezione importante poiché un carico locale eccessivo può influire sulla rotondità del tubo o provocarne l'appiattimento. Si consiglia di eseguire test sui campioni per prodotti a parete sottile o con superficie critica.
Le condizioni della superficie del rullo, il profilo del rullo, l'allineamento, la pressione di contatto e le condizioni di alimentazione influiscono tutti sulla marcatura della superficie. Per i prodotti con superfici lucide, brillanti o decorative, questi requisiti devono essere specificati prima che i rulli e la configurazione della macchina siano finalizzati.
Sì, entro il raggio d'azione del modello selezionato. In fase di preventivo è necessario fornire la gamma completa di prodotti in modo da poter valutare la regolazione del rullo, la distanza di apertura e le esigenze di attrezzatura sia per le piccole che per le grandi dimensioni.
I valori di rettilineità finita di riferimento presenti in tabella vanno da ≤0,3-0,5 mm/m a ≤0,8 mm/m a seconda del modello. I risultati effettivi dipendono dalle proprietà del materiale, dalla deformazione iniziale, dalle dimensioni e dalla regolazione della macchina.
SÌ. La raddrizzatrice può essere allestita come parte di un processo di finitura, a seconda del layout della linea di produzione e delle esigenze di movimentazione. È possibile prendere in considerazione attrezzature di carico o scarico automatico quando richiesto dalla configurazione del progetto.
Le macchine standard richiedono in genere 30-60 giorni dalla conferma dell'ordine. L'attrezzatura personalizzata può richiedere tempo aggiuntivo a seconda delle dimensioni della macchina, della configurazione dei rulli, dei requisiti elettrici e di altre specifiche del progetto.
SÌ. FangRong fornisce una guida tecnica per l'installazione e la messa in servizio. È disponibile il supporto remoto, mentre l'installazione in loco e la formazione degli operatori possono essere organizzati in base all'accordo di progetto.
Il periodo di garanzia standard è di 12 mesi dall'accettazione o secondo i termini contrattuali, coprendo i difetti di fabbricazione nell'ambito della garanzia concordata.
Si prega di fornire il tipo di acciaio inossidabile, le dimensioni del tubo o della barra, lo spessore della parete, la lunghezza del materiale, la resistenza alla trazione o la durezza, la rettilineità iniziale, la rettilineità finale richiesta, la capacità produttiva e le condizioni disponibili dell'impianto. Se possibile, inviare disegni del prodotto e informazioni sul materiale campione. Questi dettagli consentono di valutare con maggiore precisione il modello della macchina e la configurazione dei rulli.
Indirizzo
NO.163, Shatong Road, Shabu 2a zona industriale, città di Dalang, città di Dongguan, Guangdong, Cina
tel