Whatsapp
Offriamo una gamma completa di apparecchiature di precisione per la lavorazione dei metalli, tra cui macchine per raddrizzatura, trafilatura a freddo, appuntitura, smussatura, taglio, rullatrici e filiere, su misura per tubi, barre e materiali metallici in diversi settori.
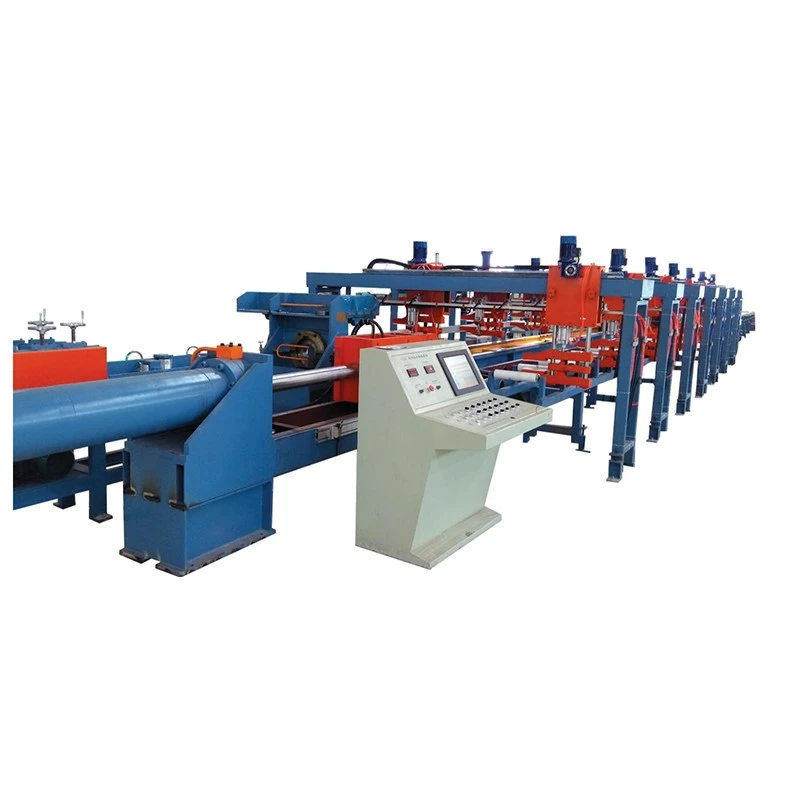
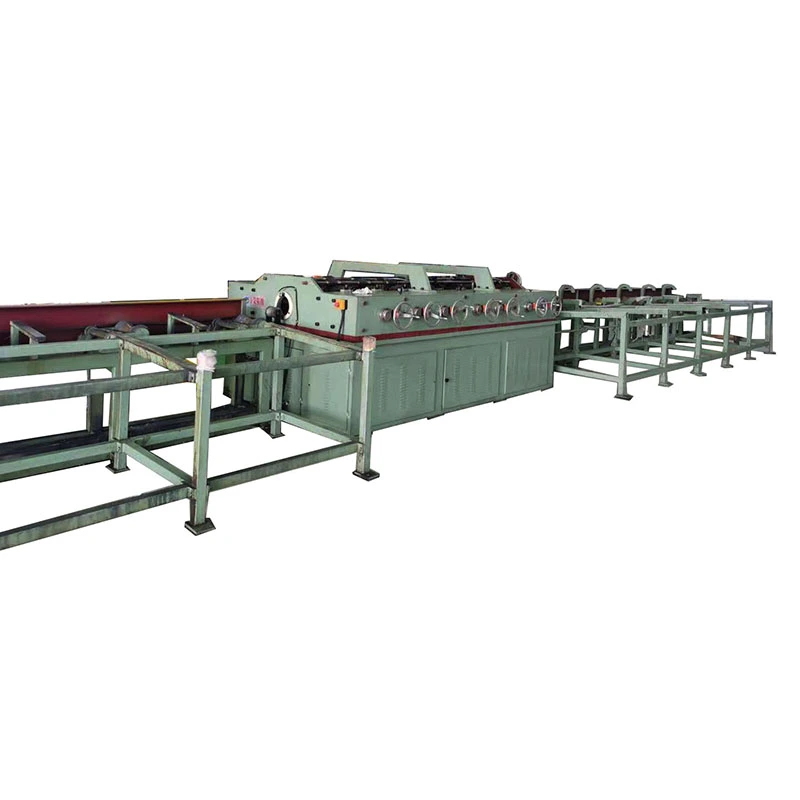
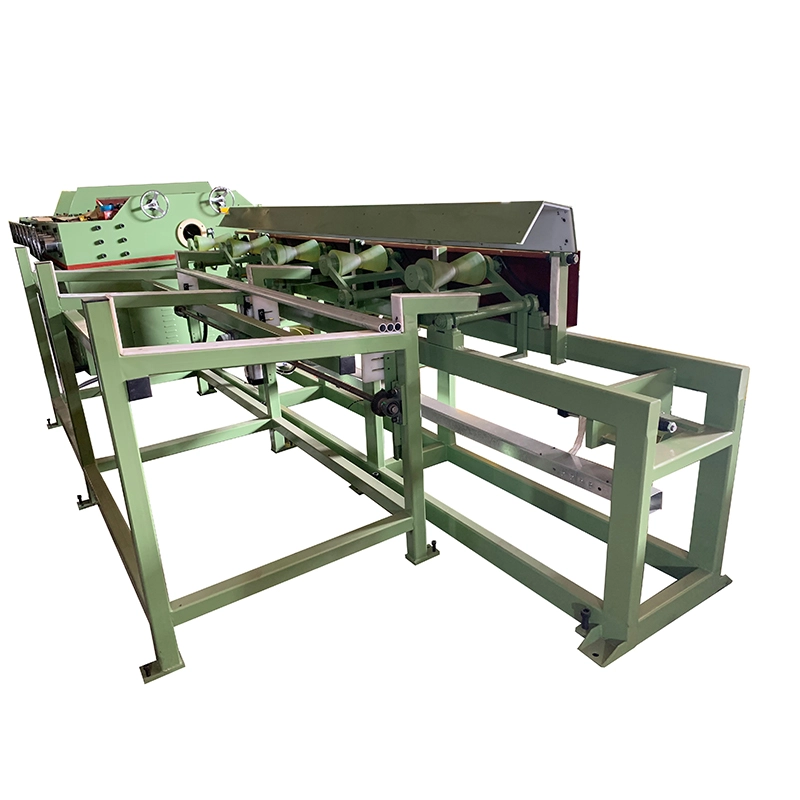
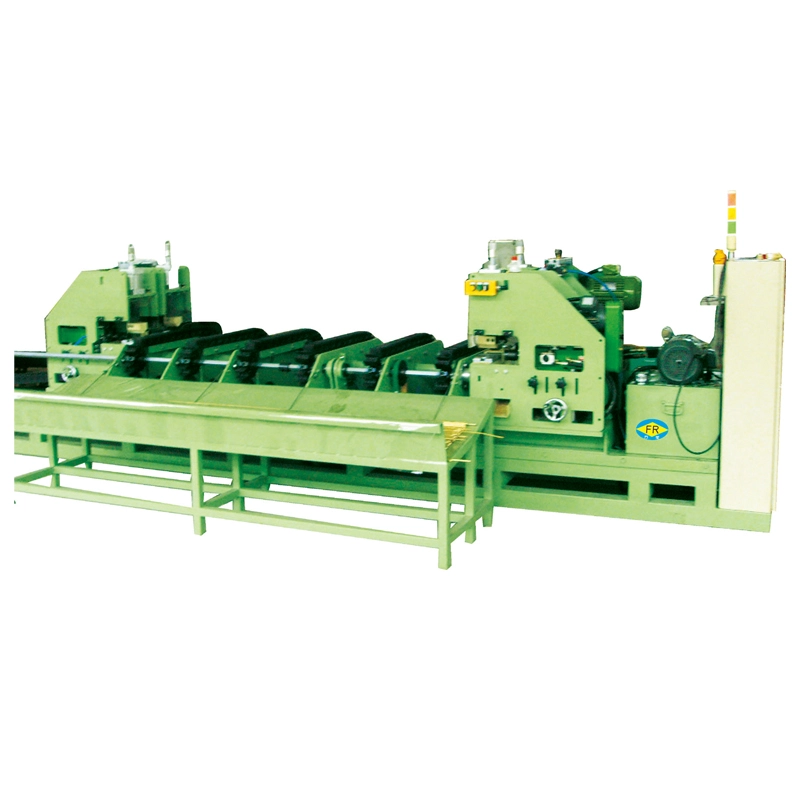
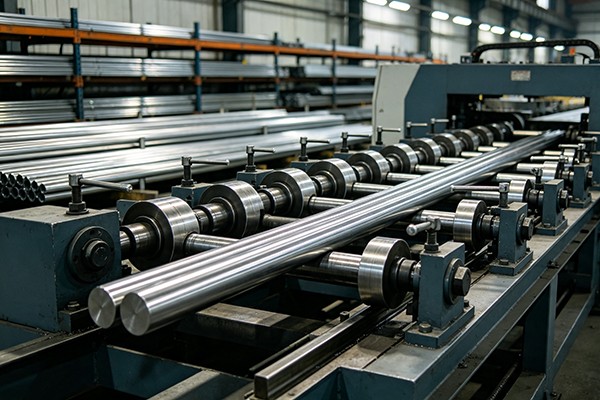
ILRaddrizzatrice orizzontale in rameè una raddrizzatrice multirullo per tubi, tubi, barre piene e profili in rame dopo estrusione, trafilatura, ricottura o movimentazione. Utilizza la piegatura inversa controllata attraverso più set di rulli per correggere curvatura, curvatura e ovalità minore senza richiedere un'operazione di raddrizzatura separata.
Il rame necessita di condizioni di raddrizzamento diverse dall'acciaio. Il suo limite di snervamento relativamente basso e la superficie morbida rendono l'eccessiva pressione del rullo una causa comune di segni sulla superficie, mentre stati diversi richiedono forze di raddrizzatura e velocità di linea diverse. La serie FR è quindi configurata intornonumero di rulli, diametro del pezzo, stato del rame, tolleranza di rettilineità e requisiti di finitura superficiale.
For production lines where the copper tube will be brazed, bent, plated, or assembled automatically, straightness and surface condition are both important. Proper roller geometry and adjustment help correct the tube without introducing new scratches, excessive deformation, or over-correction.
La serie FR di FangRong include13 configurazioni standard da FR-20 a FR-180, coprendo diametri di tubi di rame dada φ4 mm a φ180 mme barre piene dada φ10 mm a φ90 mm. A seconda del modello, la macchina utilizzaSet da 14, 15, 16, 17 o 20 rulli. Configurazioni selezionate a 20 rulli possono raggiungere una rettilineità minima0,1 mm/metro. La potenza totale del motore varia daDa 3 kW a 55 kW, con pesi macchina da caDa 700 kg a 25.000 kg.
L'attrezzatura incorpora la tecnologia di stiratura sviluppata attraverso la collaborazione a lungo termine di FangRong con un produttore taiwanese. FangRong è stata fondata nel 1998 come joint venture e ne è diventata interamente controllata nel 2013, conservando l'esperienza ingegneristica di raddrizzatura e trafilatura sviluppata attraverso tale cooperazione.
La serie FR utilizzapiegatura inversa multi-rullo. Invece di correggere una piega in un punto con una forza elevata, il pezzo passa attraverso rulli successivi che applicano correzioni controllate più piccole. Ciò distribuisce la deformazione lungo il tubo o la barra e consente all'operatore di raggiungere la rettilineità richiesta con meno rischi di piegature eccessive permanenti.
1. Alimentazione e allineamento
Il tubo o la barra di rame entra attraverso il sistema di guida. Il corretto allineamento dell'ingresso è importante perché un pezzo posizionato in modo errato può produrre una rettilineità non uniforme anche quando le impostazioni del rullo sono corrette.
2. Piegatura inversa progressiva
Più set di rulli applicano una pressione controllata da diverse direzioni. La geometria e la regolazione dei rulli sono adattate al diametro del pezzo. Più set di rulli forniscono più punti di correzione e vengono generalmente selezionati quando sono richieste tolleranze di rettilineità più strette.
3. Contatto superficiale controllato
Il rame è più morbido dell'acciaio, soprattutto allo stato ricotto. Le superfici dei rulli sono quindi rifinite con precisione, condisponibili opzioni di rulli per la protezione della superficiequando l'applicazione richiede un controllo rigoroso di graffi, grippaggi o segni superficiali.
4. Regolazione della velocità
FR-76 e i modelli più grandi fornisconoVelocità variabile 0-60 metri/minutotramite un convertitore di frequenza. FR-50 e i modelli più piccoli utilizzano velocità selezionabili di9/18/27/45 m/min. La velocità di produzione effettiva dovrebbe essere selezionata in base alla lega di rame, allo stato fisico, alle dimensioni del tubo, alla rettilineità target e ai requisiti della superficie anziché utilizzare semplicemente la velocità massima.
5. Effetto lisciante e dimensionante
Il contatto controllato dei rulli può anche ridurre l'ovalità minore e migliorare la consistenza dimensionale. Tuttavia, la raddrizzatura non deve essere considerata un sostituto di un processo di dimensionamento dedicato quando sono richieste tolleranze dimensionali strette.
6. Scarica
Il tubo o la barra finita esce dalla macchina con la rettilineità specificata ed è pronto per le successive operazioni di piegatura, taglio, brasatura, placcatura, assemblaggio o altre operazioni di finitura.
Danni superficiali durante la stiratura
Il rame può essere facilmente segnato da superfici dei rulli inadeguate o da una pressione eccessiva. Per tubi HVAC, sbarre elettriche e prodotti decorativi in rame, questi segni possono portare al rifiuto o a ulteriori lavori di finitura. Le opzioni dei rulli di protezione della superficie aiutano a ridurre questo rischio.
Diverse tempre di rame
Soft annealed copper and hard-drawn copper do not respond to the same straightening settings. Roller pressure and processing speed must be matched to the material condition to avoid deformation or repeated passes.
Piegatura dopo estrusione e trafilatura
I tubi e le barre di rame possono sviluppare curvature durante l'estrusione, la trafilatura a freddo, la ricottura, l'avvolgimento o il trasporto. La raddrizzatura a rulli multipli corregge questa curvatura prima che il materiale entri nella fase di produzione successiva.
Ovalizzazione del tubo
Thin-wall copper tubes can develop ovality during forming and handling. Properly adjusted rollers can provide a secondary sizing effect while correcting straightness. The achievable result depends on tube dimensions, material condition, and initial deformation.
Alimentazione incoerente nelle apparecchiature a valle
Una curvatura eccessiva può interferire con la piegatura, il taglio, la saldatura, la brasatura e l'assemblaggio automatici del tubo. Un processo di raddrizzamento controllato migliora la consistenza dell'alimentazione e riduce la correzione manuale.
Problemi con il montaggio del tubo
Per la produzione di HVAC, refrigerazione, impianti idraulici e scambiatori di calore, un'eccessiva piegatura o ovalizzazione può influire sul posizionamento del tubo e sull'adattamento del giunto. La rettilineità costante rende la formatura e l'unione a valle più ripetibili.
Il rame richiede un attento controllo del contatto tra rullo e pezzo. Sono disponibili superfici dei rulli rettificate di precisione e materiali protettivi opzionali per le applicazioni in cui non sono accettabili graffi e irritazioni.
FR-76 e supporto per macchine più grandi0-60 metri/minutofunzionamento a velocità variabile. FR-50 e i modelli più piccoli forniscono9/18/27/45 m/minvelocità selezionabili. Ciò consente di regolare la linea in base alla temperatura del materiale e ai requisiti del prodotto invece di forzare ogni specifica del rame attraverso la stessa impostazione.
La serie FR è disponibile con14, 15, 16, 17 o 20 rulli. Un numero di rulli più elevato fornisce punti di correzione aggiuntivi e viene normalmente preso in considerazione quando la linea di produzione richiede una rettilineità più stretta. Ad esempio, è specificata la configurazione a 20 rulli FR-50≤0,1 mm/mrettilineità.
La serie copre tubi di rame dada φ4 mm a φ180 mme barre piene dada φ10 mm a φ90 mm. Ciò consente alla stessa gamma di prodotti di coprire piccoli tubi di precisione così come prodotti industriali in rame più grandi.
Le raddrizzatrici orizzontali per rame possono essere configurate per rame puro comeC11000 e C12200, così come ottone, bronzo, cupronichel e altre leghe di rame. Sia i tubi senza saldatura che quelli saldati possono essere lavorati quando le loro dimensioni rientrano nel range di lavoro della macchina selezionata.
La duttilità del rame consente velocità di raddrizzatura relativamente elevate, ma la velocità massima non dovrebbe essere l'unico criterio di selezione. Per la produzione di volumi elevati, la corretta combinazione di configurazione dei rulli, velocità, pressione e condizioni del pezzo è più importante del semplice aumento della velocità della linea.
Per la raddrizzatura del rame, selezionare la macchina in base aldiametro del tubo o della barra, spessore della parete, lega e stato di rame, curvatura iniziale, rettilineità richiesta, requisiti di finitura superficiale e velocità di produzione. Se la stessa macchina lavora più formati, è opportuno considerare l'intera gamma dimensionale anziché selezionare solo in base al diametro maggiore.
| Modello | Ø massimo del tubo (mm) | Ø minimo del tubo (mm) | Ø massimo della barra (mm) | Rettilineità (mm/m) | Set di rulli | Velocità (m/min) | Potenza totale (kW) | Peso (kg) | Dimensioni L×L×A (mm) |
| FR-180 (17 rulli) | φ180 | φ60 | φ90 | ≤0,3 | 17 | - | 55 | 25.000 | 4200×1800×1500 |
| FR-150 (17 rulli) | φ150 | φ58 | φ70 | ≤0,3 | 17 | - | 30/37 | 12.000 | 4100×2280×1700 |
| FR-120 (14 rulli) | φ120×T3,0 | φ38 | φ50 | ≤0,3 | 14 | - | 30 | 9.000 | 3250×1450×1250 |
| FR-100 (14 rulli) | φ89×T3,0 | φ28 | φ32 | ≤0,3 | 14 | 0-60 | 15 | 5.000 | 2350×1560×1160 |
| FR-100 (17 rulli) | φ89×T3,0 | φ28 | φ32 | ≤0,2 | 17 | 0-60 | 18 | 5.000 | 2700×1560×1160 |
| FR-76 (14 rulli) | φ60×T3,0 | φ16 | φ22 | ≤0,3 | 14 | 0-60 | 11 | 2.500 | 2250×1560×1160 |
| FR-76 (17 rulli) | φ76×T3,0 | φ18 | φ25 | ≤0,2 | 17 | 0-60 | 15 | 3.500 | 2560×1560×1160 |
| FR-76 (20 rulli) | φ76×T3,0 | φ18 | φ25 | ≤0,2 | 20 | 0-60 | 15 | 5.400 | 3250×1500×1250 |
| FR-50 (14 rulli) | φ30/φ45×T2,0 | φ8/φ13 | φ16 | ≤0,3 | 14 | 18/9/27/45 | 7.5 | 1.500 | 1750×1120×1040 |
| FR-50 (20 rulli) | φ30/φ45×T2,0 | φ8/φ13 | φ16 | ≤0,1 | 20 | 18/9/27/45 | 7.5 | 2.000 | 2200×1120×1040 |
| FR-25 (14 rulli) | φ25 | φ6 | φ12 | ≤0,3 | 14 | 18/9/27/45 | 4 | 1.000 | 1300×900×950 |
| FR-25 (16 rulli) | φ25 | φ6 | φ12 | ≤0,2 | 16 | 18/9/27/45 | 4 | 1.100 | 1800×1100×950 |
| FR-20 (15 rulli) | φ16×T2,0 | φ4 | φ10 | ≤0,3 | 15 | 18/9/27/45 | 3 | 700 | 1100×1050×950 |
Note tecniche:T indica lo spessore della parete del tubo, ad esempio T3.0 indica uno spessore della parete di 3,0 mm. FR-50 e i modelli più piccoli utilizzano velocità selezionabili di 9/18/27/45 m/min. FR-76 e i modelli più grandi forniscono una velocità variabile da 0 a 60 m/min tramite un inverter di frequenza. I materiali della superficie del rullo possono essere specificati in base al prodotto in rame e ai requisiti di qualità della superficie.
I tubi di rame per batterie di condizionamento dell'aria, sistemi di refrigerazione, evaporatori, condensatori e scambiatori di calore spesso richiedono la raddrizzatura prima della piegatura a U automatica o dell'assemblaggio tubo-piastra tubiera. La rettilineità costante aiuta le apparecchiature a valle a mantenere alimentazione e posizionamento ripetibili.
La raddrizzatrice orizzontale in rame è adatta per sbarre collettrici, conduttori e barre tonde in rame utilizzati in quadri elettrici, trasformatori, apparecchiature di distribuzione elettrica e sistemi di alimentazione. La protezione superficiale è particolarmente importante laddove il rame finito deve mantenere una superficie di contatto pulita.
I tubi in rame utilizzati nei sistemi di climatizzazione delle automobili e nei circuiti di raffreddamento dei veicoli elettrici possono richiedere la raddrizzatura dopo la trafilatura o la formatura. L'adeguata configurazione dei rulli può preparare il tubo alle successive operazioni di piegatura e assemblaggio.
I tubi in rame dell'acqua, del gas e altri tubi per servizi edili possono essere raddrizzati dopo la produzione o la manipolazione per migliorare la consistenza dimensionale prima del taglio, dell'unione e dell'installazione.
Small-diameter copper tubes used in instrumentation and fluid systems require careful control of straightness and surface condition. The FR-20 is designed for tube diameters starting from φ4 mm, soggetto allo spessore specifico della parete del tubo e alle condizioni del materiale.
ILsame straightening principle can be applied to copper alloy tubes and solid bars, including brass, bronze, and cupronickel products. Final roller settings should be determined from the alloy, hardness, dimensions, initial curvature, and requiredrettilineità.
Oltre 26 anni di ingegneria di raddrizzatura
FangRong è stata fondata nel 1998 come joint venture con un produttore taiwanese specializzato in attrezzature per trafilatura e raddrizzatura. L'azienda è diventata di proprietà totale nel 2013 e ha continuato a sviluppare macchine per la raddrizzatura e la trafilatura per la lavorazione di tubi e barre metalliche.
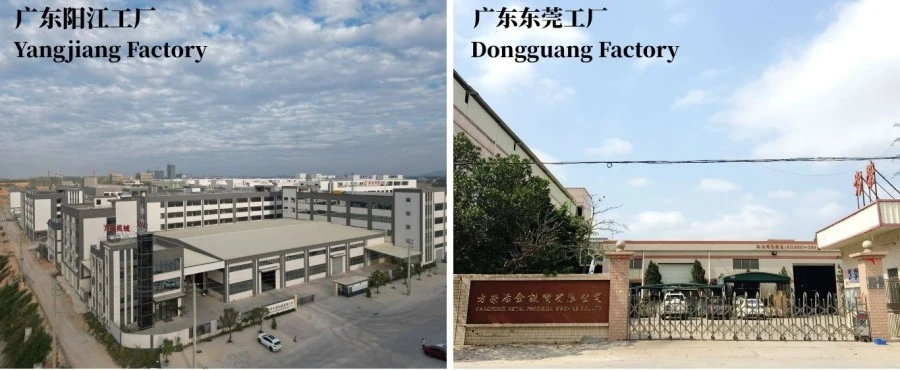
Due stabilimenti di produzione
Gli impianti di produzione di Dongguan e Yangjiang forniscono una capacità annua combinata superiore a650 macchine. La configurazione di produzione a due siti supporta la produzione simultanea per più progetti e ordini più grandi.
Esperienza nella lavorazione dei metalli
FangRong segnala le apparecchiature fornite ai clienti inOltre 70 paesi, con più di10.000 clientinella lavorazione di acciaio, acciaio inossidabile, rame, ottone, alluminio e leghe speciali.
Test di fabbrica prima della spedizione
Ogni macchina viene sottoposta a test di funzionamento al minimo e a pieno carico. Laddove siano disponibili campioni dei clienti, per i test è possibile utilizzare tubi o barre di rame reali. Prima della spedizione vengono controllati la rettilineità, la rotondità, l'allineamento dei rulli, le vibrazioni, la corrente del motore, le condizioni della superficie, le perdite d'olio e le funzioni elettriche.
Supporto tecnico specifico per il rame
Before production, FangRong can evaluate the copper alloy, temper, diameter, wall thickness, straightness target, surface requirement, and output requirement to determine the appropriate roller configuration, speed range, and roller surface treatment.
Installazione e supporto post-vendita
Il supporto include la supervisione dell'installazione, la messa in servizio, la formazione degli operatori, la fornitura di pezzi di ricambio, la risoluzione dei problemi da remoto e l'assistenza tecnica. Per l'installazione della macchina vengono forniti i disegni delle fondazioni e le disposizioni dei tirafondi.
1. Revisione ingegneristica— La configurazione dei rulli, la gamma di velocità, la protezione della superficie e il layout della macchina sono determinati dalle specifiche del rame e dai requisiti di produzione del cliente.
2. Ispezione dei materiali— Piastre in acciaio, alberi, rulli, ingranaggi e altri componenti chiave vengono ispezionati prima della lavorazione.
3. Lavorazioni meccaniche di precisione— Le superfici dei rulli e i telai della macchina vengono lavorati secondo la geometria e l'allineamento richiesti.
4. Assemblaggio meccanico— I gruppi rulli, i componenti di trasmissione, il cambio e il sistema di trasmissione vengono assemblati e controllati.
5. Integrazione elettrica— Motore, inverter, PLC, HMI, sensori e controlli di sicurezza sono integrati e testati.
6. Collaudo della macchina— La macchina completa viene utilizzata prima della spedizione. I campioni di rame del cliente possono essere utilizzati per la verifica delle prestazioni quando forniti.
7. Ispezione finale— Prima dell'imballaggio vengono controllati la rettilineità, la rotondità, le condizioni della superficie, la sicurezza elettrica, le vibrazioni e le perdite d'olio.
8. Imballaggi per l'esportazione— Le macchine sono protette da umidità, corrosione e danni da manipolazione durante il trasporto internazionale.
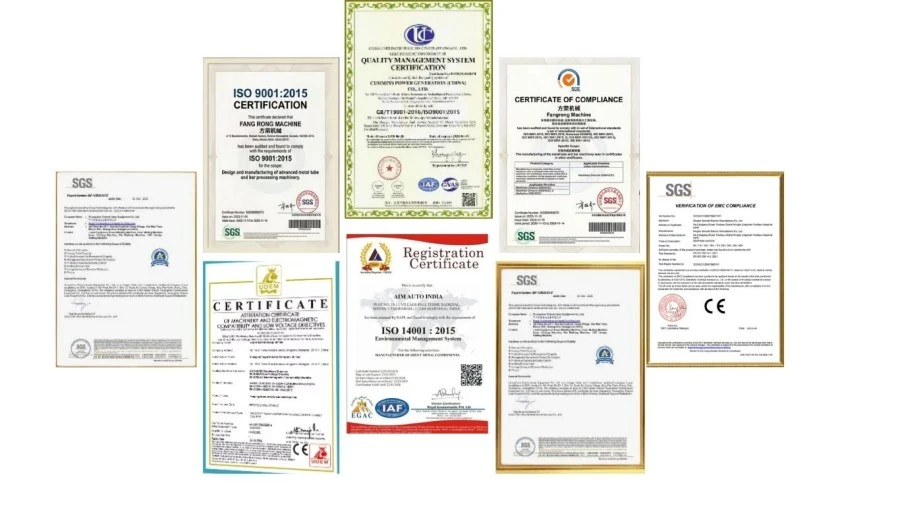
ISO9001:2015— Sistema di gestione della qualità che copre le attività di progettazione, produzione, installazione e assistenza dell'azienda. Certificato n. UQ231211R1.
Marchio CE— Le macchine FR standard vengono fornite con conformità CE per i requisiti di sicurezza applicabili alle macchine, comprese le relative funzioni di arresto di emergenza e di protezione.
Ispezione SGS— Sono disponibili servizi di ispezione indipendenti per la verifica delle prestazioni della macchina e della sicurezza in base ai requisiti del progetto.
Tecnologia brevettata— FangRong detiene brevetti nazionali per invenzioni e modelli di utilità che coprono componenti e tecnologie di apparecchiature, tra cui tensionamento della catena, supporto di matrici multi-filo e sistemi di mandrini a cambio rapido.
Prima della spedizione, la macchina viene ispezionata, protetta dalla corrosione e imballata per il trasporto internazionale. Le modalità di imballaggio e spedizione vengono determinate in base alle dimensioni della macchina, al peso, al metodo di trasporto e alla destinazione.
La macchina è progettata per tubi, tubi, barre tonde piene e profilati in rame e leghe di rame. I materiali tipici includono C11000, C12200, ottone, bronzo e cupronichel. È possibile lavorare sia tubi senza saldatura che tubi saldati, a condizione che le dimensioni del prodotto e le condizioni del materiale corrispondano al modello selezionato.
La scelta del modello dipende principalmente dal diametro massimo e minimo del prodotto, dallo spessore della parete, dalle condizioni del materiale, dalla rettilineità richiesta e dalla velocità di produzione. Ad esempio, FR-20 e FR-25 sono adatti a tubi e barre più piccoli, mentre FR-76, FR-100, FR-120, FR-150 e FR-180 coprono prodotti più grandi. È inoltre possibile selezionare una configurazione a 14, 17, 20 rulli quando è necessaria una rettilineità più stretta o una correzione più controllata.
Le configurazioni standard sono specificate a ≤0,3 mm/m, mentre le configurazioni multirullo selezionate possono raggiungere ≤0,2 mm/m o ≤0,1 mm/m. Il risultato effettivo dipende dal diametro del tubo, dallo spessore della parete, dalla tempra del materiale, dalla deformazione iniziale e dalla regolazione del rullo. Per applicazioni impegnative, la specifica finale dovrebbe essere confermata utilizzando i campioni reali del cliente.
SÌ. Tuttavia, il rame ricotto e il rame trafilato richiedono una pressione del rullo e impostazioni della macchina diverse. Il materiale più morbido è più suscettibile alle rientranze e ai segni sulla superficie, mentre il materiale più duro richiede generalmente una maggiore forza di correzione. I parametri di raddrizzatura dovrebbero quindi essere regolati in base alla lega di rame, allo stato fisico e alle dimensioni del tubo piuttosto che utilizzare un'impostazione fissa per tutti i prodotti.
Il rame è più tenero dell'acciaio e può graffiarsi o segnarsi se la pressione del rullo, l'allineamento o le condizioni della superficie non sono adatti. La macchina può essere configurata con materiali dei rulli e trattamenti superficiali idonei alla lavorazione del rame. Per i prodotti dall'aspetto critico come tubi HVAC, tubi decorativi in ottone o componenti in rame a vista, i requisiti della superficie dovrebbero essere specificati prima della produzione.
Il processo di raddrizzatura a rulli multipli può aiutare a ridurre l'ovalità minore correggendo al tempo stesso la piegatura, ma non sostituisce un processo dedicato di dimensionamento o calibrazione del tubo. Se l'applicazione presenta requisiti rigorosi in termini di diametro esterno, spessore della parete o rotondità, tali tolleranze devono essere valutate separatamente durante la selezione della macchina.
SÌ. Il collaudo in fabbrica può essere effettuato con tubi, barre o profilati in rame forniti dal cliente. Il test può valutare la rettilineità, le condizioni della superficie, la regolazione dei rulli, la stabilità della macchina e i parametri operativi nelle condizioni reali del materiale. Questo è consigliato quando si lavora una nuova lega di rame, un tubo a parete sottile o un prodotto con severi requisiti di rettilineità.
Indirizzo
NO.163, Shatong Road, Shabu 2a zona industriale, città di Dalang, città di Dongguan, Guangdong, Cina
tel