Whatsapp
Offriamo una gamma completa di apparecchiature di precisione per la lavorazione dei metalli, tra cui macchine per raddrizzatura, trafilatura a freddo, appuntitura, smussatura, taglio, rullatrici e filiere, su misura per tubi, barre e materiali metallici in diversi settori.
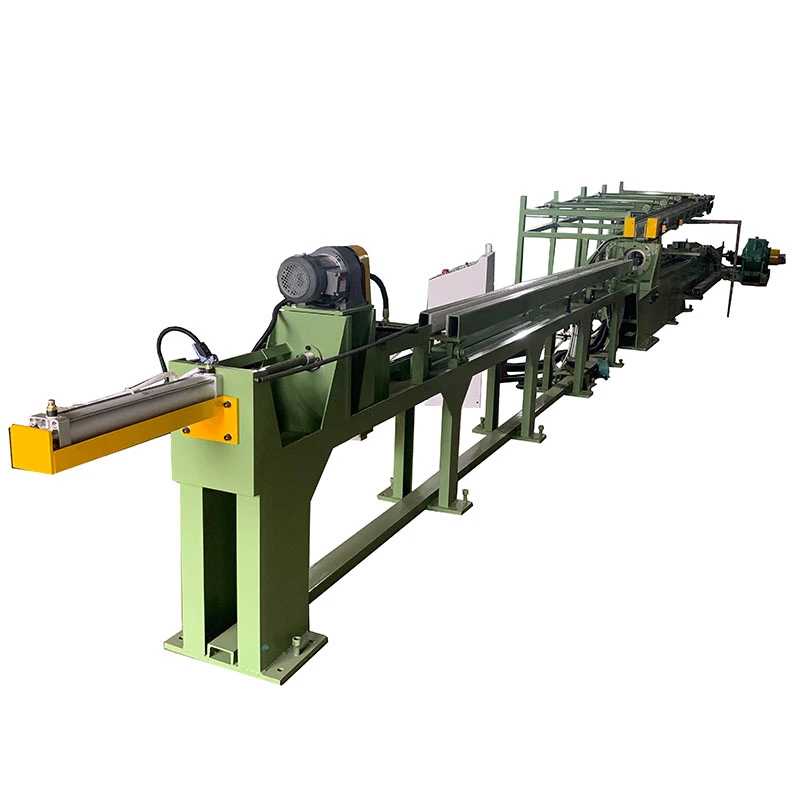
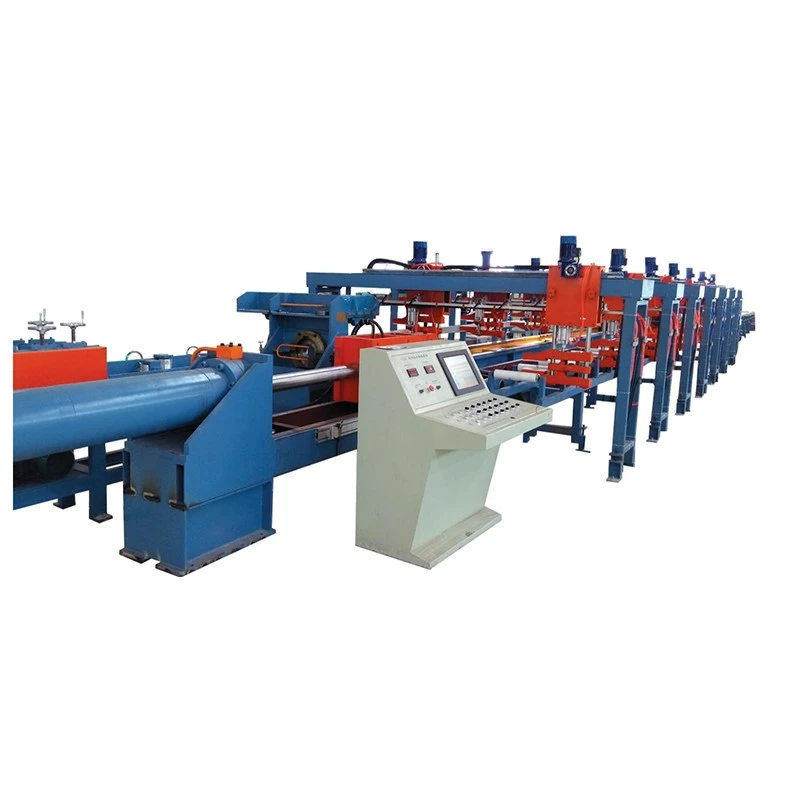
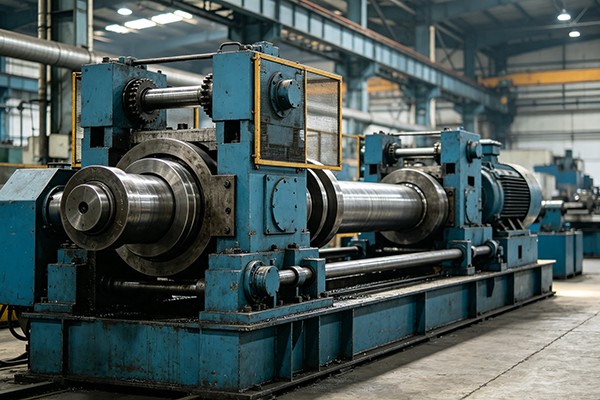
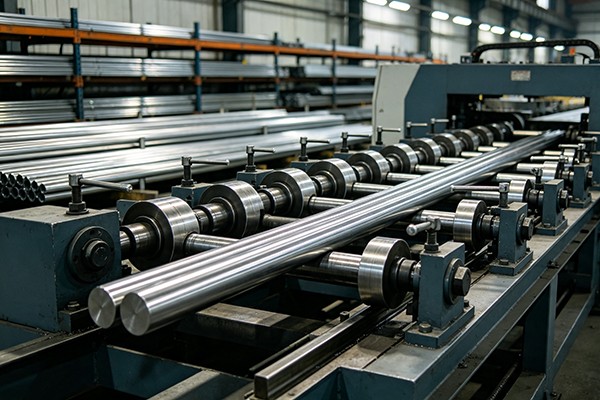
ILTrafilatrice a freddo a catena irregolareconverte tubi tondi o barre piene inprofili quadrati, rettangolari, esagonali, ottagonali, ovali, a canale, ad angolo, a T e asimmetrici personalizzatimediante trafilatura controllata a freddo. La trafila a catena provvedeForza di trafilatura 7–1000 kN, accelera fino a28 metri al minutoe colpi fino a10 metri. Le configurazioni multi-filo possono disegnare da 1 a 5 pezzi contemporaneamente, mentre le matrici di precisione controllano le dimensioni del profilo, la definizione degli angoli e la finitura superficiale. Adatto per acciaio al carbonio, acciaio inossidabile, acciaio legato, rame, alluminio, titanio e altre leghe speciali.
ILTrafilatrice a freddo a catena irregolareè una trafila meccanica per la trafilatura a freddo di tubi non tondi e profili pieni attraverso una matrice di precisione. È progettato per profili quadrati, rettangolari, esagonali, ottagonali, ovali, a canale, ad angolo, a sezione a T e altri profili asimmetrici personalizzati che richiedono dimensioni più strette, geometria degli angoli controllata e una superficie più uniforme rispetto a quella che il materiale formato a caldo può normalmente fornire.
Il problema principale che questa macchina risolve non è semplicemente cambiare la forma di una sezione metallica. Consente ai produttori di iniziare con un tubo tondo o una barra adatta e utilizzare la deformazione a freddo controllata per ottenere un profilo irregolare finito con dimensioni e condizioni superficiali più prevedibili. Ciò è particolarmente utile per tubi di cilindri idraulici, profili strutturali, parti meccaniche di precisione, sezioni in rame e alluminio, componenti automobilistici e prodotti in leghe speciali dove altrimenti sarebbe necessaria una successiva operazione di lavorazione.
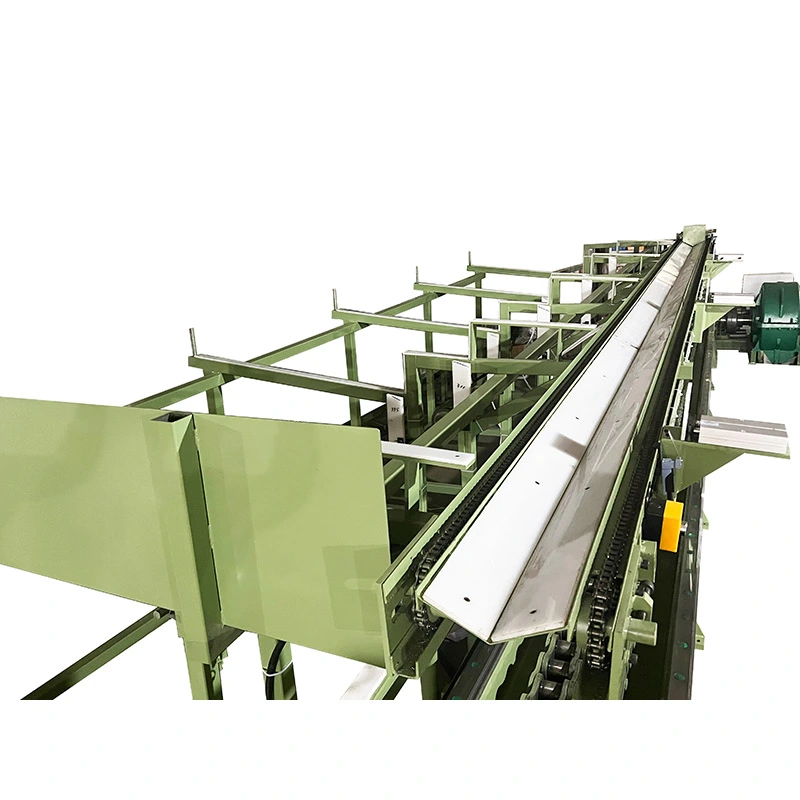
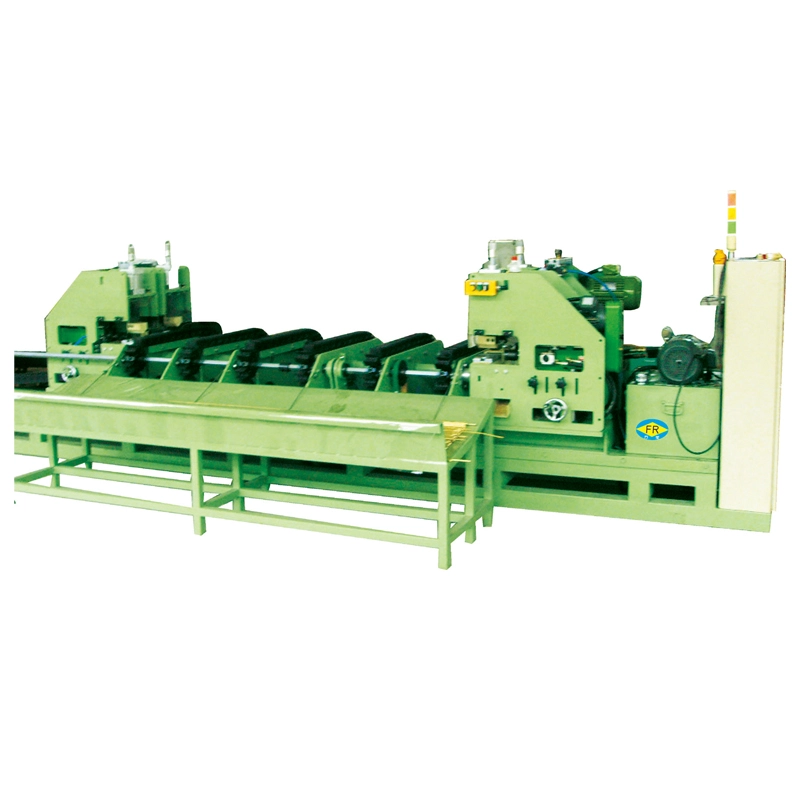
La serie FR di FangRong copre 10 modelli standard da FR-16 a FR-250, con forze di trafilatura massime da 7 a 1000 kN e velocità di trafilatura fino a 28 m/min. A seconda del modello, dell'attrezzatura e delle dimensioni del prodotto, si possono trafilare da 1 a 5 tubi o barre contemporaneamente. La macchina può anche essere configurata con apparecchiature automatiche di alimentazione, taglio e ricezione per produzioni ripetitive.
La laminazione a caldo e l'estrusione sono efficaci per la produzione di profili di base, ma potrebbero non fornire la precisione dimensionale, le condizioni della superficie o la definizione degli angoli richieste dalle applicazioni di precisione. Se la sezione finita viene successivamente lavorata, il produttore deve tenere conto anche di ulteriore asportazione di materiale, tempo di lavorazione e scarti.
La trafilatura a freddo modifica la sezione attraverso una matrice sotto una forza di trazione controllata. La matrice definisce il profilo esterno mentre la riduzione a disegno provvede al dimensionamento e all'incrudimento. Per i profili cavi è possibile utilizzare anche un mandrino o un tappo per controllare le dimensioni interne e la distribuzione delle pareti.
Questo processo è particolarmente prezioso quando il cliente ha bisogno di un profilo finito ripetibile piuttosto che semplicemente di una forma strutturale grezza. Ad esempio, un produttore che produce tubi quadrati per cilindri idraulici può utilizzare la trafilatura a freddo per avvicinare le dimensioni esterne e la geometria interna al requisito finale prima della levigatura o di altre operazioni di finitura. Se il prodotto è una semplice sezione strutturale a bassa precisione, tuttavia, la formatura a caldo può rimanere il processo più economico.
Il processo normalmente inizia con un tubo tondo preparato o una barra piena. L'estremità anteriore è ridotta o appuntita in modo che possa entrare nella matrice di trafilatura ed essere afferrata dal carrello. Il pezzo passa quindi attraverso una matrice non rotonda mentre il carrello azionato a catena lo trascina lungo binari guidati con precisione.
Mentre il materiale si muove attraverso lo stampo, la sua sezione trasversale viene ridotta e rimodellata contemporaneamente. Il materiale scorre nella cavità dello stampo, formando la geometria quadrata, rettangolare, esagonale o personalizzata richiesta. Per le sezioni cave, il mandrino interno o il tappo controlla il foro e aiuta a gestire la distribuzione dello spessore della parete.
La trasmissione a catena, il riduttore e il carrello devono funzionare come un unico sistema. Se la forza di trazione è instabile o il carrello non è allineato correttamente, le dimensioni degli angoli, la rettilineità e la qualità della superficie potrebbero diventare incoerenti. Questo è il motivo per cui la capacità della macchina dovrebbe essere selezionata in base al materiale effettivo e al programma di riduzione piuttosto che solo in base alle dimensioni del profilo finito.
Scenario di produzione tipico:un cliente che produce tubi rettangolari di precisione può utilizzare una configurazione multi-trefolo quando diversi tubi condividono lo stesso materiale e lo stesso programma di disegno. Ciò aumenta la produzione per tratto di disegno. Se il cliente cambia frequentemente le dimensioni del profilo, una configurazione a trefolo singolo può essere più pratica perché i cambi di matrice e le regolazioni della configurazione sono più semplici.
| Problema di produzione | Come aiuta la trafilatura a freddo | Quando conta di più |
|---|---|---|
| Dimensioni sciolte dopo la formatura a caldo | La matrice di trafilatura dimensiona la sezione durante la deformazione a freddo. | Importante per i componenti che richiedono uno spazio di assemblaggio controllato o un margine di lavorazione. |
| Geometria dell'angolo irregolare | La matrice controlla il profilo esterno e la forma dell'angolo. | Importante per profili quadrati, rettangolari e personalizzati utilizzati come componenti di accoppiamento o strutturali. |
| Lavorazione aggiuntiva dopo la formatura | Un profilo più vicino alla finitura può ridurre la lavorazione successiva. | È particolarmente prezioso quando la lavorazione meccanica rappresenta una parte significativa dei costi di produzione esistenti. |
| Distribuzione incoerente delle pareti nei profili cavi | L'utensileria a mandrino o a tappo fornisce supporto interno durante il disegno. | Importante per tubi a pressione, tubi di cilindri e profilati cavi di precisione. |
| Basso rendimento dalla lavorazione a pezzo unico | Gli utensili multi-filo possono disegnare più pezzi in un colpo solo. | Utile per prodotti ad alto volume con dimensioni stabili e utensili ripetibili. |
1. Controllo di precisione dei profili non rotondi
La matrice ed il carro di trafilatura guidato controllano il profilo mentre il materiale attraversa la zona di trafilatura. Ciò è particolarmente utile per le sezioni rettangolari e quadrate in cui larghezza, altezza e dimensioni degli angoli influiscono tutte sull'assemblaggio. In una tipica applicazione di componenti strutturali o meccanici, un controllo più rigoroso del profilo può ridurre la quantità di lavorazione correttiva dopo la trafilatura.
2. Velocità di disegno fino a 28 m/min
Le trafile con azionamento a catena possono fornire elevate velocità di trafilatura su materiali idonei e profili più piccoli. Una velocità maggiore è utile quando lo stesso prodotto viene fabbricato continuamente in grandi quantità. È meno importante per le leghe ad alta resistenza o materiali difficili da trafilare dove la lubrificazione, l'usura dello stampo e la stabilità alla deformazione possono limitare la velocità pratica di trafilatura.
3. Disegno da 1 a 5 fili
È possibile disegnare più profili durante una corsa del carrello quando le dimensioni del prodotto e la disposizione della matrice lo consentono. Per un produttore di profili in rame, alluminio o acciaio che esegue migliaia di pezzi simili, la trafilatura multi-filo può aumentare la produzione senza aumentare la velocità di trafilatura lineare. Per ordini di volume ridotto con frequenti cambi di dimensione, la trafilatura a filo singolo può facilitare il cambio formato.
4. Condizioni superficiali controllate
La trafilatura a freddo può migliorare le condizioni superficiali di un pezzo opportunamente preparato perché il materiale passa attraverso uno stampo di precisione anziché rimanere in una condizione formata a caldo. Tuttavia, non dovrebbe essere descritto come la rimozione automatica di ogni crepa, buca o difetto. La qualità della superficie dopo la trafilatura dipende ancora dalle condizioni del materiale in entrata, dal decapaggio o dalla preparazione della superficie, dalla lubrificazione, dalle condizioni dello stampo e dalla riduzione selezionata.
5. Controllo interno per provette irregolari
Per i profili cavi, l'utensileria a mandrino o a tappo controlla la geometria interna mentre la matrice esterna definisce la forma esterna. Ciò è importante per i tubi dei cilindri idraulici e pneumatici in cui il gioco interno e la distribuzione delle pareti influiscono direttamente sulla successiva lavorazione e sulle prestazioni operative.
6. Trasmissione a catena e riduttore per impieghi gravosi
La serie FR utilizza diversi passi di catena e configurazioni di riduttori in base ai requisiti di forza di traino. I sistemi a catena più grandi sono destinati a carichi più pesanti. Per un profilo in acciaio ad alta resistenza che richiede una notevole forza di trazione, la capacità della catena e la scelta della scatola del cambio diventano più importanti della velocità massima di trafilatura.
7. Unità di ritorno carrello separata
Il motore di ritorno riporta il carrello nella posizione iniziale dopo la corsa di traino. Ciò non aumenta la capacità di deformazione della macchina, ma riduce i tempi di inattività e quindi è più importante per i cicli di produzione ripetitivi che per la produzione di piccoli lotti.
8. Automazione della produzione opzionale
I sistemi automatici di alimentazione, taglio e ricevimento possono essere integrati in base al layout di produzione. L'automazione è particolarmente utile quando le dimensioni del prodotto rimangono stabili per lunghi cicli di produzione. Per lavori su prototipi o modifiche frequenti del profilo, il caricamento manuale può essere più economico.
Quando si seleziona un modello, i parametri più importanti sono la forza di trafilatura, le dimensioni del prodotto, la resistenza del materiale, la riduzione per passata, la velocità di trafilatura, la lunghezza della corsa e il numero di fili. La forza di trafilatura dovrebbe essere calcolata dal processo reale anziché utilizzare solo la semplice formula dell'area della sezione trasversale, poiché l'attrito dello stampo, le condizioni del materiale, la geometria della deformazione e la lubrificazione influiscono tutti sulla forza richiesta.
| Modello | Massimo. Forza di disegno (kN) | Massimo. Viaggio di disegno (m) | Velocità di disegno (m/min) | Motore di ritorno (kW) | Riduttore | Passo della catena | Motore principale (kW) |
|---|---|---|---|---|---|---|---|
| FR-16 | 7 | 7 | 28 | 0.75 | ZQ250 | 1,5" | 4 |
| FR-25 | 10 | 8 | 28 | 0.75 | ZQ400 | 2" | 7,5/11 |
| FR-50 | 50 | 8 | 25 | 1.1 | ZQ500 | 2,5" | 22 |
| FR-76 | 100 | 9 | 25 | 2.2 | ZQ650 | 3" | 30/37 |
| FR-100 | 150 | 10 | 12 | 3 | ZQ850 | 4" | 45 |
| FR-120 | 200 | 10 | 12 | 3 | ZQ850 | Doppio da 3 pollici | 55 |
| FR-150 | 400 | 10 | 10 | 3 | ZQ1000 | Doppio da 4 pollici | 75 |
| FR-180 | 600 | 10 | 10 | 4 | ZQ1250 | 5" doppio | 98 |
| FR-200 | 800 | 10 | 10 | 4 | ZQ850×2 | 4" triplo | 55×2 |
| FR-250 | 1000 | 10 | 10 | 4 | ZQ1450 | 5" triplo | 132 |
Configurazione standard:sistema a mandrino per trafilatura del tubo, trasmissione principale, riduttore, carrello di trafilatura, portastampi e sistema di controllo. L'alimentatore automatico, la taglierina e il rack di ricezione sono opzionali. Numero di fili: 1–5. La corsa del disegno e l'attrezzatura possono essere personalizzate in base alle esigenze di produzione.
Il modello della macchina deve essere selezionato in base alla forza di trafilatura massima calcolata con un margine operativo adeguato. Un semplice calcolo basato solo sulla riduzione dell'area e sul carico di snervamento non è sufficiente per i profili irregolari perché il materiale viene rimodellato anche all'interno della matrice.
Ad esempio, un tubo rettangolare in acciaio a basso tenore di carbonio con riduzione moderata può funzionare comodamente su un modello FR più piccolo, mentre un profilo in acciaio inossidabile o lega di nichel con le stesse dimensioni finite può richiedere una forza di trafilatura considerevolmente maggiore. La selezione pratica dovrebbe quindi considerare la resistenza del materiale, la sezione iniziale e finale, la geometria dello stampo, l'attrito, la lubrificazione, il programma di riduzione e la velocità di produzione.
Scenario tipico del cliente:quando un produttore passa da un disegno tondo a rettangolare a una sezione asimmetrica più complessa, la macchina potrebbe richiedere un valore di forza maggiore anche se l'area della sezione trasversale finita è simile. Questo perché il materiale deve fluire ulteriormente negli angoli e attorno alla geometria della sezione variabile.
I tubi cilindrici quadrati, rettangolari e altri tubi non rotondi richiedono dimensioni interne ed esterne controllate poiché il gioco finale e lo spessore delle pareti influiscono sulla levigatura, sulla tenuta e sulle prestazioni operative. Un cliente che produce questi tubi può utilizzare la trafilatura assistita da mandrino per ridurre la quantità di correzione richiesta prima della finitura.
Le sezioni rettangolari, ovali e personalizzate vengono utilizzate in componenti strutturali, parti relative allo sterzo, sistemi di raffreddamento della batteria e altre applicazioni per veicoli. Quando sono necessari migliaia di profili identici, la trafilatura multi-filo e l'alimentazione automatica possono migliorare la produttività. Per la produzione di prototipi in volumi ridotti, queste opzioni di automazione potrebbero non giustificare l’investimento aggiuntivo.
Le sezioni rettangolari in rame e alluminio vengono utilizzate per sbarre collettrici, connettori e componenti di gestione termica. La coerenza dimensionale è importante quando il profilo deve adattarsi a un assemblaggio elettrico o meccanico predefinito. La velocità di trafilatura è solitamente meno importante delle condizioni della superficie, della ripetibilità dimensionale e del controllo della deformazione del materiale.
Le barre quadrate e rettangolari possono essere utilizzate per componenti di guida, strutture di macchine, parti telescopiche e altri assemblaggi meccanici. La trafilatura a freddo è utile quando il profilo deve mantenere una dimensione esterna controllata su una lunga lunghezza anziché semplicemente soddisfare una specifica strutturale approssimativa.
Il titanio, le leghe di nichel e gli acciai ad alta resistenza possono richiedere riduzioni attentamente controllate poiché un'eccessiva deformazione in una sola passata può aumentare l'incrudimento e influire sulla durata degli utensili. In queste applicazioni, la macchina dovrebbe essere selezionata insieme al design della matrice e al programma di passata piuttosto che solo in base alle dimensioni del profilo finito.
I profili esagonali o personalizzati in acciaio inossidabile e titanio possono essere trafilati a freddo quando sono necessarie dimensioni ripetibili e qualità della superficie per la successiva lavorazione o formatura. Per le applicazioni mediche, tuttavia, la certificazione del materiale richiesta e le specifiche della superficie devono essere confermate separatamente con il reparto qualità dell'acquirente.
Profili personalizzati quadrati, ovali e asimmetrici possono essere utilizzati per strutture di mobili, espositori e componenti architettonici. In questo caso, l'aspetto e la ripetibilità dimensionale possono essere più importanti della massima forza di trafilatura, rendendo preferibile un modello FR più piccolo ad alta velocità quando il materiale è facile da trafilare.
Per tubi quadrati ad alto volume:utilizzare utensili multi-trefolo quando diversi tubi condividono le stesse dimensioni e lo stesso schema di disegno. Il principale aumento di produttività deriva dalla lavorazione di diversi pezzi per corsa anziché semplicemente dall’aumento della velocità della macchina.
Per profili in acciaio inossidabile a parete spessa:dare priorità alla forza di trafilatura, alla rigidità del carrello, al materiale dello stampo e alla lubrificazione prima della velocità massima. Un funzionamento troppo aggressivo può aumentare l'usura dello stampo e i difetti superficiali.
Per i tubi dei cilindri idraulici:prestare particolare attenzione alla selezione del mandrino, alla distribuzione dello spessore delle pareti e alla quantità di sovrametallo di finitura rimanente dopo la trafilatura. La macchina dovrebbe essere adattata al processo completo di finitura dei tubi piuttosto che considerata come un'operazione isolata.
Per profili in alluminio e rame:una maggiore velocità di trafilatura può essere utile per l'efficienza produttiva, ma le condizioni dello stampo e la lubrificazione rimangono importanti perché i segni superficiali possono diventare visibili sui prodotti elettrici o decorativi finiti.
La macchina può essere fornita con:
Una linea completamente automatica è normalmente giustificata quando lo stesso profilo viene prodotto in continuo e il caricamento manuale diventa una parte significativa del costo della manodopera. Se il cliente produce molti profili diversi in piccoli lotti, una configurazione semiautomatica può ridurre la complessità del cambio e l'investimento iniziale.
Il pacchetto standard della macchina per trafilatura a freddo a catena irregolare è configurato in base al modello FR confermato e alle specifiche del progetto. La macchina principale comprende la trasmissione del disegno, il riduttore, il sistema a catena, il carrello, il portastampo e il sistema di controllo. Le configurazioni di trafilatura del tubo includono la disposizione del mandrino richiesta.
Matrici specifiche per profilo, mandrini speciali, attrezzature automatiche di alimentazione, taglio e ricezione sono normalmente configurati in base alle esigenze di produzione del cliente. Prima della spedizione la macchina viene assemblata e testata dal punto di vista funzionale. Laddove siano disponibili campioni del cliente, è possibile organizzare un disegno di prova per verificare la configurazione del processo selezionata prima della spedizione.
Per la spedizione all'esportazione, i componenti principali sono protetti dall'umidità e dalla corrosione e imballati secondo il metodo di trasporto concordato. I disegni delle fondazioni, le informazioni sull'installazione e i requisiti di messa in servizio vengono forniti come parte della documentazione di progetto.
Il processo di produzione di FangRong copre ingegneria applicativa, ispezione delle materie prime, lavorazione, assemblaggio meccanico, integrazione elettrica, programmazione PLC, test e ispezione finale. Per una trafila a corsa lunga, l'allineamento delle guide e la corsa del carrello sono particolarmente importanti perché piccoli errori di allineamento possono influenzare il profilo sull'intera lunghezza del disegno.
I test di fabbrica possono includere il funzionamento al minimo, il test del carico nominale, l'ispezione della catena e del carrello, il monitoraggio delle vibrazioni e del rumore, i controlli della temperatura dell'olio, i controlli di sicurezza elettrica e l'ispezione dimensionale dei prodotti di prova quando vengono forniti i campioni.
Attrezzatura metallurgica Co., Ltd. di Dongguan Fangrongha sede a Dalang Town, Dongguan City e funge da principale base di produzione per la trafilatura a freddo e le relative attrezzature per la formatura dei metalli.
Yangjiang Fangrong Machinery Co., Ltd.ha sede nel distretto di Yangdong, nella città di Yangjiang e fornisce ulteriore capacità produttiva per progetti di apparecchiature più grandi e personalizzate.
ISO9001:2015— Sistema di gestione della qualità. Certificato n. UQ231211R1.
Marcatura CE— Le apparecchiature per le configurazioni applicabili al mercato europeo possono essere fornite per soddisfare i requisiti pertinenti delDirettiva Macchine 2006/42/CE, con le misure di sicurezza del macchinario applicabili incorporate in base alla configurazione della macchina.
Ispezione SGS— È possibile organizzare un'ispezione da parte di terzi quando richiesto dal contratto o dal progetto di acquisto.
Brevetti— FangRong ha segnalato invenzioni e brevetti di modelli di utilità che coprono aree quali il tensionamento della catena, i supporti per matrici multifilo e i sistemi di mandrini. La documentazione del brevetto può essere fornita per la verifica quando richiesto.
UL:La certificazione UL non è inclusa come richiesta standard per questa macchina. Se per il mercato di destinazione sono richiesti componenti elettrici elencati UL o un pacchetto di conformità UL specifico, il requisito deve essere confermato prima del preventivo in modo che la configurazione elettrica possa essere progettata di conseguenza.
| MOQ | 1 set |
|---|---|
| Prezzo di livello 1 | 1 set: prezzo unitario standard |
| Prezzo di livello 2 | 2-4 set: prezzo scontato basato sulla quantità disponibile su preventivo |
| Prezzo di livello 3 | Oltre 5 set: preventivo per progetto/volume disponibile |
| Termini di pagamento | deposito del 30%; Saldo del 70% prima della spedizione dopo il collaudo di accettazione in fabbrica, salvo diverso accordo nel contratto di vendita. |
| FOB | L'esatto porto di partenza dovrà essere confermato nel preventivo commerciale e nel contratto di vendita prima della pubblicazione. |
| Tempi di consegna standard dell'ordine | Circa 30–60 giorni per le configurazioni standard da FR-16 a FR-100; macchine più grandi o personalizzate possono richiedere circa 90-120 giorni. |
| Tempi di consegna rapidi dell'ordine | La produzione accelerata è disponibile in base alla capacità attuale dello stabilimento, al modello della macchina e alla disponibilità dei componenti. La data di consegna rapida confermata è indicata nel preventivo dopo la revisione dell'ordine. |
| Garanzia | 12 mesi dalla messa in servizio alle condizioni di garanzia concordate. |
| Installazione | La supervisione dell'installazione, la messa in servizio e la formazione degli operatori possono essere forniti in base allo scopo del progetto. |
La trafilatrice a freddo a catena irregolare può essere configurata per profili quadrati, rettangolari, esagonali, ottagonali, ovali, a canale, ad angolo, a sezione a T e profili asimmetrici personalizzati. La gamma effettiva del profilo dipende dalla forza di trafilatura disponibile, dalle dimensioni della matrice, dal materiale e dal design dell'utensile.
SÌ. Le barre piene utilizzano matrici a profilo solido e disposizioni di presa adeguate, mentre i tubi utilizzano una matrice insieme alla configurazione richiesta del mandrino o del tappo. L'attrezzatura deve essere selezionata in base alle dimensioni iniziali e finite.
Fornire la qualità del materiale, le dimensioni iniziali, il disegno del profilo finito, la riduzione per passaggio, la lunghezza del prodotto e l'output target. FangRong può calcolare la forza di disegno richiesta e consigliare un modello adatto. La sola dimensione del profilo finito non è sufficiente per una scelta accurata della macchina.
È possibile configurare fino a cinque linee laddove il modello della macchina, la larghezza del carrello, la disposizione delle matrici e le dimensioni del prodotto lo consentono. La trafilatura multi-filo è più economica per prodotti in grandi volumi con lo stesso materiale e programma di processo.
Non esiste una percentuale di riduzione universale. La resistenza del materiale, la geometria della sezione, il design dello stampo, la lubrificazione e l'incrudimento influiscono tutti sulla riduzione consentita. Per gli acciai inossidabili ad alta resistenza, il titanio o le leghe di nichel può essere necessario un programma conservativo a più passaggi.
La trafilatura convenzionale della catena normalmente richiede che l'estremità anteriore sia sufficientemente ridotta per l'ingresso dello stampo e la presa del carrello. Potrebbe quindi essere necessaria una macchina appuntitrice separata, a meno che la linea di produzione non utilizzi un altro metodo di preparazione finale approvato. Le apparecchiature di puntamento possono essere integrate in una linea automatizzata quando necessario.
La fornitura standard normalmente comprende la trafilatrice principale, il sistema di azionamento, il cambio, la catena, il carrello, il portastampo, il sistema di controllo e la disposizione del mandrino del tubo, ove applicabile. Matrici specifiche per il profilo, mandrini speciali e dispositivi automatici di alimentazione, taglio o ricezione vengono configurati separatamente in base al progetto.
Le macchine standard da FR-16 a FR-100 richiedono generalmente circa 30-60 giorni. FR-150 e macchine più grandi, configurazioni personalizzate e automazioni speciali possono richiedere circa 90-120 giorni. La consegna celere viene valutata individualmente in base alla capacità produttiva e alla disponibilità dei componenti.
Si prega di fornire la tipologia del materiale, la sezione iniziale, il disegno o le dimensioni del profilo finito, lo spessore della parete dei tubi, la lunghezza del prodotto, la produzione richiesta, il numero di trefoli e il livello di automazione preferito. Un campione o un disegno CAD è utile quando il profilo è asimmetrico o presenta requisiti di angoli stretti.
SÌ. La configurazione della macchina e l'impianto elettrico possono essere adattati al mercato di destinazione. I requisiti CE previsti dalla Direttiva Macchine 2006/42/CE possono essere soddisfatti per le configurazioni europee applicabili. Se si applicano requisiti elettrici relativi a UL, questi dovrebbero essere specificati prima della produzione in modo che i componenti di controllo e la progettazione elettrica possano essere selezionati di conseguenza.
Laddove le condizioni del progetto lo consentono, è possibile organizzare una valutazione del processo basata su campioni. Fornire i requisiti effettivi di materiale e profilo finito consente di valutare la forza di trafilatura, l'attrezzatura e il programma di passaggio in modo più accurato rispetto a fare affidamento solo su calcoli teorici.
L'acquirente deve confermare la resistenza delle fondamenta, l'ingombro della macchina, la distanza tra i colpi, la capacità elettrica, lo spazio di alimentazione del materiale, l'area di ricezione del prodotto e l'accesso con gru o sollevamento. FangRong può fornire informazioni sulla fondazione e sull'installazione in base alla configurazione finale della macchina.
Per un preventivo accurato inviare ilqualità del materiale, profilo iniziale, profilo finito, spessore della parete del tubo, se applicabile, lunghezza del prodotto, potenza richiesta e numero di trefoli. FangRong può quindi valutare la forza di trafilatura richiesta, il modello FR, la configurazione della matrice e del mandrino, la corsa e il livello di automazione invece di selezionare la macchina solo dalla dimensione del profilo.
Indirizzo
NO.163, Shatong Road, Shabu 2a zona industriale, città di Dalang, città di Dongguan, Guangdong, Cina
tel